商机详情 -
江苏购买SANWA操作
SANWA SW-808 为脉冲放电式快速补焊机,单相 110V/220V 宽电压输入,功率 630VA,比较大输出电流 3000A,**小放电间隔 0.25 秒。 SW-808 整机尺寸 W180×H240×D390mm,重量* 17kg。搭载微电脑控制系统,触摸按键调节能量,LED 可视化参数显示;支持点焊、连续补焊模式切换,双档脉冲宽度可选。 SW-808 冷焊工艺热影响区极小,修补层结合牢固,硬度均匀,修补后可直接研磨、放电加工,无需大面积退火处理,SANWA SW-808 适合各类精密模具的局部缺陷修复。DEPOSITRON A‑1 放电被覆机,轻量化机身,精密放电被覆,解决冲压模跳屑,长效提升模具耐磨寿命。江苏购买SANWA操作

SANWA 被覆机 DEPOSITRON 系列划分标准机型与强力机型,能够覆盖从精细薄被覆到大负荷厚层被覆的多样化加工工况,满足不同客户的加工需求。设备运行输出稳定,脉冲放电控制精度高,被覆层厚薄均匀一致,有效规避加工后工件表面凹凸不均的情况,可实现尺寸修复、表面硬化、防粘模处理、改善热龟裂、抗咬合防护等多种工艺目标,针对性解决生产过程工件拉伤、起毛刺、高温损耗、咬合卡滞等各类生产难题。SANWA 被覆机 设备机身结构紧凑轻巧,占地空间小,车间摆放布置灵活,供电规格可适配多国工业电压,跨境使用兼容性强,长时间连续作业状态下性能稳定可靠,故障率低,后期维护简单便捷。
江苏购买SANWA操作解决铝材散热快难堆焊痛点,铝模、铜合金工件稳定修复。

相较于电镀、热喷涂、堆焊等传统工艺,SANWA 三和放电被覆属于冷加工表面处理工艺,无需整体高温加热工件,不会破坏模具原有精度,既可对全新工件做预防性硬化,也可对磨损超差工件进行再生修复,一机兼顾新品强化、旧件修复两大用途。整机机身轻巧便携,操作上手简单,后期维护成本低,是模具车间常备的低成本金属强化设备。
SANWA DEPOSITRON‑720、8**功率放电被覆机,输出功率强劲,可快速加工厚度更高的硬化被覆层,适配重型压铸模具、高负荷冲压工件等磨损严重的修复场景。设备电路稳定散热性能优异,支持长时间连续不间断作业,加工涂层均匀一致性好;兼容 SKD、SKH、硬质合金等多种钢材材质,在汽车零部件、五金重工行业的模具维护项目中应用成熟,适合批量、高强度的车间生产工况。
模具修补**怕高温变形、焊层疏松、返修返工,SANWA SW-V02 补焊机依靠可控脉冲热源,精细把控热量输入,从源头规避母材退火变形问题,修补位置硬度、平整度契合模具原有标准,大幅度降低打磨工作量。SW-V02 一体化双焊接功能,点焊固定、TIG 堆焊一步完成,不用搭配多款焊接设备;智能导航自动匹配焊接参数,新人短时间即可**作业,***技工可自定义工艺存档调用,提升整体维修效率。小至发丝级细微伤痕,大至大面积平面堆焊均可胜任,铝件、氮化件等高难度修补工况也能稳定作业。SW-V02 设备运行功耗低、故障率低,日常维护简单,兼顾修补品质、作业效率与使用成本,为模具维保环节提质降本提供稳定可靠的焊接解决方案。SW-V02 用于塑胶模、压铸模、冲压模、铜铝合金模具的缺陷修复。
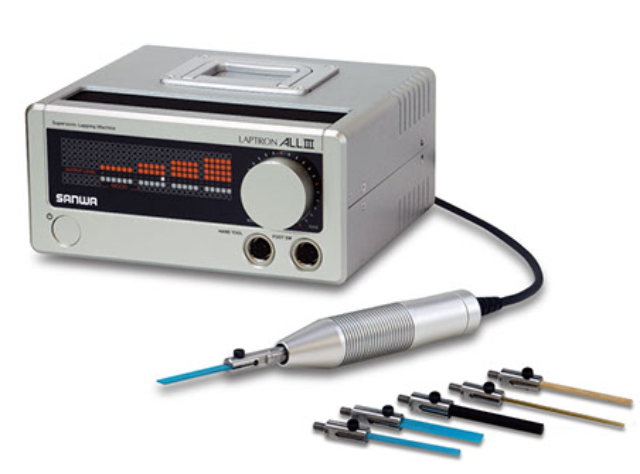
SANWA SW-808 精密冷焊机,电容脉冲冷焊技术,低热输入,模具修补不变形、不退火。20 档能量可调,点焊 / 连续焊双模式,兼容焊丝、薄片、金属粉末,微小缺陷精细堆焊。机身便携,220V 供电免气体,焊后易研磨抛光,模具现场修复高效省心。SW-808 冷焊机为脉冲电容放电系统,单相 110V/220V 50/60Hz 供电,比较大输出电流 3000A,**小放电间隔 0.25 秒;整机尺寸 W180×H240×D390mm,净重 17kg;配置触摸式调节面板、过热预警指示灯,SW-808适配各类精密模具微量堆焊修复作业。被覆机采用低热输入放电加工,工件温升小,母材不易变形退火,大型模具无需拆解即可现场作业。浙江半自动SANWA选择
设备适配多种修补耗材,可使用 0.2–0.5mm 金属焊丝、薄钢片、金属粉末、焊网等材料。江苏购买SANWA操作
日本 SANWA 三和 DEPOSITRON 系列放电被覆机,采用脉冲火花放电原理,将碳化钨硬质合金电极熔融沉积至工件表层,形成冶金结合的硬化防护涂层。设备热输入极低,加工过程工件不易变形、基材不会退火,被覆层附着力牢固不易剥落,被覆厚度 0.005‑0.05mm 可调,处理后表面硬度可达 HV1100 以上,日本 SANWA 三和 DEPOSITRON 系列放电被覆机有效提升模具与零部件耐磨、耐热、抗冲击性能,日本 SANWA 三和 DEPOSITRON 系列放电被覆机是精密金属表面强化、磨损修复的推荐设备。江苏购买SANWA操作