商机详情 -
上海原装进口SANWA量大从优
相较于传统表面处理工艺,SANWA 放电被覆机无需整体高温热处理,不破坏原有工件精度,可直接在原厂模具、刀具上进行局部精细补覆,大幅缩短修复周期,无需整体拆机或返工精加工。既可以对全新模具刀具做预防性强化处理,也可对老化磨损件做再生修复,兼顾新品强化与旧件翻新双重用途,兼顾精度修复与耐磨升级。SANWA 放电被覆机设备整体故障率低、维护简便,适配长期车间连续作业模式,帮助企业减少模具报废率、稳定产品加工精度,实现长期精细化降本增效,尤其适合精密模具厂、小型加工车间的日常维护作业。TIG 精密熔接 + 电阻点焊,临时定位、精细堆焊一台搞定。上海原装进口SANWA量大从优
日本 SANWA 放电被覆机依托数十年放电熔覆研发积淀,凭借脉冲式高能放电核心技术,将碳化钨硬质电极瞬时解离为超细结晶颗粒,依靠电场渗透作用与工件基体形成冶金结合层,涂层附着力极强,长期工况下不会起皮脱落。设备搭载 CPU 数字化调控模块,被覆厚度区间锁定 0.005mm 至 0.05mm 无级可调,成型后工件表面硬度可达 HV1100,等效 HRC70 以上超高硬度,***强化工件耐磨、抗冲击、耐高温三大**属性。整机采用低热输入加工模式,热影响区域范围极小,加工全程不会造成工件变形、基材退火、尺寸偏移等问题,加工完成*需简易打磨即可上线使用。SANWA 放电被覆机机身内部电路搭载过载、稳压多重防护结构,长时间不间断作业不会降频发热,从底层硬件保障加工一致性,是模具表面改性、精密零件强化不可或缺的专业设备,适配各类高精度加工车间稳定投产使用浙江正规SANWA报价碳化钨被覆层,硬度可达 HV1100。

相较于电镀、热喷涂、堆焊等传统工艺,SANWA 三和放电被覆属于冷加工表面处理工艺,无需整体高温加热工件,不会破坏模具原有精度,既可对全新工件做预防性硬化,也可对磨损超差工件进行再生修复,一机兼顾新品强化、旧件修复两大用途。整机机身轻巧便携,操作上手简单,后期维护成本低,是模具车间常备的低成本金属强化设备。
SANWA DEPOSITRON‑720、8**功率放电被覆机,输出功率强劲,可快速加工厚度更高的硬化被覆层,适配重型压铸模具、高负荷冲压工件等磨损严重的修复场景。设备电路稳定散热性能优异,支持长时间连续不间断作业,加工涂层均匀一致性好;兼容 SKD、SKH、硬质合金等多种钢材材质,在汽车零部件、五金重工行业的模具维护项目中应用成熟,适合批量、高强度的车间生产工况。
SW-V02 精密补焊机主打低热变形精密冷焊修复工艺,区别于传统大电流氩焊机,它可精细控制脉冲能量,实现瞬态熔接、余温快速消散,完美解决薄壁模具、高光面模具修复后变形、发黑、后续抛光困难等痛点。SW-V02 设备设有铝焊**模式,攻克铝合金模具精密修补难题,同时具备参数记忆存储功能,可保存常用焊补程序,一键调取重复使用,适配批量模具维修需求;还支持单线、双线两种焊线模式,灵活应对手持精细补焊和预先固定焊丝两种工艺,兼顾精细微补与局部大面积堆焊修复。SW-V02 可修补微小砂眼、***、磨损凹陷、细微裂纹、崩角等瑕疵,修复区域材质均匀致密,焊后可直接进行研磨、抛光及热处理,不影响原有模具性能。广泛应用于精密注塑、电子连接器模具、医疗器械模具、汽车零部件模具维护,兼顾精度与效率,***缩短模具停机维修周期,保障产线稳定生产。被覆机采用低热输入放电加工,工件温升小,母材不易变形退火,大型模具无需拆解即可现场作业。
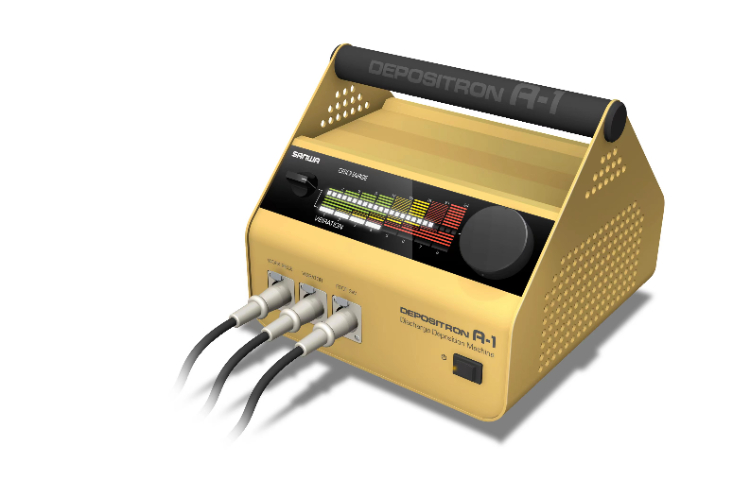
日本 SANWA 三和 SW-V02 高精度补焊机,一体式集成精密脉冲 TIG 焊与电阻点焊两大焊接模式,一台设备即可完成工件临时固定、细微堆焊、大面积补焊全流程作业。整机搭载闭环逆变控制系统,脉冲峰值间隙电流归零处理,热影响区域极小,有效杜绝模具焊接变形、开裂、退火软化等通病,焊后母材硬度基本无衰减,无需二次淬火处理即可直接打磨抛光、EDM 加工。设备适配焊丝区间 φ0.1mm~2.0mm,兼顾针尖级微修补与平面大面积堆焊作业;配备单焊丝、双焊丝两种施焊模式,新手与***技工均可匹配自身操作习惯选用。内置专属铝材焊接程序,**铝合金、铜材高导热材质修补难点,搭配智能焊接导航系统,选定工件材质、修补位置、焊丝规格便可自动匹配比较好电流与时序参数,支持多组工艺参数存储调取。SW-V02 ***适配塑胶模、压铸模、冲压模、精密机械零件、氮化处理工件的崩角、塌边、***、磨损缺损修复,凭借风冷紧凑机身、稳定输出特性,成为精密模具维修车间标配焊接设备。日本 SANWA A‑1,轻量化放电被覆新机种。江苏销售SANWA修理
告别手工打磨,SANWA 超音波研磨提质增效。上海原装进口SANWA量大从优
SANWA SW-V02 采用高频逆变电源架构,TIG 焊接输出电流 2~250A、电阻焊区间 30~750A,毫秒级精细管控焊接导通时长,单点焊接时序控制精度可达 1ms,电弧收尾附带缓热弧光,提升熔池浸润性,焊道致密无气孔夹渣缺陷。设备区分平面、内角、三面转角、棱角四大修补点位预设程序,针对分型面、顶***、流道、滑块易损部位优化焊接曲线,堆焊层结合强度高,长期受力不会脱落起皮。SW-V02 整机峰值功率 10.4kVA、平均功耗* 2.8kVA,单相 200/230V 供电即可稳定运行,低能耗运行降低车间用电成本。全机强制风冷散热结构,可长时间连续脉冲焊接作业,机身结构紧凑轻巧,支持机台就地在线修补,不用拆卸大型模具上机加工。SW-V02 出厂经过严苛电弧稳定性检测,脉冲重复一致性优异,长期使用无输出漂移问题,适配模具氮化、TD 处理后表层缺损修复,是高精度模具返修严苛工况下的可靠焊接方案上海原装进口SANWA量大从优