商机详情 -
湖州正规铝铸件浸渗
浸渗剂的使用,为铸件行的生产率带来了新的高度,如今,在铸造行业中,众多的企业已经将浸渗作为一道必不可少的工序,更多的用于汽车、摩托车、火车、空调制冷、航空等行业。在浸渗剂的使用中,不可避免会出现一些问题,下面我们介绍几种常见的问题给大家做个分析:问题1:在较高温度环境保存本品会造成聚合固化解决方法:已投放在储胶罐中的浸渗胶应配装制冷机将温度控制在5-20℃之间,如冬季停用,在重新开机时必须检查制冷机是否正常。未开封的桶装浸渗剂必须放在28℃以下仓储保管。问题2:空气是本品的稳定剂,如较长时间停用,储胶罐底部的浸渗剂长时间接触不到空气不利胶液的稳定。解决方法:停用期间每天安排浸渗剂在浸渗罐和储胶罐之间来回转换三次,这样有利底部的浸渗剂能接触到空气。如每天生产则不需要这样做。如在储胶罐底部加装一空气管,在停用期或下班后阀门开少许连续输入少量洁净空气效果更好。(空气必须经过油水分离器,避免将大量水带入胶液。)问题3:用本品浸渗铜件铁件,会将一些铜屑铁屑带入浸渗剂中,活性铜离子铁离子是浸渗剂固化的催化剂,在环境温度较高且底部胶液接触不到空气的不利情况下,如再有铜离子铁离子的存在将加速胶液固化的发生。 上海销售铝铸件浸渗——无锡葆瑞翔精密制造提供。湖州正规铝铸件浸渗
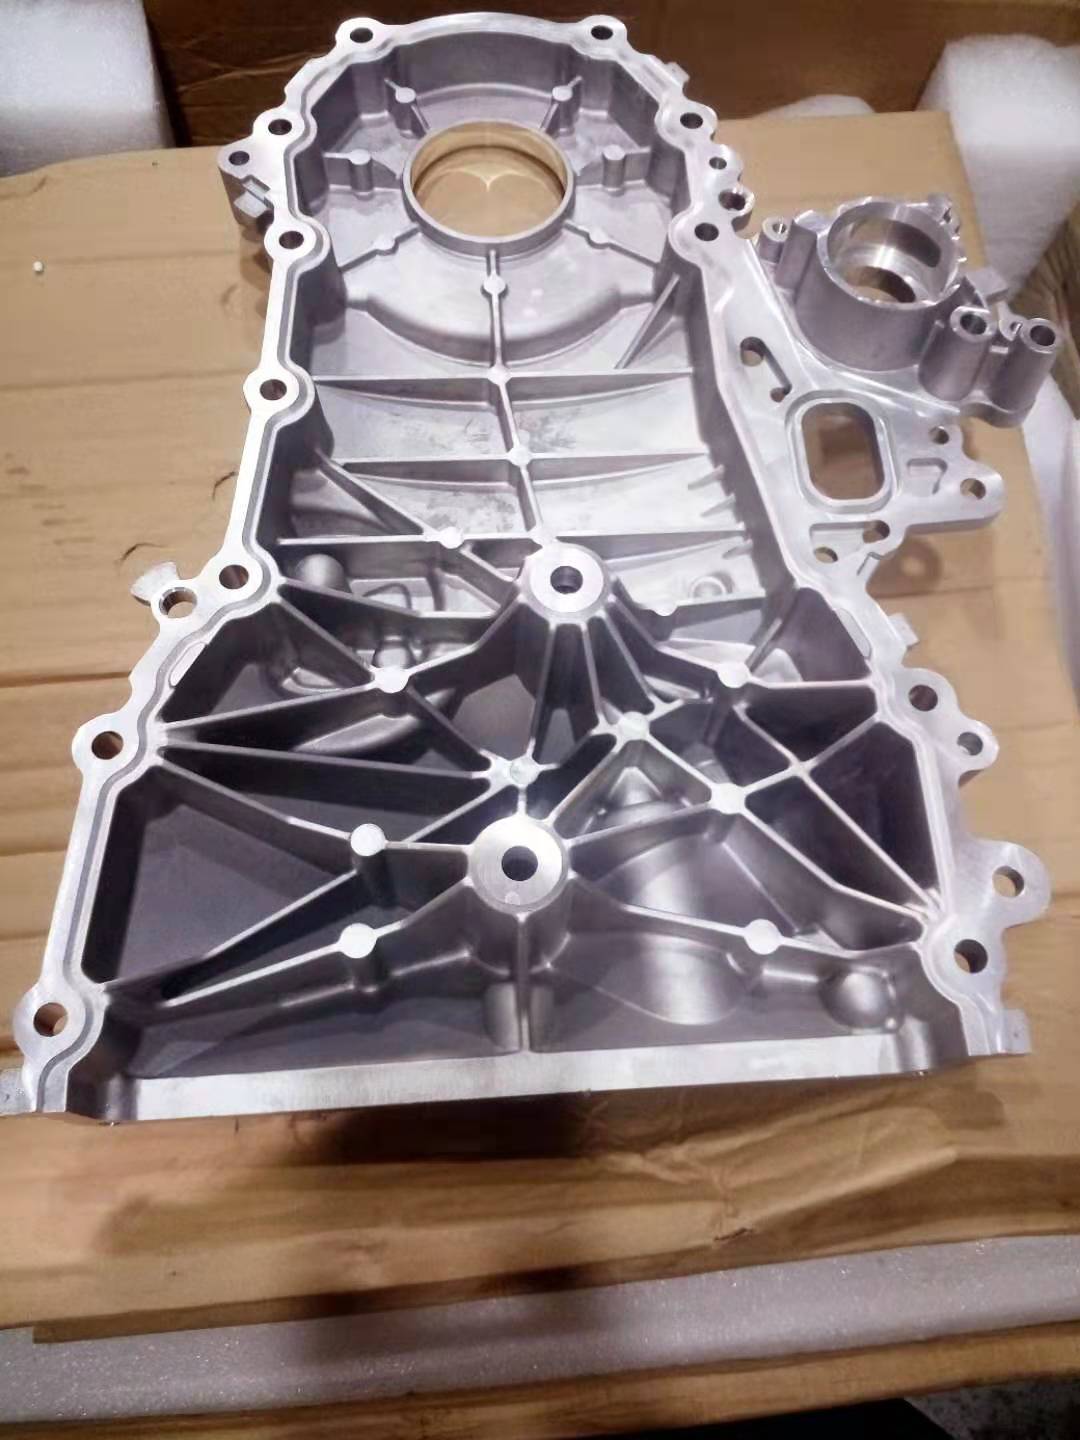
浸渗剂是由几种无机物或几十种有机物配制而成的液态物质,用以密封出现微孔缺点的铸件或粉末冶金件。分为无机浸渗剂和有机浸渗剂。较早开始使用的是无机浸渗剂进行浸渗处理(MetalImpregnation),后来研制出有机浸渗剂,因诸多优点故很多企业使用有机浸渗剂取代了无机浸渗剂,有机浸渗剂经过了3次升级换代,现在更多的使用的是2代和3代的有机浸渗剂,因无机浸渗剂的浸渗效果差,所以使用大幅减少,但因为淘汰浸渗设备以及浸渗剂成本高,所以国内以及一些发展中国家的一些企业还在使用无机浸渗剂,随着社会经济的发展,将逐步减少使用无机浸渗剂。无机铸件浸渗补漏剂(无机铸件密封胶)比有机铸件浸渗密封剂更加耐热,所以某些情况下还不能以有机铸件浸渗补漏剂取代无机铸件密封胶。浸渗剂其它非正式的称呼很多如铸件补漏剂铸件补漏液等,因为很多厂家没有接触到浸渗补漏,所以有很多别称还比如铸件补漏胶、铸件密封剂、铸件密封胶等。浸渗工艺流程:浸渗设备在压铸件及粉末冶金件制造过程中,由于气体残留、晶体收缩等原因,不可避免地形成大量微孔、砂眼、裂纹,微孔渗漏给机器设备的使用带来,即使用于无压力要求的用途也可能因电镀,涂漆及其它表面处理时电镀液。 宿州粉末冶金铝铸件浸渗上海供应铝铸件浸渗——无锡葆瑞翔精密制造。
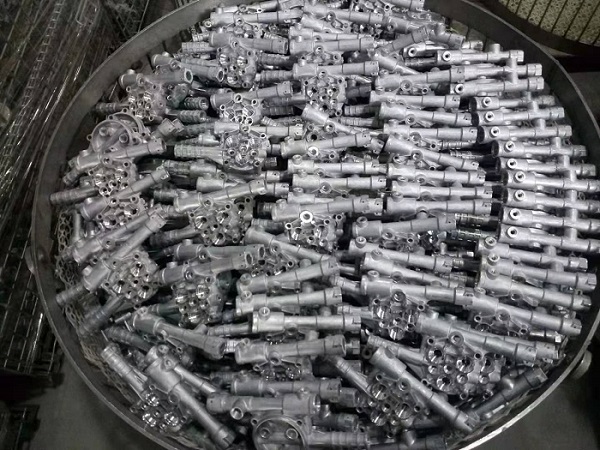
有很多五金件在生产的时候需要使用浸渗设备来吧一些气孔、缩孔等缺点修补一下,有效的避免了产品的报废。五金件在使用浸渗设备进行浸渗工作的时候也是有很多注意点的,这就要求我们按照规范来操作,如果你还不了解具体的操作步骤的话,赶紧来了解一下吧。把零件放入浸渗罐中。真空处理:开动真空泵,真空压力在,用真空把零件微孔或裂纹内的空气(或水、油等)抽出,抽真空时间为15分钟。用真空把胶液吸进浸渗罐内,胶液的数量应以浸没篮中零件为准,卸下真空至常压。如有必要,开启压缩机,用压缩空气把胶液压入零件中的微孔或裂纹内,压缩空气压力根据具体情况而定,如果没有特殊要求,压缩空气压力在,时间15分钟。浸渗后打开放空阀卸压。然后我们浸渗设备在为大家强调一点,一定要及时清洗掉产品表面的浸渗液。时间长了就会凝集在表面。浸渗对于铝压铸件中的气孔很有效果。
粉末冶金件的浸渗粉末冶金材料有着优异性能,所以汽车、拖拉机上用的衬套件、气门导管、齿轮、凸轮、轴瓦、离合器摩擦片、电热元件、热交换器、切削、工模具和一些耐腐蚀、高温抗氧化及耐高温零件等目前均更多的采用粉末冶金材料制造。粉末冶金件是用金属粉末(或金属与非金属粉末的混合物)做原料,压制成型后烧结而制成各种类型的工件。粉末冶金件的特点是内部存在着包括粉末金属颗粒之间细小气隙在内的许多孔隙网络(约占整个工件体积的15%),既使是高密度的粉末冶金件,这种孔隙依然存在。因此,粉末冶金件是不能保存液体的。粉末冶金件的浸渗处理可使其内孔隙完全被浸渗剂填充而达到长久性密封,从而可将它用于液压系统中,例如可将它制造精密的油泵配件、压缩机壳体等。此外,粉末冶金件在电镀或其他表面涂层处理之前如经浸渗处理,电镀液和清洗剂便不会吸进孔隙中去,可获得表面光洁和耐腐蚀的工件。必须指出,粉末冶金件应在烧结之后立即进行浸渗处理,因这时孔隙是洁净的,易被浸渗剂完全填充。浸渗后的粉末冶金件还可改善其切削加工性能(微孔经填充后将由间断切削变成连续切削)便于工艺过程的控制。 铝铸件浸渗厂家欢迎您来咨询——无锡葆瑞翔精密制造。。

铸件的浸渗铸件的浸渗**主要的功效是密封防漏,以使它能用于液压系统和燃气系统中。例如汽车和拖拉机变速箱体、燃油泵、液压阀、化油器、油缸、压缩机和液压部件、密闭的飞机仪器及其电子仪器护罩、气动零件和各种气动仪表等。铸件浸渗还可防止其内腐蚀,提高产量。众所周知,铸件的内腐蚀往往是从微孔中开始的,当微孔被浸渗剂充满,待其固化后,就能防止腐蚀性液体的浸入,起防腐蚀的作用。铸件浸渗也可为电镀、油漆等表面处理作准备,由于浸渗剂填充了铸件中的空隙,避免了这些空隙吸收电镀液,镀后造成气泡和不光洁表面。浸渗可作为铸件、压铸件经常存在的疏松和微孔等缺点补救措施,也促进了铸件产品设计的薄壁化、轻型化,节省了材料的消耗。 上海铝铸件浸渗厂家——无锡葆瑞翔精密制造。湖州正规铝铸件浸渗
上海口碑好铝铸件浸渗厂家生产——无锡葆瑞翔精密制造。湖州正规铝铸件浸渗
浸渗处理30年代在美国实施。**初,一般采用的是用金属密封剂,内部加压方式(InternalPressureMethod)。40年代后期,开发并且使用了真空、加压方式(VacuumangPressureMethod)。1951年,在美国制定了MIL—I—17563C标准,明确将A法(内部加压方式),B法(真空—加压方式)的两种含浸方式规格化了。根据这些美国陆军规格的制定,含浸处理适用于用品、飞机部件和汽车部件,得到了更多的的推广。浸渗处理在中国始于80年代末,在一汽、春兰、二汽等公司推广。目前进入中国市场的有:美国LOCTITE、英国ULTRASEAL等。目前中国没有制定行业标准。近年来,随着国外汽车公司进入中国设厂,国内轿车工业得到了迅猛的发展,国外公司带来了行业中的先进理念、先进的技术,有机含浸自2000年开始在国内压铸行业大量采用。在发动机领域,BMW、TOYOTA、HONDA、VOLVO、HYUNDAI、GM、FORD等公司的缸体、缸盖均采用二次含浸(毛坯、机加)而省掉打压检漏工序;在汽车空调压缩机行业,DELPHI、SANDEN、VALEO、ZEXEL等无不采用有机含浸工艺。有机含浸技术以它杰出的理化性能、更快的的生产率、高度的可靠性正被越来越多的压铸同仁所认可。有机含浸的未来。目前,世界范围内专业同行,在高温固化。 湖州正规铝铸件浸渗
行路致远,砥砺前行。上海昶炫实业有限公司致力成为与您共赢、共生、共同前行的战略伙伴,更矢志成为机械及行业设备富有影响力的企业,与您一起飞跃,共同成功!