商机详情 -
福建口碑好粉末冶金浸渗
而且还能牢固的粘合在孔壁上,同时还保持了厌氧粘合剂的耐水耐油耐化学介质耐冲击等性能。B-290厌氧胶的局部浸渗工艺1确定部位。用试压方法确定工件泄露部位,并作出标记。2表面处理。烘干加热去水,有机溶剂清洗去油,电吹风干燥。处理后的微孔内不得有油水冷却液等污染物。3涂胶。涂胶前较好成绩将表面用电吹风预热30~40摄氏度,涂胶后可加速渗入。4室温(20~25摄氏度)/24小时固化,若经80摄氏度/2H固化效果较好。热水固化型浸渗剂及其浸渗工艺热水固化型浸渗剂简称水洗性热固化浸渗胶,其组成是以甲基丙烯酸单酯、双酯、多酯等混合物为基料,及引发剂、稳定剂、表面活性剂、其他助剂等组成。是一种先进的密封材料,操作简便、渗补率高、一次渗补合格率高(大于96%),因此,在发达国家很多的使用。热水固化型浸渗剂主要应用于如下领域:汽车及摩托车工业(发动机缸体、缸盖、水泵体、油嘴、其他各种泵壳,进气歧管,铸造油底壳、渠轴箱、化油器、制冷压缩机、动力转向器、ABS控制器、变速箱、齿轮/齿条传动器、汽车刹车部件等壳体、汽车车彀、各种阀座、阀盖等)火车(机车发动机)舰船(发动机零部件)航空航天工业。粉末冶金浸渗供应商,欢迎您的来电——上海昶炫实业有限公司。福建口碑好粉末冶金浸渗
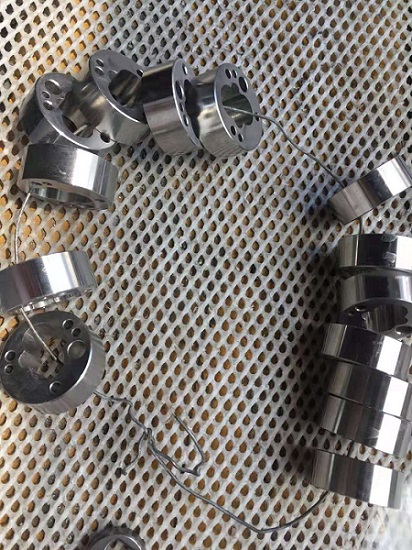
在现代工业中,有着许许多多的加工工艺,在金属加工中浸渗剂就是其中之一。浸渗技术是利用浸渗剂在压力下渗入多孔性工件经固化反应而达到填补空隙的目的,浸渗技术是现代科技发展的一项新技术。下面我们就来聊一聊浸渗剂在**行业中的应用吧。浸渗剂更多的用于铸造缺点的密封,木材的防虫、防腐、阻燃,粉末冶金件的增强、防蚀和密封,水泥制品的防碱或酸性腐蚀,电器、电子元件的防潮和绝缘。近代工业浸渗技术的应用可以追溯到三十年代的铸件堵漏工艺,当时用水玻璃以内循环填充铸件空隙。五、六十年代,随着汽车工业的发展,美国、前西德、前苏联等工业发达国家,为承压铸件的密封推动了首先代浸渗剂—硅酸钠型浸渗剂的研制和应用,并由局部或常压浸渗工艺发展到真空加压浸渗工艺。 福建口碑好粉末冶金浸渗江苏粉末冶金浸渗产品商——上海昶炫实业有限公司。

金属作为浸渗剂主要指低熔点金属,如铜(铜合金)、锡等。在粉末冶金行业用得较多。树脂作为浸渗剂出现的早期是某些合成树脂,0性。后来的树脂出现,在铸件、粉末冶金件得到越来越广泛应用。其特点是粘度低(稀),渗透能力强,合格率高,生产效率高。被其处理的零件容易清洗,浸渗场地清洁铸造过程中产生的气孔疏松等缺点是造成铸件渗漏的直接原因。尤其在机加工及装配完成后再进行渗漏检测,渗漏零部件造成的报废损失更是尤其巨大。在生产线上应用浸渗技术已经成为行业共识。目前,众多的企业已将浸渗作为一道必不可少的工序排进工艺文件。目前,浸渗技术已广泛应用于汽车、摩托车、火车、空调制冷、航空等行业。可有效填堵黑色金属铸件(铸铁、铸钢等);有色金属铸件(铝合金、镁合金、铜合金、锌合金等);粉末冶金件、陶瓷件等缺点。
金属浸渗剂的特性金属作为浸渗剂主要指低熔点金属,如铜(铜合金)、锡等。在粉末冶金行业用得较多。树脂浸渗剂的特性树脂作为浸渗剂出现的早期是某些合成树脂,性。后来的树脂出现,在铸件、粉末冶金件得到越来越应用。其特点是粘度低(稀),渗透能力强,合格率高,生产效率高。被其处理的零件容易清洗,浸渗场地清洁。有机浸渗剂第三代1992年开始出现合成酯类浸渗剂,属于的第三代,替代树脂浸渗剂,其特点是容易清洗,不堵塞工件的螺丝孔、工艺孔,并且具有耐热,耐溶剂,耐腐蚀,耐冷热冲击等优异性能,在国外发达工业国家得到了的应用。粉末冶金浸渗厂家,欢迎来电垂询——上海昶炫实业有限公司。

金属铸件是将液体状态的金属注入到模具里制造出来的,由于它可以在一定的质量范围内大量地廉价地制作出同样的铸件,所以,被各个公司采用。 近几年来,铸造技术的发展十分明显,多用于像以汽车发动机为主的生产,以大量生产为目的,与此同时,其存在的需要解决的问题也广为人知。其中的一个问题是在金属溶液固化时,因体积收缩会产生微孔和砂眼。带微孔的铸件经过反复加工后,有可能产生液体、气体的泄漏。如果设计的铸件形状复杂,就不容易防止微孔的产生,它直接就成了不合格的产品,要提高合格品的制造成本,就会影响生产计划的安排。 如果对泄漏铸件进行有机浸渗处理,可以使合格率非常高,既可以降**造成本有可以提高质量和生产数量。采用本公司生产的有机浸渗液进行处理,可以使不合格的铸件达到合格,并且处理时间短,成本低。江苏粉末冶金浸渗厂家——上海昶炫实业有限公司。福建口碑好粉末冶金浸渗
上海昶炫实业有限公司——欢迎您咨询。福建口碑好粉末冶金浸渗
浸渗剂是由几种无机物或几十种有机物配制而成的液态物质,用以密封出现微孔缺点的铸件或粉末冶金件。分为无机浸渗剂和有机浸渗剂。较早开始使用的是无机浸渗剂进行浸渗处理(MetalImpregnation),后来研制出有机浸渗剂,因诸多优点故很多企业使用有机浸渗剂取代了无机浸渗剂,有机浸渗剂经过了3次升级换代,现在使用的是2代和3代的有机浸渗剂,因无机浸渗剂的浸渗效果差,所以使用大幅减少,但因为淘汰浸渗设备以及浸渗剂成本高,所以国内以及一些发展中国家的一些企业还在使用无机浸渗剂,随着社会经济的发展,将逐步减少使用无机浸渗剂。无机铸件浸渗补漏剂(无机铸件密封胶)比有机铸件浸渗密封剂更加耐热,所以某些情况下还不能以有机铸件浸渗补漏剂取代无机铸件密封胶。浸渗剂其它非正式的称呼很多如铸件补漏剂铸件补漏液等,因为很多厂家没有接触到浸渗补漏,所以有很多别称还比如铸件补漏胶、铸件密封剂、铸件密封胶等。浸渗工艺流程:浸渗设备在压铸件及粉末冶金件制造过程中,由于气体残留、晶体收缩等原因,不可避免地形成大量微孔、砂眼、裂纹,微孔渗漏给机器设备的使用带来,即使用于无压力要求的用途也可能因电镀,涂漆及其它表面处理时电镀液。 福建口碑好粉末冶金浸渗
上海昶炫实业有限公司是专业从事“浸渗加工|浸渗设备|浸渗液|浸渗技术服务”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供质量的产品和服务。欢迎来电咨询!