商机详情 -
安徽多人高压氧舱怎么样
高压氧舱的舱体成型加工采用数控折弯与精密焊接相结合的工艺,全力保障舱体结构的密封性与稳定性。首先,经过预处理的铝合金坯料通过数控折弯机进行精确折弯,设备可根据预设的结构参数自动调整折弯角度与力度,确保舱体各部件的折弯精度,折弯误差控制在±0.5°以内。折弯成型后的部件进入焊接环节,采用氩弧焊工艺进行焊接,该工艺焊接温度稳定,焊缝成型美观,且能有效减少焊接过程中产生的氧化杂质。焊接操作人员需经过专业培训并持证上岗,焊接过程中通过实时监控设备观察焊缝成型情况,避免出现虚焊、漏焊等缺陷。焊接完成后,对焊缝进行无损检测,采用超声波检测技术排查内部缺陷,确保焊缝强度符合设计要求。随后对舱体进行整体整形,通过配套模具校准舱体尺寸,保证舱体的圆度与直线度,避免因结构变形影响后续密封性能。智能微高压软体氧舱便于收纳搬运,适合场地有限,需要灵活部署氧舱的客户群体。安徽多人高压氧舱怎么样
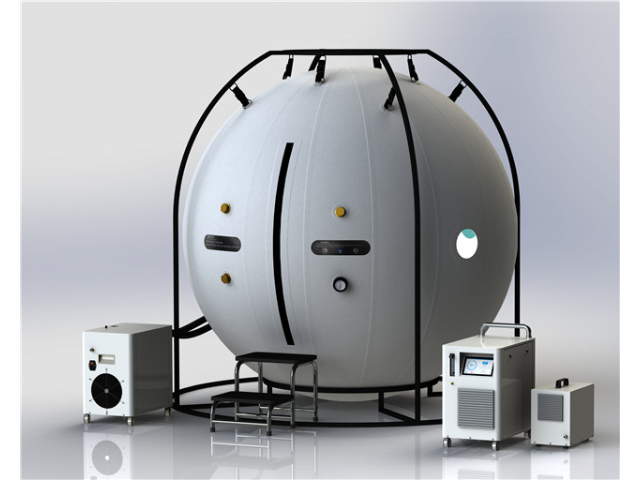
高压氧舱具备智能控制系统功能,操作便捷且功能较全,适配不同年龄段用户使用。控制系统采用高清触控显示屏,界面设计人性化,操作流程简洁易懂,用户可通过屏幕轻松设置吸氧时间、气压值、供氧流量等参数,同时屏幕会实时显示舱内各项环境参数与设备运行状态,一目了然。系统支持定时功能,可预设吸氧时长,范围通常为15-120分钟,到达设定时间后,系统会自动提示并逐步减压,方便用户合理安排吸氧时间,无需全程值守。此外,控制系统具备故障自动诊断功能,当设备出现运行异常时,会自动识别故障类型并显示故障提示,同时记录故障信息,便于后期维护检修,提升设备使用的便捷性与可靠性。河南软体高压氧舱设备氧舱温和养生方式,帮助改善食欲不振,调理自身肠胃状态。
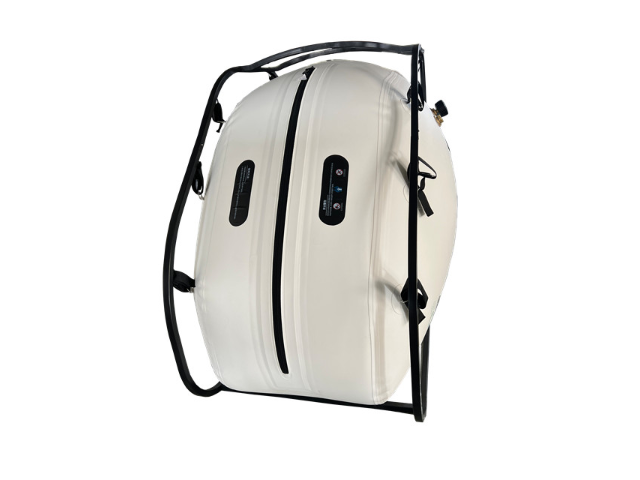
高压氧舱的表面标识与警示语印刷需清晰、规范,符合相关标准要求。标识内容包括产品名称、型号、生产企业名称、生产日期、产品编号、额定压力、额定氧气浓度、安全警示语等。印刷采用丝网印刷工艺,该工艺印刷的标识牢固、耐磨,不易褪色。印刷颜色选用与舱体表面颜色对比鲜明的颜色,确保标识清晰可见。安全警示语包括“严禁在舱内吸烟”“严禁携带易燃易爆物品入舱”“压力异常时请勿开启舱门”等,警示语字体大小不小于12号,确保用户能够清晰辨认。
高压氧舱的减震降噪设计在生产制造过程中贯穿多个环节,旨在降低产品运行时的噪音与振动,提升用户使用体验。在制氧机、加压泵等振动源部件的安装部位,加装橡胶减震垫,减震垫选用高弹性橡胶材质,能够有效吸收部件运行时产生的振动,减少振动向舱体传递。舱体与底座之间采用弹簧减震器连接,进一步增强减震效果,弹簧减震器的弹性系数根据舱体重量与振动频率设计,确保减震效率。在舱体内部铺设隔音棉,隔音棉选用阻燃、环保的聚酯纤维材质,厚度不小于20mm,能够有效吸收内部噪音,减少噪音向外传播。长期伏案工作人群使用,放松肩颈部位,缓解周身僵硬酸痛。
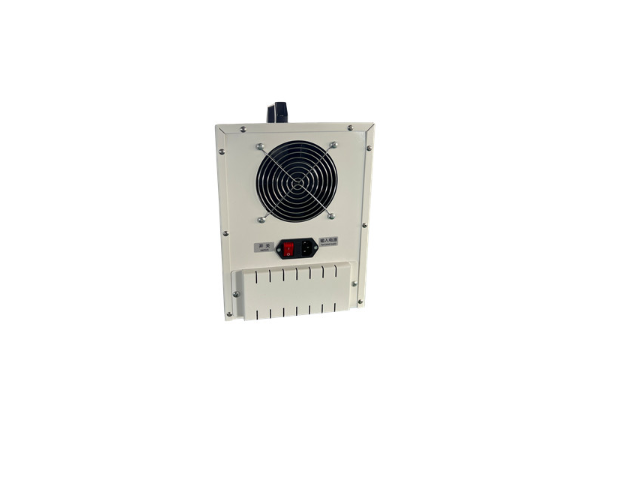
高压氧舱的供氧系统组装需兼顾供氧稳定性与使用安全性,系统关键部件包括制氧机、供氧管道、流量调节阀、压力传感器等。制氧机选用分子筛制氧技术,该技术制氧纯度高,运行噪音低,适配高压氧舱的使用场景。制氧机进场后需进行单机试运行,检测制氧纯度、出氧流量、运行噪音等指标,确保符合生产标准。供氧管道采用医用级不锈钢材质,管道内壁经过抛光处理,减少氧气输送过程中的阻力,同时避免管道内杂质污染氧气。管道切割采用配套切割设备,切口平整无毛刺,管道连接采用卡套式接头,确保连接牢固且密封性良好。流量调节阀与压力传感器的安装需严格按照接线规范操作,确保信号传输准确,能够实时监测并调节供氧流量与舱内压力。短时舱内静养吸氧,快速驱散昏沉状态,恢复清醒思维活力。上海一体式高压氧舱价格
奥尔元氧微高压氧舱适配家庭康养、医美会所、养老机构、高原工程等众多场景。安徽多人高压氧舱怎么样
高压氧舱的密封系统装配是保障舱内气压稳定的关键环节,装配过程需严格遵循标准化流程。密封系统主要由密封胶条、密封压板、紧固螺栓等部件组成,所选密封胶条为医用级硅胶材质,具备出色的弹性、耐老化性与气密性,可在-40℃至80℃的温度范围内保持稳定性能。装配前需对密封槽进行彻底清洁,去除槽内的灰尘、油污等杂质,避免影响密封效果。密封胶条安装时采用分段贴合的方式,逐段压实确保胶条与密封槽紧密贴合,无空隙、无扭曲。随后安装密封压板,通过扭矩扳手按照规定的扭矩值紧固螺栓,螺栓紧固采用对称分布的方式,避免因受力不均导致密封胶条变形。装配完成后气密性测试,向舱内注入压缩空气,使舱内压力达到设计压力的1.2倍,保持压力30分钟,通过压力传感器实时监测压力变化,同时采用肥皂水涂抹焊缝与密封部位,排查是否存在泄漏点。安徽多人高压氧舱怎么样