商机详情 -
安徽一体式高压氧舱现货直发
高压氧舱的噪音检测是产品质量检测的重要项目之一,旨在确保产品运行噪音符合使用场景的要求。检测环境为专业的静音实验室,环境噪音控制在30分贝以下。检测时,将氧舱置于实验室中间,开启所有运行系统,包括制氧机、加压装置、通风风机等,在距离氧舱1米的四个不同方向以及舱内座椅位置分别设置噪音检测仪,测量运行噪音值。检测过程中,分别测试氧舱在不同运行工况下的噪音,包括加压状态、保压状态、减压状态以及制氧机单独运行状态。根据相关标准,高压氧舱运行时的外部噪音应控制在55分贝以下,舱内噪音应控制在50分贝以下。借助舱内富氧环境调养,帮助促进全身各处血液循环流通。安徽一体式高压氧舱现货直发
高压氧舱的密封系统装配是保障舱内气压稳定的关键环节,装配过程需严格遵循标准化流程。密封系统主要由密封胶条、密封压板、紧固螺栓等部件组成,所选密封胶条为医用级硅胶材质,具备出色的弹性、耐老化性与气密性,可在-40℃至80℃的温度范围内保持稳定性能。装配前需对密封槽进行彻底清洁,去除槽内的灰尘、油污等杂质,避免影响密封效果。密封胶条安装时采用分段贴合的方式,逐段压实确保胶条与密封槽紧密贴合,无空隙、无扭曲。随后安装密封压板,通过扭矩扳手按照规定的扭矩值紧固螺栓,螺栓紧固采用对称分布的方式,避免因受力不均导致密封胶条变形。装配完成后气密性测试,向舱内注入压缩空气,使舱内压力达到设计压力的1.2倍,保持压力30分钟,通过压力传感器实时监测压力变化,同时采用肥皂水涂抹焊缝与密封部位,排查是否存在泄漏点。四川高压氧舱怎么样氧舱采用模块化配置设计,内外组件自由组合,支持客户多维度个性化定制服务。
高压氧舱的生产过程质量管控贯穿从原料进场到成品出厂的每一个环节,确保产品质量稳定可靠。企业建立完善的质量管控体系,设立专门的质量检测部门,配备专业的检测人员与先进的检测设备。原料进场时,对所有原材料进行严格检测,不合格原料严禁进入生产环节。生产过程中,对关键工序设立质量控制点,如材料预处理、焊接、密封装配、系统调试等,检测人员实时监控生产过程。成品总装完成后,进行全方面的成品检测,所有检测项目合格后方可出厂。
高压氧舱的生产制造需从原料甄选环节严格把控,舱体主材优先选用符合医用级标准的航空级铝合金板材,该材料具备出色的抗压性能与轻量化特质,既能承受舱内高压环境下的压力负荷,又能降低产品整体重量,便于安装与搬运。材料进场后需经过多道质量检测工序,包括成分分析、抗拉强度测试、耐腐蚀性检测等,确保板材各项指标均符合生产设计要求。预处理阶段采用喷砂除锈工艺,彻底去除板材表面的氧化层与杂质,提升后续涂层的附着力,随后进行阳极氧化处理,在板材表面形成一层致密的氧化膜,进一步增强材料的耐腐蚀性与耐磨性。预处理完成后的板材需进行尺寸精度校验,通过数控切割设备精确裁剪成符合舱体结构设计的坯料,为后续成型加工筑牢基础。整个材料处理过程全程遵循严格的质量管控标准,每批次材料都需留存检测样本,确保生产过程可追溯。企业拥有多项专利与省级专精特新认证,氧舱产品经过严苛测试,性能稳定可靠。
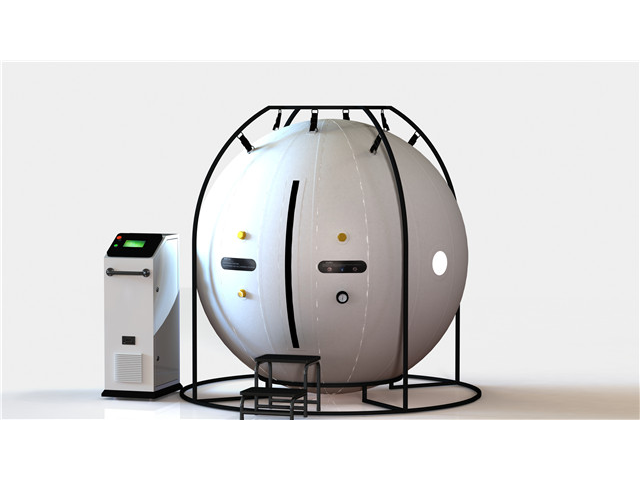
高压氧舱具备防漏气功能,通过多重密封设计与气密性检测,确保舱体密封严密,无气体泄漏,保障设备正常运行与用户安全。舱体采用双道密封结构,密封胶条选用医用级硅胶材质,弹性好、耐老化,与密封槽紧密贴合,无空隙、无扭曲,有效防止舱内高压气体泄漏。同时,设备在出厂前会经过严格的气密性测试,确保舱体无泄漏,使用过程中,系统也会实时监测舱内气压变化,若出现气压下降过快的情况,会立即发出漏气报警,提醒用户检查密封部位。此外,舱门的锁紧机构采用多点锁紧设计,确保舱门关闭后牢固密封,进一步提升防漏气性能。日常居家吸氧调压,改善气血运行不畅引发的肢体发凉问题。上海微高压氧舱市价
舱内静谧养护空间,帮助放空思绪,缓解生活带来多重压力。安徽一体式高压氧舱现货直发
高压氧舱具备数据记录与查询功能,可自动记录设备的运行数据与用户的吸氧数据,包括吸氧时间、气压值、供氧流量、氧气纯度等,方便用户查询与分析。数据记录可保存一定周期,通常为30-90天,用户可通过触控屏幕查询历史数据,了解自己的吸氧情况与设备运行状态。同时,数据可通过USB接口导出,方便用户备份或提供给专业人员,为健康管理与设备维护提供参考依据。数据记录功能精确可靠,记录间隔可根据需求设置,确保数据的完整性与准确性。安徽一体式高压氧舱现货直发