商机详情 -
天津微高压氧舱生产厂家
高压氧舱的密封系统装配是保障舱内气压稳定的关键环节,装配过程需严格遵循标准化流程。密封系统主要由密封胶条、密封压板、紧固螺栓等部件组成,所选密封胶条为医用级硅胶材质,具备出色的弹性、耐老化性与气密性,可在-40℃至80℃的温度范围内保持稳定性能。装配前需对密封槽进行彻底清洁,去除槽内的灰尘、油污等杂质,避免影响密封效果。密封胶条安装时采用分段贴合的方式,逐段压实确保胶条与密封槽紧密贴合,无空隙、无扭曲。随后安装密封压板,通过扭矩扳手按照规定的扭矩值紧固螺栓,螺栓紧固采用对称分布的方式,避免因受力不均导致密封胶条变形。装配完成后气密性测试,向舱内注入压缩空气,使舱内压力达到设计压力的1.2倍,保持压力30分钟,通过压力传感器实时监测压力变化,同时采用肥皂水涂抹焊缝与密封部位,排查是否存在泄漏点。氧舱内置多套专属模式,运动恢复、有助睡眠等模式一键切换,匹配不同身体养护需求。天津微高压氧舱生产厂家
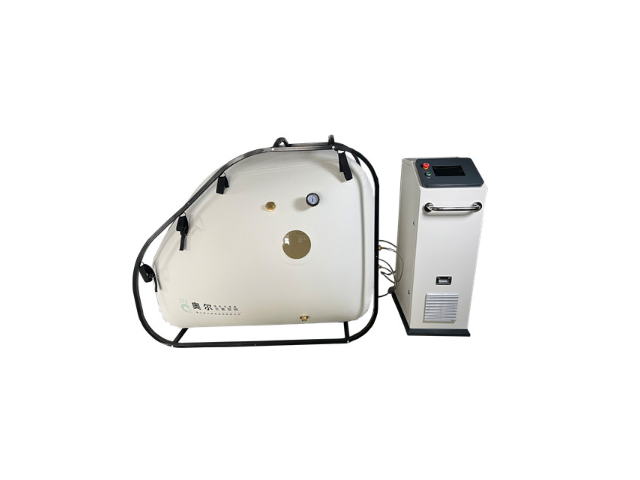
高压氧舱的生产制造需从原料甄选环节严格把控,舱体主材优先选用符合医用级标准的航空级铝合金板材,该材料具备出色的抗压性能与轻量化特质,既能承受舱内高压环境下的压力负荷,又能降低产品整体重量,便于安装与搬运。材料进场后需经过多道质量检测工序,包括成分分析、抗拉强度测试、耐腐蚀性检测等,确保板材各项指标均符合生产设计要求。预处理阶段采用喷砂除锈工艺,彻底去除板材表面的氧化层与杂质,提升后续涂层的附着力,随后进行阳极氧化处理,在板材表面形成一层致密的氧化膜,进一步增强材料的耐腐蚀性与耐磨性。预处理完成后的板材需进行尺寸精度校验,通过数控切割设备精确裁剪成符合舱体结构设计的坯料,为后续成型加工筑牢基础。整个材料处理过程全程遵循严格的质量管控标准,每批次材料都需留存检测样本,确保生产过程可追溯。广东多人高压氧舱注意事项长期坚持居家氧舱养护,能够延缓肌体机能自然衰退速度。
高压氧舱具备防漏气功能,通过多重密封设计与气密性检测,确保舱体密封严密,无气体泄漏,保障设备正常运行与用户安全。舱体采用双道密封结构,密封胶条选用医用级硅胶材质,弹性好、耐老化,与密封槽紧密贴合,无空隙、无扭曲,有效防止舱内高压气体泄漏。同时,设备在出厂前会经过严格的气密性测试,确保舱体无泄漏,使用过程中,系统也会实时监测舱内气压变化,若出现气压下降过快的情况,会立即发出漏气报警,提醒用户检查密封部位。此外,舱门的锁紧机构采用多点锁紧设计,确保舱门关闭后牢固密封,进一步提升防漏气性能。
高压氧舱具备可拆卸清洁功能,设备的关键部件可方便拆卸清洗,便于用户日常维护,保持设备清洁卫生,延长设备使用寿命。湿化罐、水箱、过滤器等部件均可轻松拆卸,拆卸过程无需专业工具,用户可按照说明书步骤自行操作。这些部件采用食品级、易清洁材质,清洗时只需用清水冲洗,即可去除内部水垢、杂质与细菌,清洗完成后重新安装即可正常使用。此外,舱体内部的座椅、内壁等部位也可通过专门清洁剂擦拭清洁,避免灰尘、污渍堆积,确保舱内环境洁净,为用户提供卫生、安全的吸氧环境。MINI 款单人氧舱体积小巧,完整保留主要功能,小户型家庭也能够轻松安放使用。
高压氧舱具备吸氧时间计时功能,用户可预设吸氧时长,系统会自动进行计时,到达设定时间后及时提示用户,方便用户合理安排吸氧时间。计时功能显示在触控屏幕上,清晰直观,用户可随时查看剩余吸氧时间,避免忘记时间导致吸氧过长或过短。当计时结束时,系统会发出柔和的提示音,同时自动启动减压程序,缓慢释放舱内压力,提醒用户吸氧过程即将结束,准备撤离。此外,计时功能还支持暂停与重启,用户可根据自身需求暂停吸氧,后续继续使用时,计时会从暂停时的时间继续计算,灵活便捷。奥尔元氧氧舱支持商用扫码启动、计时计费,助力康养门店轻松开展氧疗项目运营。山东一体式高压氧舱
居家氧疗可滋润呼吸道,缓解咽喉干痒以及呼吸不畅等问题。天津微高压氧舱生产厂家
高压氧舱具备舱内温度显示与调节功能,用户可直观查看舱内温度,并根据自身体感需求手动调节,确保吸氧过程舒适。温度传感器实时采集舱内温度数据,实时显示在触控屏幕上,精度高,误差不超过±0.5℃,用户可随时了解舱内温度情况。温度调节采用多档位设计,调节范围通常为20-28℃,用户可根据季节与自身需求选择合适的温度,例如夏季可调节至22-24℃,冬季可调节至24-26℃。调节过程平稳,温度变化均匀,不会出现骤冷骤热的情况,为用户营造舒适的吸氧环境。天津微高压氧舱生产厂家