商机详情 -
云南高压氧舱研发
高压氧舱具备氧气输出口多接口设计功能,配备多个氧气输出接口,可同时满足多人吸氧需求,适配家庭、康复中心等多人使用场景。接口数量通常为2-4个,每个接口均可单独调节供氧流量,不同用户可根据自身需求设置合适的流量,互不影响。接口采用标准化设计,可适配不同类型的吸氧管,插拔顺畅,密封严密,避免氧气泄漏。同时,每个接口都配备了单独的开关,用户可根据需要开启或关闭对应接口,使用灵活便捷,提升设备的实用性与适用性。定川机电可承接批量采购与专属定制,一站式服务,省去客户多方对接的繁琐流程。云南高压氧舱研发
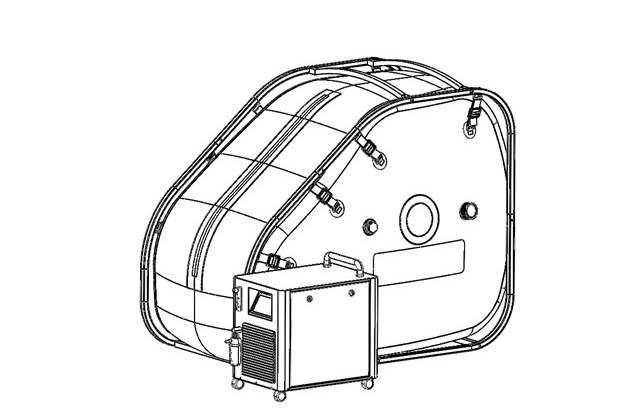
高压氧舱的舱体成型加工采用数控折弯与精密焊接相结合的工艺,全力保障舱体结构的密封性与稳定性。首先,经过预处理的铝合金坯料通过数控折弯机进行精确折弯,设备可根据预设的结构参数自动调整折弯角度与力度,确保舱体各部件的折弯精度,折弯误差控制在±0.5°以内。折弯成型后的部件进入焊接环节,采用氩弧焊工艺进行焊接,该工艺焊接温度稳定,焊缝成型美观,且能有效减少焊接过程中产生的氧化杂质。焊接操作人员需经过专业培训并持证上岗,焊接过程中通过实时监控设备观察焊缝成型情况,避免出现虚焊、漏焊等缺陷。焊接完成后,对焊缝进行无损检测,采用超声波检测技术排查内部缺陷,确保焊缝强度符合设计要求。随后对舱体进行整体整形,通过配套模具校准舱体尺寸,保证舱体的圆度与直线度,避免因结构变形影响后续密封性能。浙江球形高压氧舱供应坚持定期舱内养护,逐步改善体质偏弱容易乏累的身体状况。
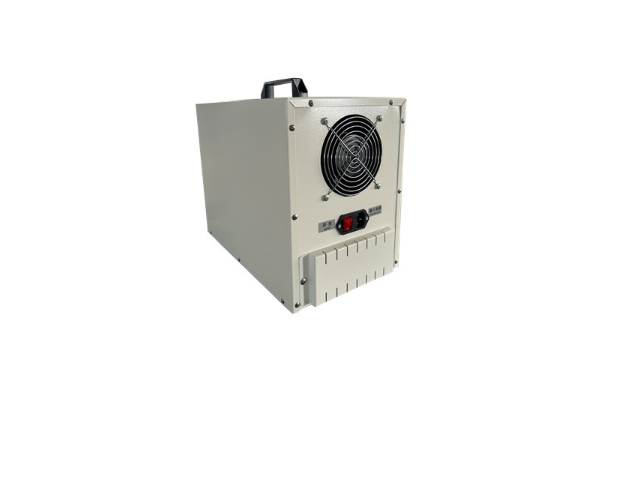
高压氧舱的制氧机散热系统装配旨在保障制氧机长时间运行时的温度稳定,避免因过热导致性能下降或损坏。散热系统主要由散热风扇、散热片、散热风道等部件组成。散热片选用铝合金材质,采用挤压成型工艺,表面经过阳极氧化处理,增强散热性能。散热片紧密贴合制氧机的发热部件,如压缩机、分子筛吸附塔等,通过热传导将热量传递至散热片。散热风扇选用低噪音轴流风扇,安装在散热风道的入口或出口处,加速空气流动,带走散热片上的热量。散热风道根据氧舱内部结构设计,确保气流顺畅。
高压氧舱的气压控制系统调试是保障产品使用体验的关键环节,该系统负责调节舱内气压,使其维持在设定的舒适区间。调试前,技术人员需对系统的压力传感器、电磁阀、泄压阀等部件进行逐一检查,确保连接牢固、运行正常。调试过程中,首先设定不同的目标气压值,范围通常在1.2-2.0个大气压,系统自动启动加压装置向舱内加压,通过压力传感器实时采集舱内气压数据,并传输至主控芯片。主控芯片根据实际气压与目标气压的差值,调节加压装置的运行功率与电磁阀的开度,实现气压的精确调节。加压过程中,监测气压上升速度,确保上升平稳,无骤升现象。日常使用家用氧舱,可舒缓身心疲惫,快速消解周身劳累不适感。
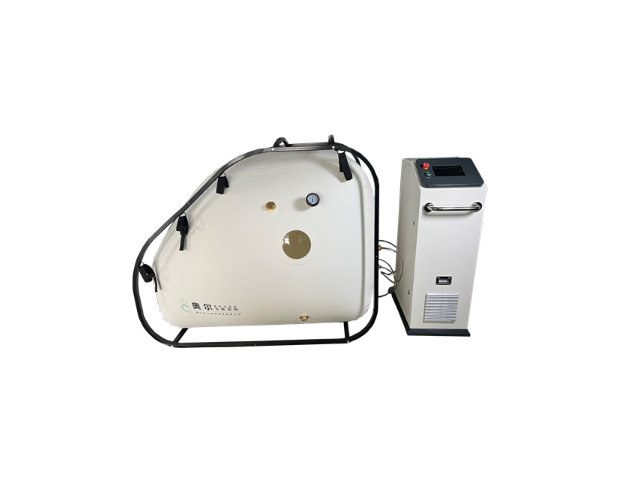
高压氧舱的成品总装是将各个部件整合为完整产品的关键环节,总装过程需遵循严格的装配顺序与质量管控要求。首先,将成型加工完成的舱体吊装至总装工位,随后依次装配舱门、密封系统、供氧系统、控制系统、安全防护系统等关键部件。每个部件的装配都需按照标准化操作规程进行,确保连接牢固、密封严密。总装过程中,技术人员需实时检查各部件的装配精度与连接状态,发现问题及时整改。当所有关键部件装配完成后,进行内饰部件的安装,包括座椅、照明设备、通风装置等。总装完成后,对产品进行整体外观检查,确保外观无瑕疵、部件安装平整。规律进行舱内养生调理,逐步改善身体长期处于亚健康的状态。云南高压氧舱研发
空气循环搭配富氧环境,改善体感沉闷,保持身心清爽舒畅。云南高压氧舱研发
高压氧舱的制氧模块组装需严格把控每一个细节,确保制氧效率与纯度。制氧模块的关键部件为分子筛吸附塔,选用合格的沸石分子筛,该分子筛具备出色的吸附性能,能够高效分离空气中的氮气与氧气。吸附塔组装时,需先对塔体进行清洁干燥处理,随后将分子筛均匀填充入塔内,填充过程中需不断振动塔体,确保分子筛填充密实,避免出现空隙影响吸附效果。吸附塔两端安装密封端盖,采用密封圈密封,确保气体不会泄漏。制氧模块的阀门组件选用电磁阀,该阀门响应速度快、密封性好,能够准确控制气体的流向与流量。阀门与吸附塔之间通过铜管连接,连接部位采用钎焊工艺焊接,焊接完成后气密性检测。云南高压氧舱研发