商机详情 -
多人高压氧舱厂商
从重心构成来看,制氧机的重心部件因技术类型不同而有所差异,以应用很频繁的分子筛制氧机为例,主要包括压缩机、分子筛塔、电磁阀、控制系统和过滤系统。压缩机负责将空气压缩并送入分子筛塔,为氧气分离提供动力,其性能直接影响制氧效率和稳定性,质量压缩机通常采用低噪音设计,运行更平稳。分子筛塔是制氧的“重心战场”,内部填充特制的分子筛(如13X型分子筛),这种材料对氮气有较强的吸附能力,在压力作用下吸附氮气,让氧气通过,从而获得高浓度氧气,分子筛的质量和装填工艺会影响制氧纯度和使用寿命。电磁阀通过控制气流方向,实现分子筛塔的交替吸附与解吸(排出吸附的氮气),保证持续制氧。控制系统通过微处理器调节流量、工作时间等参数,部分机型还配备氧浓度监测功能,当浓度低于标准时自动报警。过滤系统则过滤空气中的尘埃、水分、油污等杂质,避免污染分子筛,延长设备寿命。居家氧疗可滋润呼吸道,缓解咽喉干痒以及呼吸不畅等问题。多人高压氧舱厂商
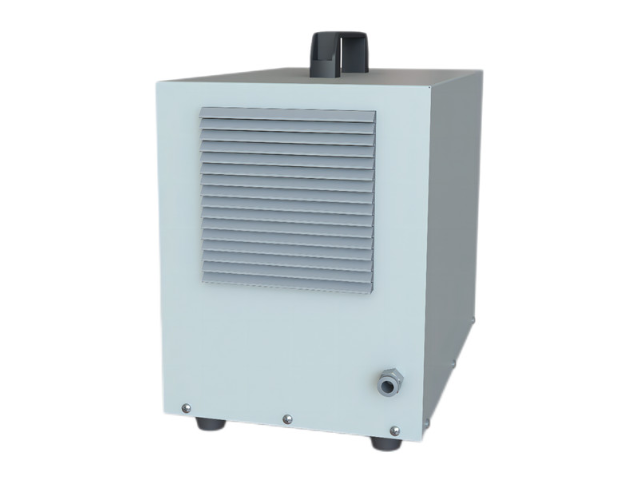
高压氧舱的电磁阀装配需保障阀门的响应速度与密封性,电磁阀是控制气体流向与流量的关键部件。电磁阀选用合格的先导式电磁阀,具备响应速度快、流量大、密封性好等优点。装配前,对电磁阀进行外观检查,确保无损坏、无杂质。电磁阀的安装位置需远离振动源与热源,避免影响阀门性能。电磁阀与管道的连接采用螺纹连接,连接时在接口处缠绕生料带,确保密封严密。接线时,严格按照电磁阀的接线说明进行,确保电源电压与电磁阀的额定电压一致,接线牢固。北京立式高压氧舱市场价格舱体选用环保板材与配件,无有害挥发物质,家用氧疗,老人也可以放心使用设备。
高压氧舱的舱门组装需兼顾密封性与操作便捷性,舱门是用户进出舱体的关键部件,其性能直接影响舱体的整体气密性。舱门框架采用与舱体相同的铝合金材质,经过数控加工成型,确保与舱体开口部位精确贴合。舱门密封采用双道密封结构,选用医用级硅胶密封胶条,分别安装在舱门框架的内侧与外侧,增强密封效果。舱门的锁紧机构采用多点锁紧设计,包括主锁与辅助锁,主锁用于日常锁紧,辅助锁用于增强锁紧可靠性。锁紧机构的零部件采用不锈钢材质,经过热处理工艺增强强度,确保长期使用不会出现变形、失效等问题。舱门组装完成后,进行开关门测试,确保开关顺畅,锁紧牢固。
高压氧舱的密封系统装配是保障舱内气压稳定的关键环节,装配过程需严格遵循标准化流程。密封系统主要由密封胶条、密封压板、紧固螺栓等部件组成,所选密封胶条为医用级硅胶材质,具备出色的弹性、耐老化性与气密性,可在-40℃至80℃的温度范围内保持稳定性能。装配前需对密封槽进行彻底清洁,去除槽内的灰尘、油污等杂质,避免影响密封效果。密封胶条安装时采用分段贴合的方式,逐段压实确保胶条与密封槽紧密贴合,无空隙、无扭曲。随后安装密封压板,通过扭矩扳手按照规定的扭矩值紧固螺栓,螺栓紧固采用对称分布的方式,避免因受力不均导致密封胶条变形。装配完成后气密性测试,向舱内注入压缩空气,使舱内压力达到设计压力的1.2倍,保持压力30分钟,通过压力传感器实时监测压力变化,同时采用肥皂水涂抹焊缝与密封部位,排查是否存在泄漏点。定川机电提供氧舱全周期售后运维,自研自产厂家,售后响应快,设备保障更到位。
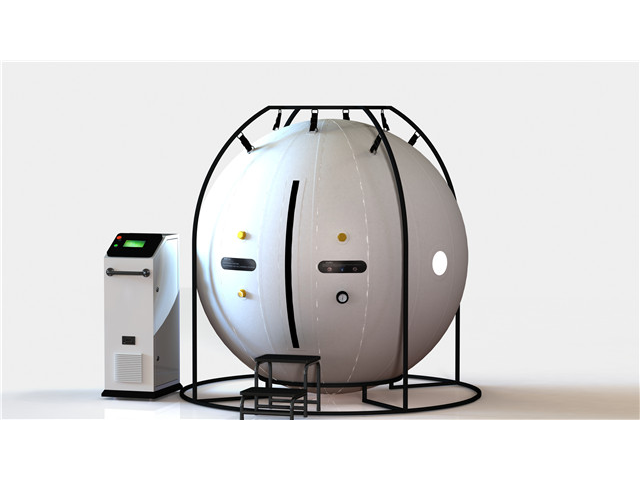
在完成所有主要焊接工作后,整个高强度钢舱体会被送入大型程控热处理炉中进行整体去应力退火。这是一个对温度与时间进行精确控制的工艺过程:舱体被以不超过每小时100摄氏度的速率缓慢加热至Ac1点以下的特定温度区间(通常为580-620℃),并在此温度下保温足够长的时间(根据舱体壁厚计算),使焊接过程中积累的宏观与微观内应力得到充分释放和均匀化。随后,舱体以预设的冷却速率缓慢冷却至室温。这道关键的热处理工序能明显提升舱体的尺寸稳定性与抗脆断能力,并大幅降低其在长期承压使用中因应力腐蚀导致开裂的风险。适合术后居家休养使用,辅助调理身体,加快身体恢复节奏。江苏家用高压氧舱设备
奥尔元氧微高压氧舱适配家庭康养、医美会所、养老机构、高原工程等众多场景。多人高压氧舱厂商
高压氧舱具备断电保护功能,在突发断电情况下,可自动切换至备用电源,保障关键功能正常运行,避免用户因断电陷入危险。备用电源采用锂电池组,容量根据设备功耗设计,可在断电后为舱内压力控制系统、照明系统、应急泄压装置等关键设备供电不少于30分钟,确保用户有充足时间完成减压并安全撤离。备用电源切换过程快速顺畅,切换时间不超过0.5秒,不会影响舱内气压与氧气浓度,用户无需担心断电带来的不适。此外,备用电源具备充放电保护功能,平时可自动充电,充满后自动断电,避免过度充电损坏电池,延长备用电源使用寿命,确保在紧急情况下能够正常投入使用。多人高压氧舱厂商