商机详情 -
深圳家用氧舱行价
家用氧舱的减震降噪设计在生产制造过程中贯穿多个环节,旨在降低产品运行时的噪音与振动,提升用户使用体验。在制氧机、加压泵等振动源部件的安装部位,加装橡胶减震垫,减震垫选用高弹性橡胶材质,能够有效吸收部件运行时产生的振动,减少振动向舱体传递。舱体与底座之间采用弹簧减震器连接,进一步增强减震效果,弹簧减震器的弹性系数根据舱体重量与振动频率设计,确保减震效率。在舱体内部铺设隔音棉,隔音棉选用阻燃、环保的聚酯纤维材质,厚度不小于20mm,能够有效吸收内部噪音,减少噪音向外传播。通风管道内部加装消音器,降低气流通过管道时产生的噪音。通过这些减震降噪措施,使家用氧舱运行时的振动幅度控制在0.5mm以内,噪音控制在用户可接受的范围内,符合家庭使用场景的要求。配件统一标准化生产制作,后期维修更换便捷省心省力。深圳家用氧舱行价
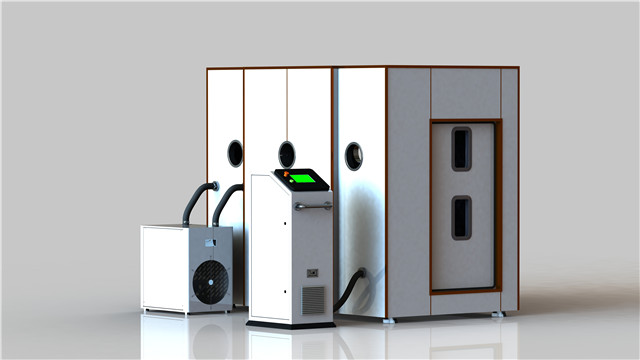
家用氧舱的气压控制系统调试是保障产品使用体验的关键环节,该系统负责调节舱内气压,使其维持在设定的舒适区间。调试前,技术人员需对系统的压力传感器、电磁阀、泄压阀等部件进行逐一检查,确保连接牢固、运行正常。调试过程中,首先设定不同的目标气压值,范围通常在1.05-1.2个大气压,系统自动启动加压装置向舱内加压,通过压力传感器实时采集舱内气压数据,并传输至主控芯片。主控芯片根据实际气压与目标气压的差值,调节加压装置的运行功率与电磁阀的开度,实现气压的精确调节。加压过程中,监测气压上升速度,确保上升平稳,无骤升现象。当气压达到目标值后,系统进入保压状态,持续监测气压变化,保压时间不少于30分钟,压力波动需控制在±0.005MPa以内。随后进行减压调试,系统自动开启泄压阀,控制减压速度,确保减压过程平稳,避免因减压过快导致用户不适。整个调试过程需记录详细的参数数据,确保每台产品的气压控制性能都符合标准。四川多人家用氧舱价位舱内应急配件齐全装配到位,紧急情况可快速便捷操作。
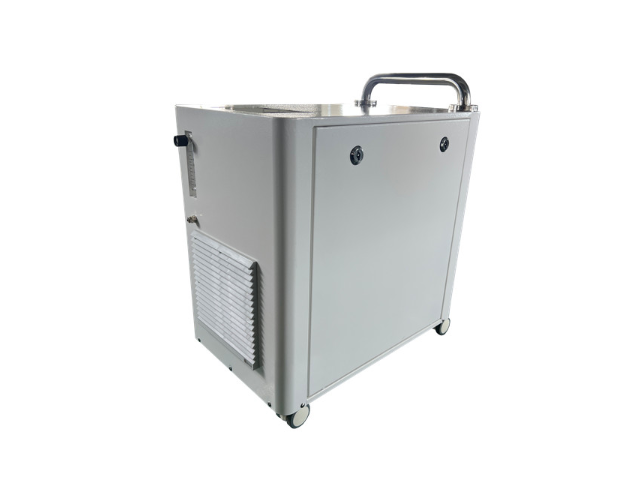
检查设备状况:每次使用前,要对氧舱进行检查。查看舱体外观是否有损坏,如裂缝、变形等情况;检查供氧系统是否正常工作,包括氧气管道是否通畅、阀门是否严密;同时,还要检查压力调节系统和安全装置,如压力传感器、安全阀等是否能够正常运行。使用过程中的注意要点遵守操作规程:严格按照规定的程序操作氧舱。进入舱内后,要正确佩戴好吸氧面罩或鼻吸管,确保吸氧设备连接紧密,防止氧气泄漏。在调节压力和氧气浓度时,应按照医生建议或设备说明书的要求进行缓慢调节,避免压力和氧气浓度变化过快对身体造成不适。
我们奥尔元氧家用氧舱的制造始于对钢材的精密筛选与预处理。所选用的特种强度低合金钢,其屈服强度不低于550MPa,具备优越的结构强度与韧性。钢材入库后,首先会通过激光等离子光谱仪进行成分分析,确保其硫、磷等有害元素含量被控制在极低范围。随后,板材会进入大型数控开卷矫平线,进行矫平与表面预处理,消除轧制内应力并获得均匀粗糙度的洁净表面,为后续的激光切割与成型奠定坚实基础,从源头上保障舱体主体的材料性能与质量一致性。舱体表面采用静电烤漆工艺,漆面均匀耐磨耐脏不易脱落。
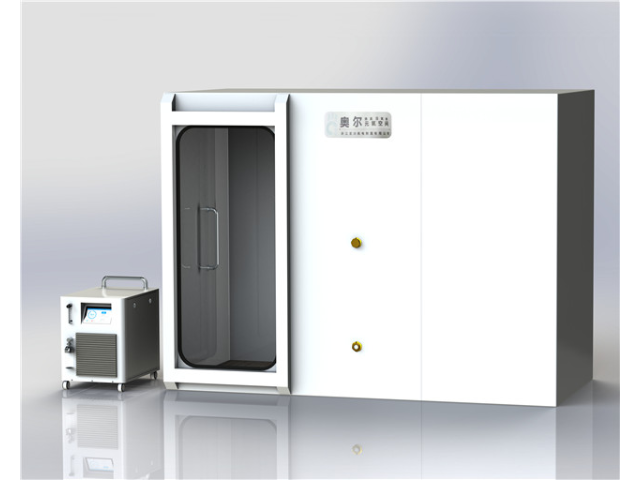
家用氧舱是一种通过在密闭空间内提高氧气浓度或气压,为使用者提供富氧环境的设备,其重心原理基于高压氧或常压富氧的作用机制——在高于常压的环境下(高压氧舱),氧气更容易溶解到血液和组织中,提升血氧饱和度;而常压富氧舱则通过持续输入高浓度氧气,使舱内氧气浓度维持在30%以上(普通空气氧浓度约21%),让人体在自然呼吸中摄入更多氧气。这类设备体积相对小巧,通常可容纳1-2人,舱体采用轻量化材料(如亚克力、强度度塑料)制成,兼顾密封性和安全性。与传统医用高压氧舱相比,家用氧舱的气压调节更温和(高压型一般不超过0.3MPa),操作更简便,无需专业医护人员全程陪同,用户经过简单指导即可自行使用,适合家庭场景下的健康保养和轻度调理。生产车间实行无尘作业环境,避免灰尘杂物影响内部配件。江苏硬体家用氧舱厂家供应
我们建立完整的物料追溯体系,保障质量可控。深圳家用氧舱行价
家用氧舱的舱体成型加工采用数控折弯与焊接相结合的工艺,保障舱体结构的密封性与稳定性。首先,经过预处理的铝合金坯料通过数控折弯机进行精确折弯,设备可根据预设的结构参数自动调整折弯角度与力度,确保舱体各部件的折弯精度,折弯误差控制在±0.5°以内。折弯成型后的部件进入焊接环节,采用氩弧焊工艺进行焊接,该工艺焊接温度稳定,焊缝成型美观,且能有效减少焊接过程中产生的氧化杂质。焊接操作人员需经过专业培训并持证上岗,焊接过程中通过实时监控设备观察焊缝成型情况,避免出现虚焊、漏焊等缺陷。焊接完成后,对焊缝进行无损检测,采用超声波检测技术排查内部缺陷,确保焊缝强度符合设计要求。随后对舱体进行整体整形,通过配套模具校准舱体尺寸,保证舱体的圆度与直线度,避免因结构变形影响后续密封性能。舱体成型后还需进行表面打磨处理,去除焊接毛刺与表面瑕疵,提升产品外观质感。深圳家用氧舱行价