商机详情 -
软体家用氧舱生产厂家
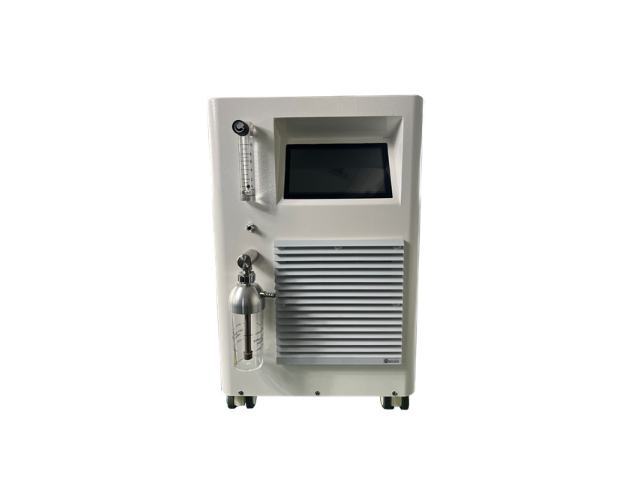
家用氧舱的制氧机散热系统装配旨在保障制氧机长时间运行时的温度稳定,避免因过热导致性能下降或损坏。散热系统主要由散热风扇、散热片、散热风道等部件组成。散热片选用铝合金材质,采用挤压成型工艺,表面经过阳极氧化处理,增强散热性能。散热片紧密贴合制氧机的发热部件,如压缩机、分子筛吸附塔等,通过热传导将热量传递至散热片。散热风扇选用低噪音轴流风扇,安装在散热风道的入口或出口处,加速空气流动,带走散热片上的热量。散热风道根据氧舱内部结构设计,确保气流顺畅,能够高效将热量排出舱外。装配完成后,进行散热性能测试,在制氧机连续运行2小时的情况下,测量发热部件的温度与舱内温度,确保发热部件温度控制在80℃以下,舱内温度无明显升高,散热系统运行正常。我们严格执行医疗器械质量管理体系规范。软体家用氧舱生产厂家
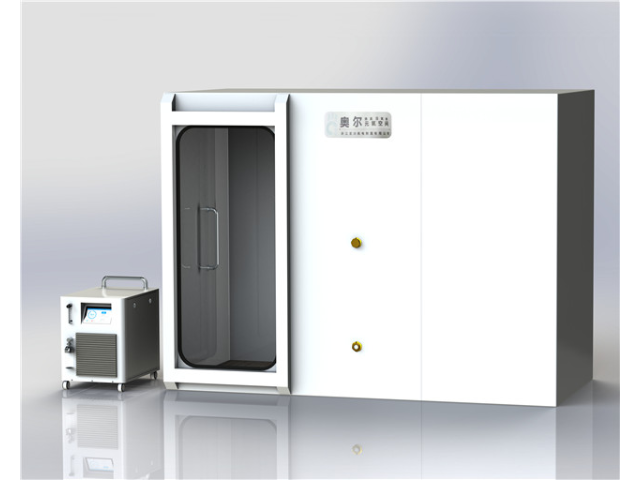
家用氧舱是一种通过在密闭空间内提高氧气浓度或气压,为使用者提供富氧环境的设备,其重心原理基于高压氧或常压富氧的作用机制——在高于常压的环境下(高压氧舱),氧气更容易溶解到血液和组织中,提升血氧饱和度;而常压富氧舱则通过持续输入高浓度氧气,使舱内氧气浓度维持在30%以上(普通空气氧浓度约21%),让人体在自然呼吸中摄入更多氧气。这类设备体积相对小巧,通常可容纳1-2人,舱体采用轻量化材料(如亚克力、强度度塑料)制成,兼顾密封性和安全性。与传统医用高压氧舱相比,家用氧舱的气压调节更温和(高压型一般不超过0.3MPa),操作更简便,无需专业医护人员全程陪同,用户经过简单指导即可自行使用,适合家庭场景下的健康保养和轻度调理。江苏简易家用氧舱价位统一组装多重泄压安全装置,超压状态可快速自动泄压。
家用氧舱的舱体表面抛光处理工艺旨在提升产品的外观质感,去除表面的瑕疵与划痕。抛光处理在涂装前进行,首先采用粗砂纸对舱体表面进行打磨,去除表面的氧化层与大的瑕疵,砂纸目数为240目。随后采用细砂纸进行精细打磨,进一步细化表面,砂纸目数为400目。打磨过程中,保持砂纸与舱体表面平行,均匀用力,避免出现打磨痕迹。精细打磨完成后,采用抛光机进行抛光处理,抛光机选用羊毛抛光轮,配合抛光膏使用,抛光膏选用氧化铬抛光膏。抛光过程中,控制抛光机的转速与压力,转速为1500-2000r/min,压力均匀,避免因压力过大导致表面变形或产生新的划痕。抛光完成后,对舱体表面进行清洁,去除抛光膏残留,检查表面光泽度与平整度,确保表面光滑、无瑕疵,符合外观质量要求。
每一台出厂前的奥尔元氧氧舱都必须在我们模拟真实环境的综合测试室内,完成超过200小时的耐久性与性能验证。这包括模拟不同环境温度、湿度下的长时间满载运行,考核其环境控制系统与制氧系统的稳定性。我们使用经过计量溯源的基准仪器,对氧浓度、舱内压力波动、温度均匀性等关键参数进行反复标定与记录,确保其完全符合乃至超越QB/T 8049-2024等现行行业标准的要求。所有测试数据,均被录入该产品的“数字履历”,实现全生命周期的质量可追溯。软体质氧舱做好拉筋加固设计,长期使用不易变形松弛。
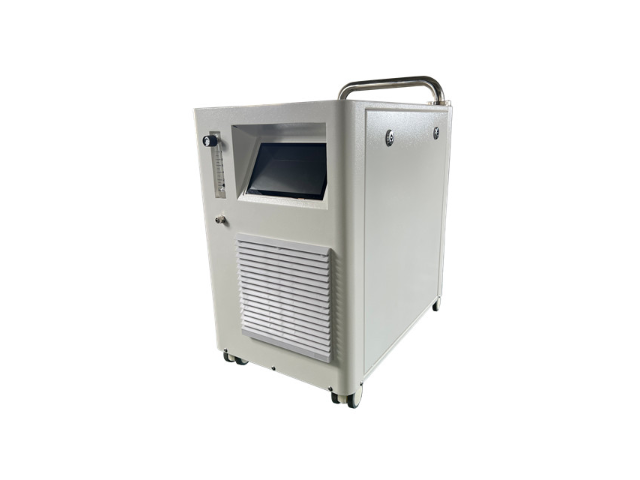
二、供氧系统维护检查氧气源对于氧气瓶或制氧机(氧舱的氧气供应设备),要定期检查氧气的储量(如果是氧气瓶)或制氧机的工作状态。按照氧气瓶的使用说明,检查压力表读数,确保氧气充足。对于制氧机,检查其运行是否正常,包括进气口是否通畅、过滤器是否需要清洁或更换、氧气输出浓度是否稳定等。若使用氧气瓶,要确保瓶阀关闭紧密,防止氧气泄漏。并且,氧气瓶应放置在通风良好、远离热源和火源的地方。清洁供氧管道定期清洁供氧管道,防止灰尘、杂质等堵塞管道。可以使用压缩空气或专门的管道清洁工具进行清洁。同时,检查管道的连接部位是否牢固,有无漏气现象。如果发现管道有漏气,应立即停止使用氧舱,并更换损坏的管道或密封件。校准氧气浓度监测设备氧舱内的氧气浓度监测设备是保证安全吸氧的关键。按照设备的使用手册,定期对氧气浓度监测仪进行校准,确保其读数准确。一般来说,建议每3-6个月校准一次,或者在发现读数异常时及时校准。整机完成老化时长测试,长时间运行检验设备稳定性能。软体家用氧舱生产厂家
适配家用电压规格装配电路,适配国内日常居家用电环境。软体家用氧舱生产厂家
壳体组对与焊接是制造过程中的决定性环节。成型后的高强度钢部件,会在专门组对工装上被精确定位与固定。我们的焊工均持有特种设备焊接资质,并采用富氩气体保护焊作为主焊工艺。对于主舱体环缝与纵缝,我们使用大型焊接操作机配合埋弧焊工艺,实现一次成型、熔透均匀的高质量焊缝。每一条主焊缝均进行100%的X射线实时成像检测,其评定标准严格遵循承压设备相关规范,确保任何气孔、夹渣或未熔合等缺陷无处遁形,从本质上保证舱体的结构完整性。软体家用氧舱生产厂家