商机详情 -
江苏自主研发家用氧舱价格
家用氧舱的密封胶条安装工艺需严格把控,确保密封性能稳定。密封胶条的安装首先需根据舱体密封槽的尺寸裁剪胶条,裁剪时采用配套的裁剪工具,确保切口平整,长度精确,胶条接头处采用45°斜接方式,便于拼接紧密。拼接时,在接头处涂抹配套的粘接剂,粘接牢固,避免出现缝隙。安装胶条时,先将胶条一端固定在密封槽内,随后沿密封槽缓慢推进,同时用配套工具将胶条压实,确保胶条与密封槽紧密贴合,无凸起、无扭曲。安装完成后,检查胶条的安装状态,确保无松动、无脱落风险。对于舱门、维护窗口等活动部件的密封胶条,还需进行开关疲劳测试,反复开关部件1000次,检查胶条是否出现磨损、变形或密封性能下降等现象,确保胶条具备良好的耐用性。严格选用环保阻燃内饰面料,无毒低烟符合居家安全使用标准。江苏自主研发家用氧舱价格
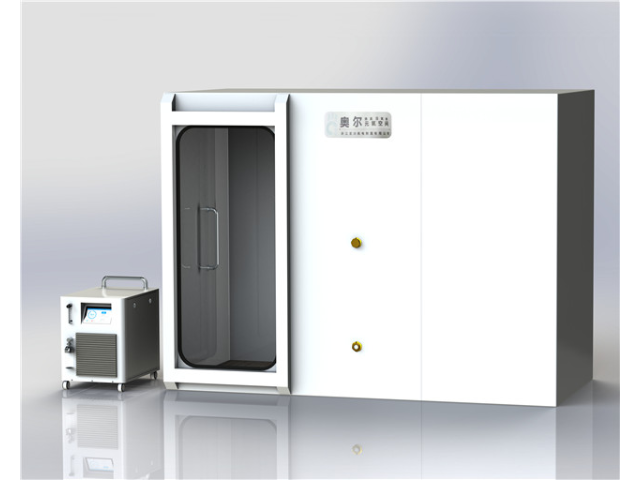
家用氧舱的铝合金材料阳极氧化处理工艺需严格控制参数,确保氧化膜的性能符合要求。阳极氧化处理前,铝合金材料需经过脱脂、碱洗、中和等预处理工序,去除表面的油污、氧化层与杂质,确保表面洁净。随后将材料放入阳极氧化槽中,采用硫酸阳极氧化工艺,电解液为15-20%的硫酸溶液,温度控制在18-22℃,电流密度为1.5-2.5A/dm²。阳极氧化时间根据氧化膜厚度要求确定,通常为20-40分钟,氧化膜厚度控制在10-20μm。氧化完成后,进行封孔处理,将材料放入封孔槽中,采用沸水封孔工艺,封孔温度为95-100℃,封孔时间为30-60分钟,使氧化膜的微孔封闭,增强氧化膜的耐腐蚀性与耐磨性。阳极氧化处理完成后,对氧化膜进行性能检测,包括厚度检测、附着力检测、耐腐蚀性检测等,确保氧化膜性能符合生产要求。湖北微高压家用氧舱市场价格舱门采用加厚抗压材质制作,反复开合测试保障使用耐用性。
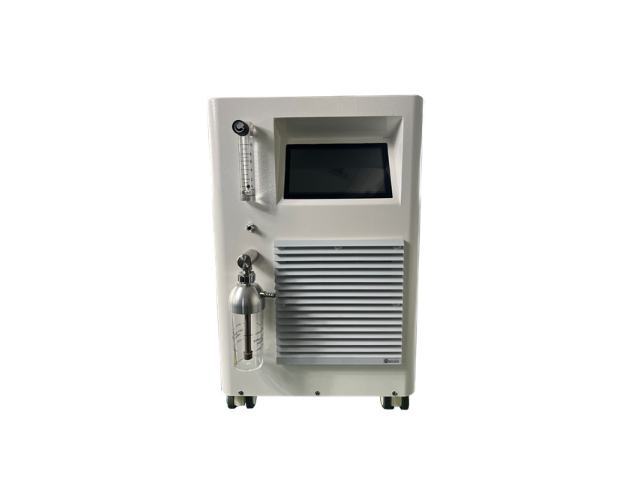
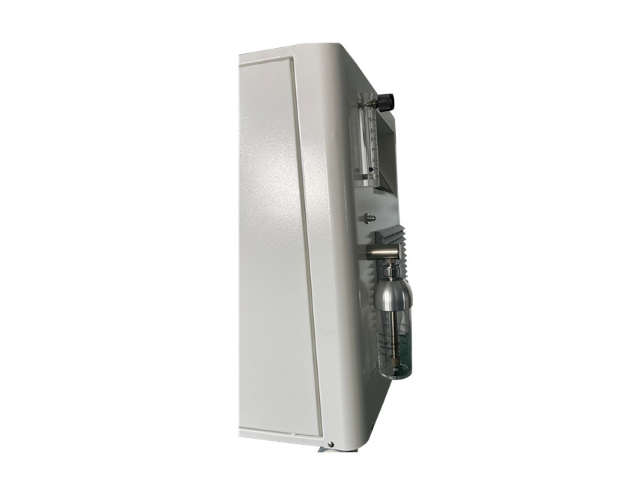
家用氧舱的制氧机散热系统装配旨在保障制氧机长时间运行时的温度稳定,避免因过热导致性能下降或损坏。散热系统主要由散热风扇、散热片、散热风道等部件组成。散热片选用铝合金材质,采用挤压成型工艺,表面经过阳极氧化处理,增强散热性能。散热片紧密贴合制氧机的发热部件,如压缩机、分子筛吸附塔等,通过热传导将热量传递至散热片。散热风扇选用低噪音轴流风扇,安装在散热风道的入口或出口处,加速空气流动,带走散热片上的热量。散热风道根据氧舱内部结构设计,确保气流顺畅,能够高效将热量排出舱外。装配完成后,进行散热性能测试,在制氧机连续运行2小时的情况下,测量发热部件的温度与舱内温度,确保发热部件温度控制在80℃以下,舱内温度无明显升高,散热系统运行正常。
家用氧舱的真空泵装配用于舱体减压过程,确保减压速度平稳可控。真空泵选用无油真空泵,该真空泵运行时无需添加润滑油,避免油污污染氧气与舱内环境。真空泵的安装位置需远离用户乘坐区域,同时便于散热。真空泵与舱体之间通过真空管连接,连接部位采用密封圈密封,确保密封性良好。真空泵的电源连接需严格遵循电气规范,确保接线正确、牢固。装配完成后,进行真空泵性能测试,包括抽气速率测试、真空度测试、噪音测试等。抽气速率需符合设计要求,能够在规定时间内将舱内压力降至常压;真空度测试确保真空泵能够达到设计的真空度;噪音测试确保真空泵运行噪音控制在允许范围内。同时测试真空泵的连续运行稳定性,连续运行2小时,真空泵无过热、无故障,运行状态稳定。出厂前完成压力循环耐久测试,模拟长期家用使用工况。
家用氧舱生产制造的首要环节是舱体材料的甄选与预处理,这一环节直接决定产品的安全性与耐用性。生产企业优先选用符合医用级标准的航空级铝合金板材,该材料具备优异的抗压性能与轻量化特质,既能够承受舱内加压时的压力负荷,又能降低产品整体重量,方便家庭场景搬运与摆放。材料进场后需经过严格的质量检测,包括成分分析、抗拉强度测试、耐腐蚀性检测等,确保板材各项指标符合生产要求。预处理阶段采用喷砂除锈工艺,去除板材表面的氧化层与杂质,提升后续涂层的附着力,随后进行阳极氧化处理,在板材表面形成一层致密的氧化膜,进一步增强材料的耐腐蚀性与耐磨性。预处理完成后的板材需进行尺寸精度校验,通过数控切割设备裁剪成符合舱体结构设计的坯料,为后续成型加工奠定基础。整个材料处理过程全程遵循严格的质量管控标准,每批次材料都需留存检测样本,确保可追溯性。我们为氧舱配备符合人体工学的可调节座椅。四川一体式家用氧舱注意事项
我们致力于通过精益生产提升制造效率与质量。江苏自主研发家用氧舱价格
家用氧舱的制氧模块组装需严格把控每一个细节,确保制氧效率与纯度。制氧模块的关键部件为分子筛吸附塔,选用合格的沸石分子筛,该分子筛具备优异的吸附性能,能够高效分离空气中的氮气与氧气。吸附塔组装时,需先对塔体进行清洁干燥处理,随后将分子筛均匀填充入塔内,填充过程中需不断振动塔体,确保分子筛填充密实,避免出现空隙影响吸附效果。吸附塔两端安装密封端盖,采用密封圈密封,确保气体不会泄漏。制氧模块的阀门组件选用电磁阀,该阀门响应速度快、密封性好,能够准确控制气体的流向与流量。阀门与吸附塔之间通过铜管连接,连接部位采用钎焊工艺焊接,焊接完成后进密性检测。组装完成的制氧模块需进行制氧性能测试,在标准工况下,制氧纯度需达到90%以上,出氧流量稳定在设定范围,运行噪音控制在50分贝以下,确保符合家用场景的使用要求。江苏自主研发家用氧舱价格