商机详情 -
便携式氢氧哪家好
氢水生产中的在线监测与质量控制系统,通过对生产全流程的关键参数进行实时监测与控制,确保产品质量符合标准。系统涵盖原料水检测、溶氢参数监测、杀菌效果监测、成品检测等多个环节,每个环节都配备对应的检测设备。原料水检测环节实时监测pH值、电导率、溶解氧、微生物等指标;溶氢环节实时监测压力、温度、含氢量等参数;杀菌环节监测杀菌时间、温度、紫外线强度等指标;成品检测环节监测含氢量、pH值、微生物、感官指标等。所有监测数据实时传输至控制中心,系统采用可视化界面呈现,操作人员可直观了解生产过程中的各项参数。当某一参数出现异常时,系统立即发出声光报警,并自动采取相应的调整措施,例如原料水水质异常时,自动切断原料水供给;含氢量异常时,调整溶氢参数。同时,系统自动记录每批次生产的监测数据,形成生产台账,便于质量追溯与管理,确保每批次产品都可查、可追溯。做好设备日常防锈防护,延长制氢制水设备使用年限。便携式氢氧哪家好
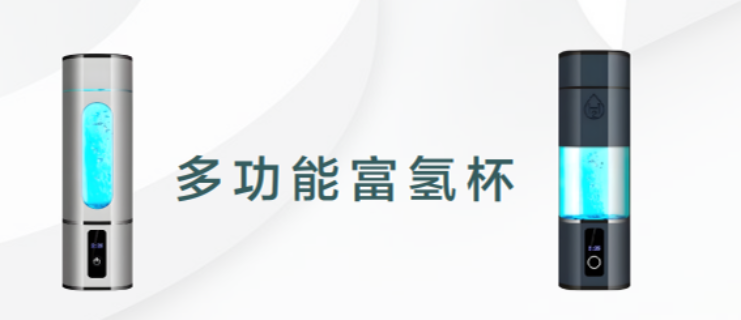
氢水,又称富氢水,是指溶解了一定浓度氢气的水,其重心特点是通过特定技术将氢气融入水中,使水成为氢气的载体,方便人体通过饮用摄入氢气。氢气在水中的溶解度相对较低,在标准大气压和常温下,饱和氢水的氢气浓度约为1.6mg/L,因此制备氢水需要专门的技术手段,以提高氢气的溶解效率和稳定性。常见的制备方式包括电解法、压力溶入法等,电解法通过电解水产生氢气并直接溶解在水中,而压力溶入法则是在高压环境下将氢气强制注入水中,两种方法都能有效提升水中的氢气含量。氢水的pH值通常接近中性,口感与普通饮用水差异不大,不会给人带来特殊的味觉负担,这使得它可以像普通水一样融入日常饮用习惯。与吸氢机通过吸入方式摄入氢气不同,氢水通过饮用进入人体,氢气随水分被吸收,为那些不习惯吸入方式的人群提供了另一种摄入氢气的选择。河北便携式氢水行价自动化流水线完成水体转运,减少人工接触带来的污染。
氢水生产中的包装材料选择与处理工艺,通过选用优良的包装材料并进行预处理,确保包装材料不污染氢水,同时提升氢水的储存稳定性。包装材料优先选用食品级PET、HDPE等材质,这些材质具有良好的阻隔性、耐腐蚀性与安全性,可有效减少氢气的渗透与外界污染物的进入。包装材料在使用前经过严格的质量检验,确保符合食品包装安全标准。对包装材料进行预处理,包括清洗、消毒、干燥等环节:清洗采用无菌纯净水,去除包装材料表面的灰尘与杂质;消毒采用紫外线或臭氧杀菌,确保包装材料无菌;干燥采用热风干燥,去除包装材料表面的水分,避免水分进入氢水影响产品质量。包装材料的储存环境保持清洁、干燥、通风,避免污染与受潮。通过科学的包装材料选择与处理工艺,可确保氢水在储存过程中不被包装材料污染,同时减少氢气的渗透与析出,延长产品保质期。企业建立包装材料供应商评估与管理体系,确保包装材料的质量稳定可靠。
氢水生产中的臭氧杀菌工艺优化,通过调整臭氧杀菌参数与流程,在保证杀菌效果的同时,避免臭氧残留影响氢水口感。臭氧杀菌参数优化包括臭氧浓度、杀菌时间、温度等:臭氧浓度控制在0.3-0.5mg/L,浓度过高会导致臭氧残留,影响口感;杀菌时间控制在5-8分钟,确保杀菌效果的同时避免过度杀菌;温度控制在20-25℃,温度过高会加速臭氧分解,降低杀菌效果。在臭氧杀菌流程中,增加臭氧与氢水的混合环节,采用静态混合器使臭氧均匀分布在氢水中,提升杀菌效果;杀菌完成后,增加活性炭过滤环节,活性炭可吸附去除残留的臭氧,确保氢水口感不受影响。同时,配备臭氧残留检测仪,实时监测氢水中的臭氧残留量,确保残留量低于0.05mg/L。臭氧杀菌工艺优化后,杀菌率可达99.99%以上,且氢水口感清爽,无臭氧异味,明显提升了产品质量。该工艺适用于对杀菌要求较高的氢水产品,如无菌灌装氢水。生产流程划分多道质检工序,逐批次抽检水体基础品质。
氢水生产中的批次管理工艺,通过建立完善的批次管理体系,实现对每批次氢水生产全流程的追溯与管理,确保产品质量可控。为每批次氢水分配专属的批次编号,批次编号贯穿于原料采购、生产、检验、包装、仓储、销售等各个环节。在原料采购环节,记录原料的供应商、采购时间、批次编号等信息,确保原料可追溯;在生产环节,记录生产时间、操作人员、设备运行参数、生产数量等信息;在检验环节,记录检验时间、检验人员、检验数据等信息;在包装环节,记录包装时间、包装材料批次、包装数量等信息;在仓储与销售环节,记录仓储时间、出库时间、销售去向等信息。建立批次管理台账,采用电子化管理方式,便于快速查询与追溯。当某批次产品出现质量问题时,可通过批次编号快速追溯到该批次产品的生产、检验、包装等各个环节,及时采取召回、销毁等处理措施,避免不合格产品流入市场,保障消费者权益与企业声誉。氢水可淡化肌肤表层暗沉色素,慢慢提亮整体肌肤色泽度。便携式氢氧哪家好
坚持饮用氢水延缓肌体老化速度,维持身体年轻鲜活状态。便携式氢氧哪家好
氢水生产中的低温溶氢工艺,通过控制溶氢温度,提升氢气在水中的溶解度,同时保留氢水的口感与营养成分。该工艺将溶氢环节的温度控制在5-10℃,在低温环境下,氢气的溶解度大幅提升,可使氢水的含氢量达到1.5-2.0mg/L,高于常温溶氢的效果。低温溶氢罐采用夹套式冷却结构,夹套内通入冷冻盐水,通过温度控制系统精确调节罐内温度,温度波动范围控制在±0.5℃以内。原料水在进入溶氢罐前,先经过预冷却装置降温至目标温度,避免原料水温度过高影响溶氢效果。氢气在通入溶氢罐前,也经过低温预处理,确保与原料水温度一致,减少温度差导致的气泡产生。低温溶氢工艺采用密闭式运行,避免低温环境下空气中的水分凝结进入氢水,造成二次污染。溶氢完成后的氢水在后续的杀菌、包装环节中,温度缓慢回升至常温,避免温度骤升导致氢气大量析出。该工艺生产的氢水含氢量高、稳定性强,且口感清爽,适用于中高质量氢水产品的生产。便携式氢氧哪家好