商机详情 -
天津硬体家用氧舱价格
壳体组对与焊接是制造过程中的决定性环节。成型后的高强度钢部件,会在专门组对工装上被精确定位与固定。我们的焊工均持有特种设备焊接资质,并采用富氩气体保护焊作为主焊工艺。对于主舱体环缝与纵缝,我们使用大型焊接操作机配合埋弧焊工艺,实现一次成型、熔透均匀的高质量焊缝。每一条主焊缝均进行100%的X射线实时成像检测,其评定标准严格遵循承压设备相关规范,确保任何气孔、夹渣或未熔合等缺陷无处遁形,从本质上保证舱体的结构完整性。完成整机清洁除尘工序,成品出厂保持整洁干净外观。天津硬体家用氧舱价格
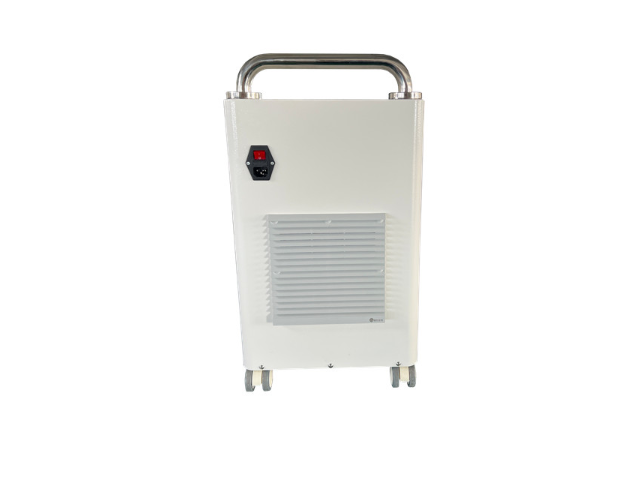
在精密制造与气密性保障方面,我们对每一个高强度钢舱体都执行近乎苛刻的标准。所有与舱体连接的接口,如进排气口、观察窗法兰等,均采用数控机床进行二次精加工,确保其端面平整度与螺孔位置度在微米级公差之内。总装完成后,每一台氧舱都必须经历严酷的整体气密性测试与压力强度测试。测试压力通常为设计压力的1.25-1.5倍,并在此压力下保压足够长的时间,确保压力降远低于标准允许值。对于关键焊缝,我们还会采用灵敏度较高的氦质谱检漏仪进行局部复检,从根本上杜绝任何泄漏可能。辽宁高压家用氧舱操作人员持证规范装配作业,严格执行标准化生产流程。
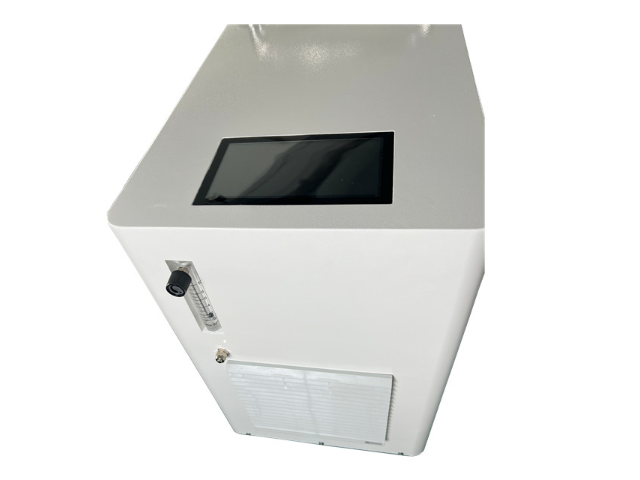
家用氧舱的舱体成型加工采用数控折弯与焊接相结合的工艺,保障舱体结构的密封性与稳定性。首先,经过预处理的铝合金坯料通过数控折弯机进行精确折弯,设备可根据预设的结构参数自动调整折弯角度与力度,确保舱体各部件的折弯精度,折弯误差控制在±0.5°以内。折弯成型后的部件进入焊接环节,采用氩弧焊工艺进行焊接,该工艺焊接温度稳定,焊缝成型美观,且能有效减少焊接过程中产生的氧化杂质。焊接操作人员需经过专业培训并持证上岗,焊接过程中通过实时监控设备观察焊缝成型情况,避免出现虚焊、漏焊等缺陷。焊接完成后,对焊缝进行无损检测,采用超声波检测技术排查内部缺陷,确保焊缝强度符合设计要求。随后对舱体进行整体整形,通过配套模具校准舱体尺寸,保证舱体的圆度与直线度,避免因结构变形影响后续密封性能。舱体成型后还需进行表面打磨处理,去除焊接毛刺与表面瑕疵,提升产品外观质感。
家用氧舱的传感器安装与校准需精确操作,确保传感器能够准确采集各项参数。压力传感器安装在舱体内部,靠近舱门位置,安装前需在传感器接口处缠绕密封胶带,确保连接密封,避免气体泄漏影响测量精度。温度传感器安装在舱内中部,远离加热部件,确保能够测量舱内平均温度。氧气浓度传感器安装在氧气出口附近,同时避免直接接触氧气气流,确保测量的是舱内混合气体的氧气浓度。传感器安装完成后,进行接线调试,确保信号传输线路连接正确、接触良好。随后进行传感器校准,使用标准仪器对每个传感器进行校准,调整传感器的输出参数,确保测量误差控制在允许范围内。校准完成后,记录校准数据,每台产品的传感器校准数据都需归档留存,确保质量可追溯。我们采用模块化设计,便于运输与现场快速组装。
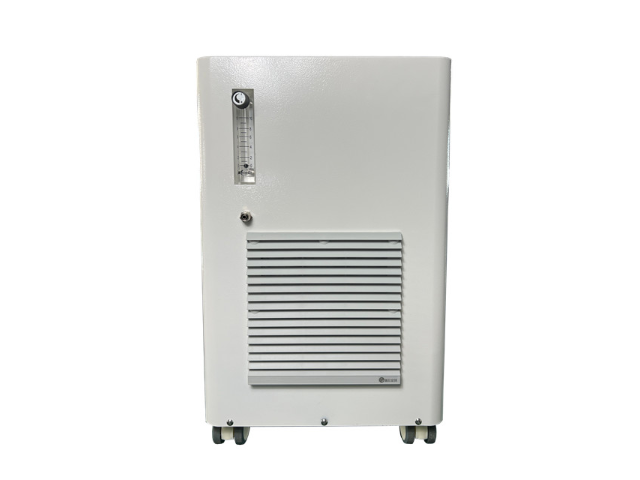
家用氧舱的底座加工与装配需保障产品放置的稳定性,底座是支撑整个氧舱的关键部件。底座采用型钢焊接成型,选用合格的Q235型钢,焊接采用二氧化碳气体保护焊工艺,焊缝成型牢固,强度高。焊接完成后,对底座进行除锈处理,采用喷砂除锈工艺,去除表面的氧化皮与杂质,随后进行喷漆处理,增强耐腐蚀性。底座上安装调节脚轮与固定支撑脚,调节脚轮方便产品移动,固定支撑脚用于产品放置后的固定,防止滑动。脚轮与支撑脚选用强度较高尼龙材质,具备良好的承重能力与耐磨性。底座装配完成后,进行承重测试,确保底座能够承受氧舱的整体重量,且在加压状态下无变形、无晃动。同时进行水平度调整,通过调节支撑脚的高度,使氧舱放置平稳,水平度误差控制在0.5mm/m以内。适宜氧环境滋养身体,帮助提升养分输送与身体吸收效率。四川家用氧舱型号
每台氧舱完成整机气密测试,杜绝运行过程出现漏气现象。天津硬体家用氧舱价格
家用氧舱的表面涂装工艺注重美观性与防护性,涂装过程需经过多道工序。首先对成型后的舱体进行表面清洁,采用碱性清洗剂去除表面的油污与杂质,随后用清水冲洗干净并烘干。烘干后的舱体进入底漆喷涂环节,底漆选用环氧底漆,该底漆附着力强、耐腐蚀性优异,能够与铝合金基材紧密结合,形成一层防护底层。底漆喷涂采用静电喷涂工艺,喷涂均匀性好,涂层厚度控制在30-50μm。底漆喷涂完成后进行烘干固化,固化温度控制在120℃,固化时间为30分钟。随后进行面漆喷涂,面漆选用环保型聚氨酯漆,颜色可根据市场需求定制,喷涂工艺同样采用静电喷涂,涂层厚度控制在50-80μm。面漆烘干固化后,对舱体表面进行打磨抛光,提升表面光泽度与平整度。涂装完成后,对涂层进行性能检测,包括附着力测试、耐磨损测试、耐紫外线测试等,确保涂层在日常使用过程中不易脱落、褪色,能够有效保护舱体基材。天津硬体家用氧舱价格