商机详情 -
山西吸氢机品牌
吸氢机的包装工艺需保障产品在运输过程中的安全,防止损坏。外包装采用瓦楞纸箱,材质为五层瓦楞纸,耐破强度≥150kPa,边压强度≥6kN/m。纸箱内部采用珍珠棉缓冲材料,厚度 20mm,包裹在设备四周,缓冲性能优异,可承受运输过程中的振动与冲击。设备与纸箱之间采用打包带加固,打包带拉力≥1000N,防止设备在纸箱内移位。包装上需标注产品名称、型号、重量、尺寸、运输注意事项(防潮、防晒、轻拿轻放)等信息,标识清晰规范。包装完成后进行运输模拟测试,包括振动测试(频率 10-50Hz,振幅 2mm,测试时间 2 小时)与跌落测试(1.5m 高度自由跌落,跌落面为底面、侧面、端面),测试后设备无破损、变形,内部部件无松动。后续进行包装密封性测试,包装后放置在湿度 80% RH 环境下 24 小时,设备内部无受潮现象,确保产品运输到用户手中时完好无损。安全阀、泄压装置在生产阶段单独校验,确保异常情况下安全启动。山西吸氢机品牌
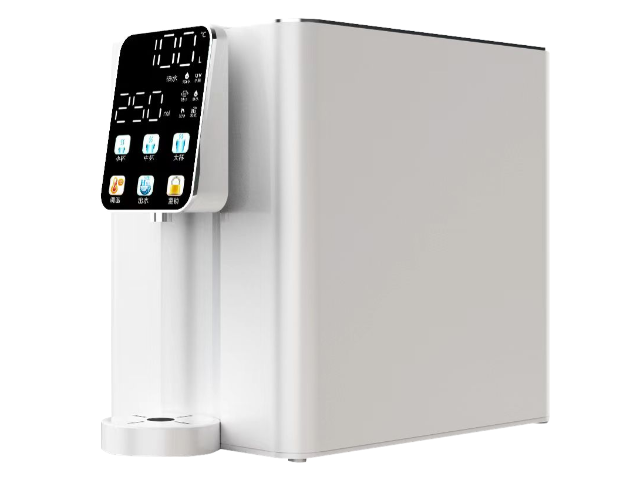
采用人体工学设计的吸氢面罩与鼻吸管,从细节处提升佩戴舒适度,让长时间吸氢也无不适感。吸氢面罩选用食品级柔软硅胶材质,质地细腻亲肤,无异味、无刺激,能够紧密贴合不同用户的面部轮廓,既保证了良好的密封性,防止氢气泄漏,又不会对脸部造成压迫感。面罩配备了可调节松紧的弹性头带,头带采用透气面料制成,用户可根据自身头部大小自由调整松紧度,适配不同年龄段、不同面部大小的用户使用。鼻吸管采用轻量化设计,整体重量轻盈,佩戴时不会对鼻腔造成压迫,输气口采用圆润的弧形设计,能够贴合鼻腔内部结构,输出的气流温和舒缓,避免直冲鼻腔引发的干涩、不适。此外,鼻吸管的导管采用柔软有韧性的材质,可随意弯曲调整角度,不会因弯折影响气流顺畅。浙江纯氢氢氧机多少钱一台铭牌、标识、警示语印刷清晰牢固,生产中按标准位置粘贴。
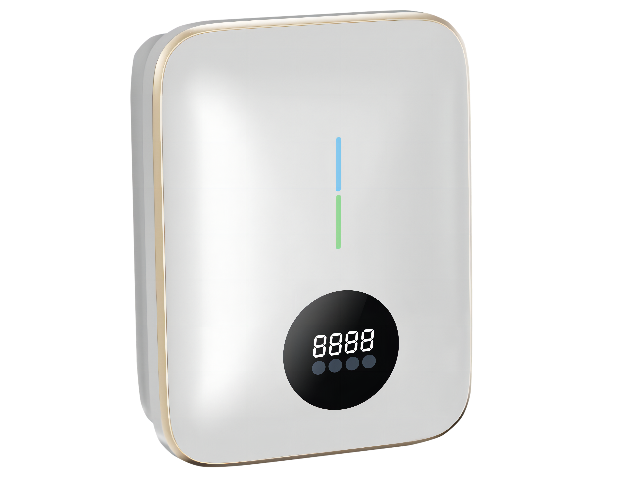
吸氢机的电源线制造需符合电气安全标准,保障供电稳定与使用安全。电源线选用 RVV 型三芯电缆,导体材质为无氧铜,截面积≥1.0mm²,绝缘层厚度≥0.8mm,护套厚度≥1.0mm。电源线额定电压 250V,额定电流≥3A,耐温等级≥70℃,经耐老化测试(100℃×168 小时)后,绝缘电阻≥100MΩ。电源线插头选用国标三孔插头,接触件采用磷青铜材质,插拔寿命≥5000 次,插拔力 20-30N。电源线与设备连接采用卡扣式固定,连接部位采用热缩管绝缘处理,热缩温度 120-140℃,收缩率≥50%。电源线制造后进行电气性能测试,包括绝缘电阻测试(≥100MΩ)、耐压测试(1500V×1min 无击穿)、导通测试(导通电阻≤0.1Ω)。后续进行拉力测试,电源线承受≥50N 拉力持续 1 分钟,连接部位无松动、断裂,满足使用过程中的电气安全与结构稳定性要求。
吸氢机的质子交换膜组装工艺需确保膜与电极的紧密贴合,避免出现接触不良影响电解效率。组装前,质子交换膜需进行预处理,包括浸泡在去离子水中(25℃,24 小时),去除膜内杂质,提升离子传导性能。电极与膜的贴合采用热压成型工艺,热压温度 130-150℃,压力 1-1.5MPa,保温时间 40 分钟,热压过程中需控制升温速率≤5℃/min,避免膜因温度骤变产生破损。组装后的膜电极组件需进行外观检验,无气泡、褶皱、破损,边缘整齐。膜电极组件测试包括离子传导率测试(≥0.01S/cm)与电解性能测试,在额定工况下,膜电极组件的电解效率≥90%。后续进行耐久性测试,连续工作≥3000 小时后,膜电极组件无渗漏,电解效率下降≤8%,满足吸氢机长期稳定运行的关键部件要求。生产中对产氢浓度进行抽检,确保输出气体符合设计指标。
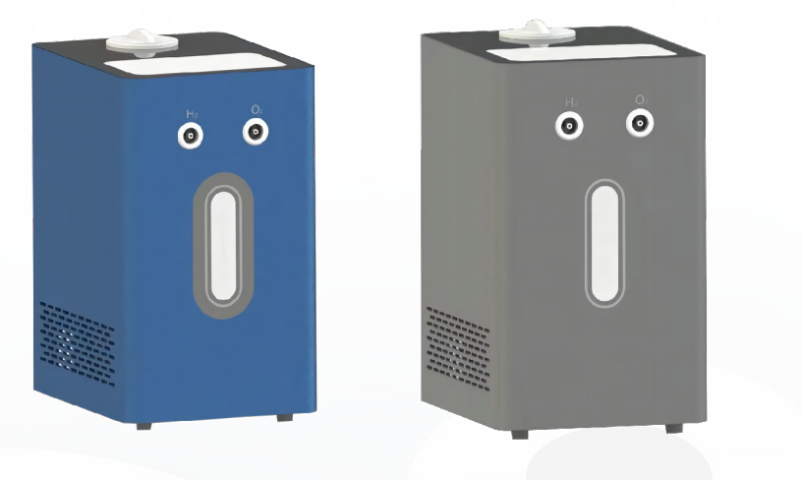
采用可拆卸式多层过滤系统,简化用户的日常清洁与维护流程,降低使用成本。设备的前置过滤芯、后置净化滤芯等关键过滤部件均可轻松拆卸,无需专业工具,普通用户即可自行完成更换与清洁操作。过滤系统采用高效过滤材料,前置滤芯可拦截水中的泥沙、悬浮物等大颗粒杂质,后置滤芯可深度吸附水中的异味、重金属离子等有害物质,确保制氢原料的纯净度,同时避免杂质堆积影响设备运行效率。系统内置滤芯使用时长记录功能,会根据使用频率与水质情况,智能提示滤芯更换周期,帮助用户养成定期维护的习惯。更换滤芯后,设备将自动重置滤芯使用时长,确保维护数据的准确性,延长设备使用寿命,保持稳定的制氢效果。生产线上设置多道质检工位,对半成品、成品进行分级检验。湖北多功能吸氢机制造商
吸氢机可辅助中和体内有害自由基,为细胞提供温和抗氧化防护。山西吸氢机品牌
吸氢机的标准化生产需遵循统一的生产标准与质量控制体系,确保批量生产的产品质量一致性。标准化生产包括原材料标准化、零部件标准化、装配工艺标准化、检测标准化等。原材料标准化选用符合国家标准的原材料,建立合格供应商名录,确保原材料质量稳定。零部件标准化采用标准规格与接口,零部件互换性≥95%,便于生产与维修。装配工艺标准化制定详细的装配作业指导书,明确各工序的操作步骤、技术要求、检验标准,确保装配过程规范统一。检测标准化建立完善的检测流程与标准,包括原材料检测、零部件检测、半成品检测、成品检测,每个检测环节都有明确的检测项目、标准与方法。标准化生产需通过 ISO 9001 质量管理体系认证,确保生产过程受控。后续进行批量生产一致性测试,随机抽取批量生产的 10 台产品,各项性能参数误差≤3%,外观与装配质量一致,满足用户对产品质量稳定性的要求。山西吸氢机品牌