商机详情 -
甘肃吸氢机作用
吸氢机的水位监测系统制造需实时掌握电解槽内电解液水位,防止干烧损坏设备。水位监测系统采用电极式传感器,电极材质为钛合金,直径 2mm,长度根据电解槽深度设定,电极间距 10mm。传感器与电解液接触部分经钝化处理,提高耐腐蚀性,钝化膜厚度≥5μm。水位监测系统与控制系统连接,当水位低于设定阈值时,设备自动停机并发出报警信号。水位监测系统校准需在不同水位高度(低水位、中间水位、高水位)进行,每个水位点检测响应准确,无延迟。校准完成后进行稳定性测试,在电解过程中(水位缓慢下降),监测系统能实时跟踪水位变化,报警触发准确。后续进行耐腐蚀性测试,将传感器浸泡在电解液中(浓度 20% KOH 溶液)≥1000 小时,传感器无腐蚀、短路现象,确保水位监测系统长期稳定工作。包装材料按标准生产,缓冲结构合理,保护运输中不受损。甘肃吸氢机作用
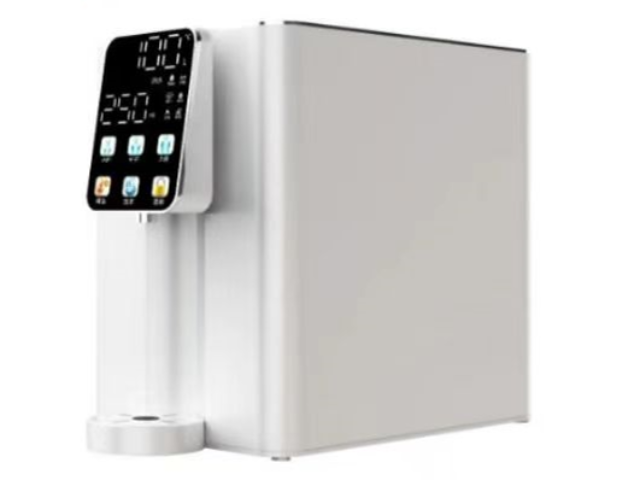
吸氢机的散热系统制造需有效散发电解过程中产生的热量,保障设备长期稳定运行。散热风扇选用静音轴流风扇,尺寸 80×80×25mm,转速 2000-3000rpm,风量≥30CFM,噪音≤45dB (A),符合室内使用环境要求。散热片采用铝合金挤压成型,厚度 5mm,表面积≥0.5m²,表面经阳极氧化处理,氧化膜厚度≥10μm,提高散热效率。散热系统安装时,风扇与散热片间距控制在 10-15mm,确保气流顺畅。散热系统组装后进行散热性能测试,在额定工作状态下,电解槽温度稳定在 40-50℃,无过热现象。同时进行风扇寿命测试,连续运行≥10000 小时无故障,确保散热系统长期可靠。后续进行振动测试,在运输模拟振动环境下,散热系统无松动、脱落,满足运输与使用过程中的结构稳定性要求。安徽高纯度吸氢机作用传感器生产校准严格执行标准,确保流量、温度、液位数据准确稳定。
吸氢机的气路与水路系统是保障氢气纯度和使用安全的关键。所有气路管道均采用内壁光滑的316L不锈钢管或高级医用聚合物管,并采用自动轨道氩弧焊技术进行连接,确保焊缝均匀、无泄漏、无死角,防止细菌滋生。在水路方面,我们集成了一套多级精密过滤系统,包括前置PP棉滤芯、活性炭滤芯以及可能的后置超滤膜,用于去除水源中的杂质、余氯及微生物,为电解过程提供洁净的原料水。水气分离装置经过精心设计,利用高效离心与重力沉降原理,确保氢-水混合物能被彻底分离。整个系统组装完成后,会进行远超工作压力的静压测试和保压测试,以及氦质谱检漏,确保在任何工况下都不会发生泄漏。
吸氢机的压力控制系统制造需稳定电解槽内压力,防止压力过高引发安全隐患。压力控制系统包括压力传感器、泄压阀与控制单元,压力控制范围 0.1-0.3MPa。压力传感器选用扩散硅压力传感器,测量精度 ±2% FS,响应时间≤5ms。泄压阀选用弹簧式泄压阀,开启压力 0.35MPa,关闭压力 0.25MPa,泄放量≥1000ml/min,确保压力快速释放。压力控制系统与控制系统联动,当电解槽内压力超过 0.3MPa 时,控制单元发出信号,泄压阀开启泄压;当压力降至 0.2MPa 时,泄压阀关闭。压力控制系统校准需在标准压力源上进行,校准点包括 0.1MPa、0.2MPa、0.3MPa,每个校准点误差≤3%。校准完成后进行稳定性测试,在额定工作状态下连续工作 24 小时,压力波动≤0.02MPa。后续进行安全性测试,模拟压力异常升高至 0.4MPa,泄压阀能快速开启,无压力滞留现象,保障设备使用安全。生产过程严禁异物落入机内,装配前对所有零部件进行清洁处理。
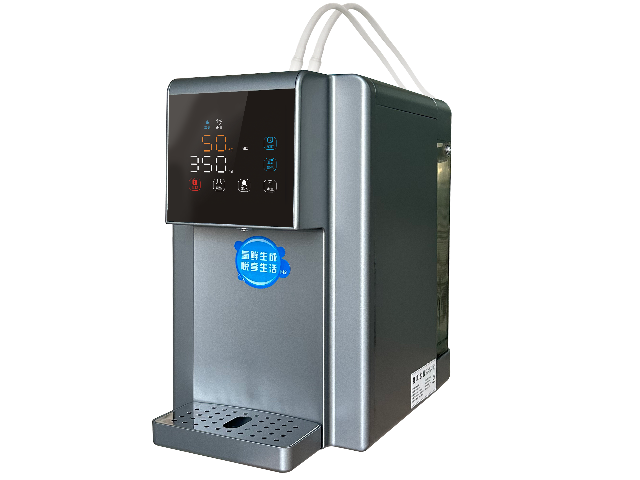
在总装环节,我们贯彻精益生产理念与严格的清洁度控制。生产线按照模块化流程设计,从底盘安装开始,依次将电解槽、气水分离器、水箱、过滤器、水泵、控制主板等模块精细对位并固定。操作员均经过标准化作业培训,并使用经过校准的电动扭矩工具,确保每一个螺丝的紧固力矩都符合工艺要求。整个装配区域保持正压通风,并定期进行洁净度监测,防止装配过程中的灰尘、纤维等污染物进入机器内部。在连接任何管路与线束前,都会进行清洁检查,确保产品内部如外表一样洁净吸氢机内部布线整齐规范,生产中做好绝缘与固定,避免磨损短路。江苏纯氢氢氧机制造商
风机、泵体等运动部件生产时进行噪音与振动测试,控制运行噪音。甘肃吸氢机作用
电解槽作为吸氢机的关键反应单元,其制造工艺直接影响产氢纯度与稳定性。生产时先将钛合金板材经数控冲床裁剪成预设尺寸,冲裁精度 ±0.05mm,边缘无毛刺。随后进行电极镀膜处理,采用磁控溅射工艺在钛合金表面沉积铂铱合金涂层,涂层厚度 3-5μm,镀膜均匀性误差≤5%,确保电解过程中电流分布均匀。质子交换膜的装配需在百级无尘车间进行,采用热压成型工艺,热压温度 120-140℃,压力 0.8-1.2MPa,保温时间 30 分钟,使膜与电极紧密贴合,避免出现缝隙导致气体泄漏。电解槽组装后气密性测试,在 0.3MPa 压力下保压 30 分钟,泄漏量≤1ml/min。后续进行电解性能测试,在额定电压(220V±10%)下,产氢纯度需≥99.9%,产氢流量稳定在 300-600ml/min,满足不同使用场景需求。甘肃吸氢机作用