商机详情 -
东莞箱装产品重量分拣机哪家好
重量分拣机在乳制品行业的质量管控应用 乳制品行业对产品质量与安全性要求严苛,重量分拣机可适配乳制品生产的各个环节,实现高效、精确的重量检测与分拣,保障乳制品的质量安全。乳制品产品包括牛奶、酸奶、奶酪、奶粉等,包装形式有瓶装、盒装、袋装等,重量分拣机可通过重量检测机实现对各类乳制品的重量检测与不合格品剔除。在液态乳制品生产中,如牛奶、酸奶等瓶装产品,可检测每瓶重量,剔除灌装量不足、漏灌、封盖不严导致的重量异常产品,确保每瓶产品的净含量符合标准;在固态乳制品生产中,如奶酪、奶粉等袋装产品,可检测每包重量,剔除超重、欠重或包装破损导致的重量异常产品,同时可按重量分级,适配不同规格的包装需求。乳制品生产环境需保持洁净、卫生,重量分拣机采用食品级不锈钢材质,具备良好的耐腐蚀、易清洁特性,无卫生死角,可适应洁净车间环境。重量检测机具备高精度与高稳定性,可在低温、潮湿环境下稳定运行,确保重量数据采集的准确性。此外,重量分拣机可对接乳制品企业的生产管理系统,记录检测数据,便于质量追溯与生产优化,助力企业满足行业监管要求,保障消费者饮用安全。速冻食品精确检测,重量分拣机冷库环境适配冻品称重分拣作业。东莞箱装产品重量分拣机哪家好
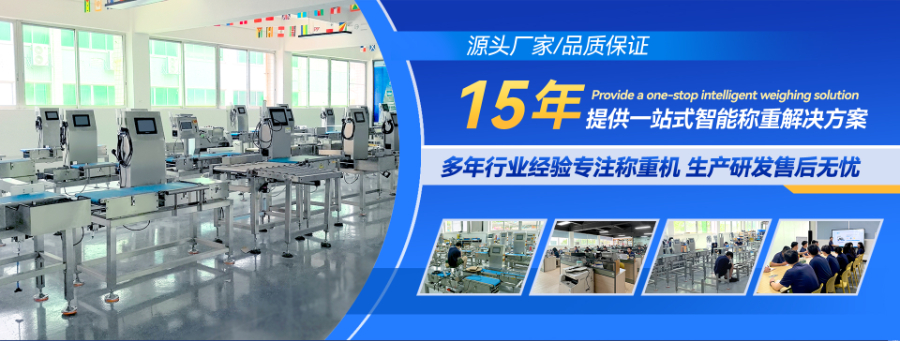
重量分拣机在饮料行业的瓶装分拣应用 饮料行业生产线速度快、产量大,对瓶装饮料的重量检测与分拣要求较高,重量分拣机可适配瓶装饮料的生产需求,实现高效、精确的重量分拣与质量管控。瓶装饮料生产中,经灌装、封盖后的饮料瓶,易出现灌装量不足、漏灌、封盖不严导致的重量异常等问题,重量分拣机通过重量检测机可实时检测每瓶饮料的重量,快速判定是否符合标准,将重量异常的饮料瓶自动剔除。针对瓶装饮料的特性,重量分拣机选用滚筒式输送系统,确保饮料瓶平稳输送,避免倾倒、碰撞;分拣机构采用推杆式或气吹式,动作柔和,避免损坏饮料瓶。重量检测机可根据饮料瓶的重量范围,灵活调整量程与精度,适配不同规格的瓶装饮料,如500ml、1L、2L等,检测精度可控制在±1g以内,确保灌装量的一致性。同时,重量分拣机可与饮料生产线的前端灌装设备、后端贴标、装箱设备联动,实现自动化闭环生产,当重量检测机检测到连续多瓶饮料重量异常时,可向前端灌装设备发送信号,提示调整灌装参数,减少原料浪费。此外,设备具备数据存储与报表统计功能,可记录每批次饮料的检测数据、合格率等信息,便于企业进行质量追溯与生产优化。江苏皮带式重量分拣机定制方案重量分拣机用于海鲜水产,按重量精确分级提升售价。
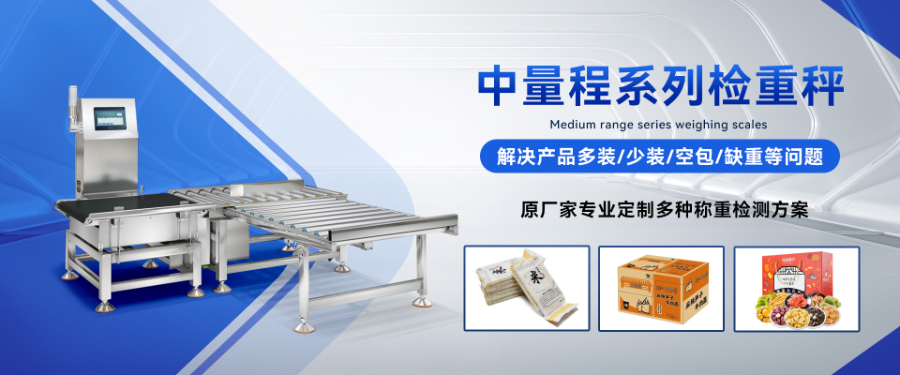
重量分拣机的抗干扰设计与复杂环境适配 工业生产环境往往存在多种干扰因素,如电磁干扰、振动干扰、温度干扰、粉尘干扰等,这些干扰会影响重量分拣机的运行稳定性与检测精度,因此抗干扰设计成为重量分拣机的重要技术要点。电磁干扰方面,重量分拣机的电气系统采用屏蔽设计,传感器、控制器、线路等均配备屏蔽罩,避免车间内电机、变频器、电焊机等设备产生的电磁信号干扰重量检测机的信号采集与处理;同时,采用隔离电源,减少电网电压波动带来的电磁干扰。振动干扰方面,采用悬浮式称重平台、减震弹簧与阻尼器,吸收设备运行与外界环境产生的振动,同时优化重量检测机的信号滤波算法,过滤振动干扰信号。温度干扰方面,内置温度传感器与温度补偿算法,实时监测环境温度,修正温度变化对传感器精度的影响,确保重量检测机在不同温度环境下均能稳定运行。粉尘、水汽干扰方面,设备采用密封防护设计,防护等级可达IP54及以上,重量检测机的传感器与电气部件做密封处理,避免粉尘、水汽进入设备内部,影响设备运行。通过系统性的抗干扰设计,重量分拣机可在复杂工业环境下稳定运行,确保检测精度与分拣效率。
肉制品加工行业包括生猪、牛羊、鸡鸭等畜禽屠宰与加工,产品需按重量、部位分级,重量分拣机可实现肉制品的自动化分选,提升加工效率与产品标准化水平。在屠宰加工生产线中,分割后的肉块、内脏、整禽等产品进入重量分拣机,重量检测机快速采集重量数据,按不同等级、规格分流至对应加工或包装环节。例如,白条鸡可按 500-700g、700-900g、900-1100g 等重量区间分级,肉块可按包装规格(如 250g / 包、500g / 包、1kg / 包)进行精确分选,确保每包产品重量符合标准。肉制品加工环境潮湿、多油脂、温度较低,重量分拣机需具备防水、防油、易清洁特性,机身采用 304 不锈钢材质,防护等级达 IP65,可直接用水冲洗,无卫生死角,符合食品卫生标准。输送皮带选用食品级 PU 材质,耐油、耐低温、易清洁,避免肉制品交叉污染。同时,设备可搭配冷冻输送功能,在 0-4℃低温环境下稳定运行,重量检测机不受低温、油脂影响,保障肉制品在加工过程中的新鲜度与品质。通过重量分拣机的应用,肉制品企业可实现标准化分级,提升产品规格一致性,减少人工接触,降低污染风险,同时提升生产效率,适应肉制品规模化加工需求。重量分拣机适配罐装瓶装产品,精确剔除重量异常货品。
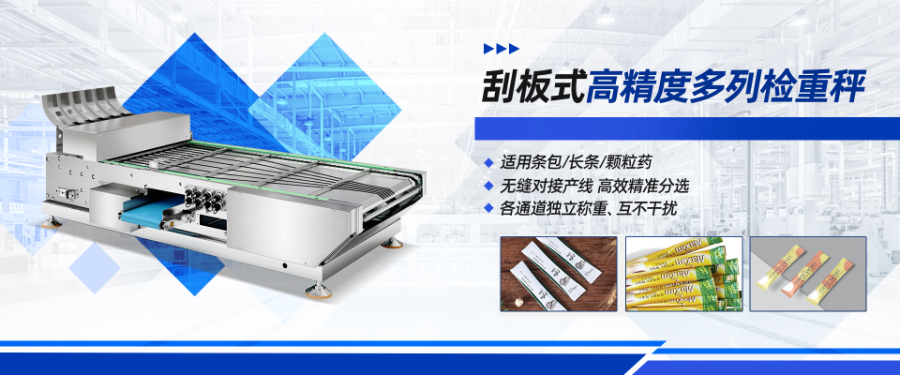
重量分拣机的多通道分拣设计与应用 针对批量大、规格多样的生产需求,重量分拣机可采用多通道分拣设计,通过多个重量检测机与分拣通道的配合,实现多规格产品的同时分拣,提升生产效率。多通道分拣设计中,每个通道配备单独的重量检测机,可分别设置不同的重量参数,适配不同规格的产品,实现多品种、多规格产品的同步分拣。例如,在食品生产中,可通过不同通道分别分拣不同重量规格的产品,无需频繁调整参数;在物流分拣中,可通过多通道分别处理轻小件、重件包裹,提升分拣效率。多通道分拣机的控制系统可实现各通道的单独控制与协同工作,重量检测机的检测数据可分别记录,便于分类管理与质量追溯。这种设计可有效提升分拣效率,适配多品种、大批量的生产需求,降低企业设备投入成本,提升生产竞争力。重量分拣机用于保健品,确保每盒重量达标品质一致。广东瓶装罐装重量分拣机参数
重量分拣机适配流水线安装,无缝衔接现有生产设备。东莞箱装产品重量分拣机哪家好
多级分选是重量分拣机的关键功能之一,可根据产品重量划分多个区间,实现精细化分类,适配不同行业的分级需求。常规重量分拣机可支持 2-12 级分选,部分定制机型可实现更多分级,每一级重量区间均可单独设置,满足多样化分选需求。在农产品行业,多级分选可将果蔬、生鲜分为特级、一级、二级、三级等不同等级,对应不同市场售价与销售渠道,提升产品附加值;在食品行业,可将包装食品分为合格品、欠重品、超重品,同时对合格品按重量细分规格,便于差异化包装;在化工行业,可对原料颗粒、粉末包装进行多级重量分选,确保每包原料重量符合生产配比要求。多级分选功能的实现依托重量检测机的高精度数据采集与控制系统的快速运算,系统可在毫秒级时间内完成重量判定与分级指令输出,配合多通道分拣机构,将不同等级产品精确分流至对应收集区域。为适配不同产品,分拣通道可定制宽度、高度与倾斜角度,确保产品顺利分流;同时,分选参数可根据产品特性灵活调整,例如针对易碎品降低分拣速度、选用柔性剔除方式,针对硬质产品可提升分拣速度。多级分选功能让重量分拣机突破单一合格判定的局限,为企业提供更精细化的产品分类方案,提升产品市场竞争力。东莞箱装产品重量分拣机哪家好
广东赛多利自动化科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同广东赛多利自动化科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!