商机详情 -
浙江滚筒式重量分拣机哪家好
重量分拣机在饮料行业的瓶装分拣应用 饮料行业生产线速度快、产量大,对瓶装饮料的重量检测与分拣要求较高,重量分拣机可适配瓶装饮料的生产需求,实现高效、精确的重量分拣与质量管控。瓶装饮料生产中,经灌装、封盖后的饮料瓶,易出现灌装量不足、漏灌、封盖不严导致的重量异常等问题,重量分拣机通过重量检测机可实时检测每瓶饮料的重量,快速判定是否符合标准,将重量异常的饮料瓶自动剔除。针对瓶装饮料的特性,重量分拣机选用滚筒式输送系统,确保饮料瓶平稳输送,避免倾倒、碰撞;分拣机构采用推杆式或气吹式,动作柔和,避免损坏饮料瓶。重量检测机可根据饮料瓶的重量范围,灵活调整量程与精度,适配不同规格的瓶装饮料,如500ml、1L、2L等,检测精度可控制在±1g以内,确保灌装量的一致性。同时,重量分拣机可与饮料生产线的前端灌装设备、后端贴标、装箱设备联动,实现自动化闭环生产,当重量检测机检测到连续多瓶饮料重量异常时,可向前端灌装设备发送信号,提示调整灌装参数,减少原料浪费。此外,设备具备数据存储与报表统计功能,可记录每批次饮料的检测数据、合格率等信息,便于企业进行质量追溯与生产优化。重量分拣机可定制输送宽度,适配不同尺寸物料。浙江滚筒式重量分拣机哪家好
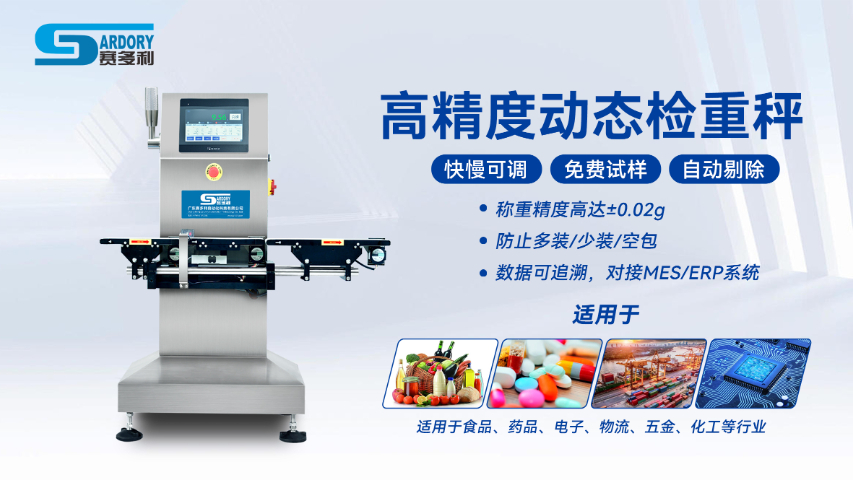
重量分拣机的应用从效率提升与成本降低两方面,为企业带来明显的经济效益。生产效率方面,设备实现 24 小时连续自动化运行,无需人工轮换休息,处理速度稳定,不受疲劳、情绪等因素影响,相比人工分拣,整体生产效率可提升 3-5 倍。同时,重量分拣机可与前后端设备联动,形成自动化生产线,减少工序间等待时间,提升整条产线的运行效率,缩短产品生产周期。例如,食品企业引入重量分拣机后,可将原本人工分拣的时间从每批次 2 小时缩短至 20 分钟,单日产能大幅提升。成本控制方面,一是人力成本,一台设备可替代多名分拣人员,减少人工工资、社保、管理等费用;二是质量成本,重量检测机精确剔除不合格品,减少因产品重量偏差、缺件等问题导致的返工、报废、市场投诉损失,降低质量成本;三是管理成本,自动化检测减少人工干预,降低人员管理、培训成本,同时数据化管理便于生产统计与优化,减少管理漏洞;四是时间成本,快速检测与分拣减少产品滞留时间,提升资金周转效率。长期运行来看,重量分拣机的设备投入可在 1-2 年内通过成本节约收回,后续持续为企业创造效益,是企业实现降本增效的重要设备。东莞防爆重量分拣机选型重量分拣机实现全流程自动化,解放人工繁重劳动。
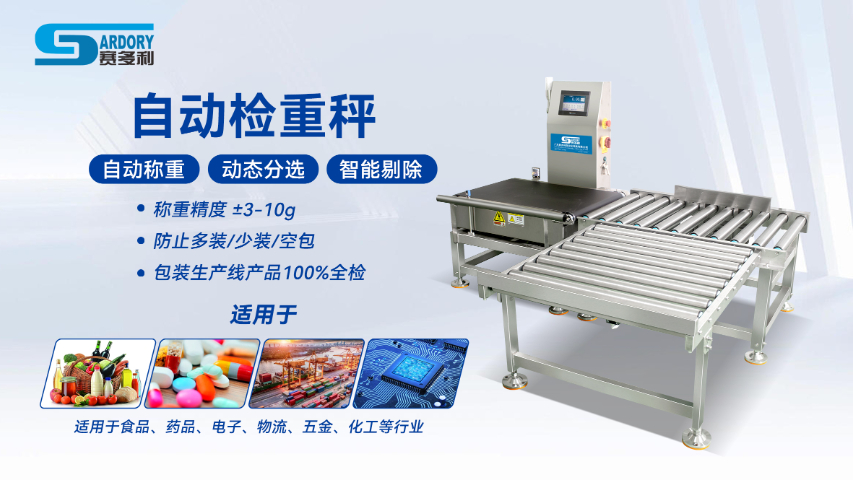
重量分拣机与视觉检测设备的协同应用 随着工业智能化水平的提升,重量分拣机不再局限于单一的重量检测与分拣,可与视觉检测设备协同工作,实现产品重量与外观的双重检测,提升产品质量管控水平。协同工作流程中,产品首先经过视觉检测设备,完成外观缺陷检测,如包装破损、标签缺失、产品变形、异物附着等;随后产品进入重量分拣机,重量检测机完成重量检测,判断产品重量是否符合标准。控制系统将视觉检测结果与重量检测结果进行综合分析,对外观合格且重量合格的产品进行正常分流,对外观不合格或重量不合格的产品进行分类剔除,同时记录不合格原因,便于企业后续优化生产工艺。例如,在食品包装生产线中,视觉检测设备可检测包装是否破损、标签是否歪斜,重量检测机可检测包装重量是否达标,两者协同工作,可系统性提升产品包装质量,减少不合格品流入市场。这种协同应用模式,整合了重量检测与视觉检测的优势,实现了产品质量的系统性管控,适用于对产品质量要求较高的行业,如医药、食品、电子等,助力企业提升产品品质与市场竞争力。
重量分拣机的故障诊断与快速维修体系 重量分拣机作为工业生产线中的关键设备,其故障发生率直接影响生产进度,因此完善的故障诊断与快速维修体系至关重要。重量分拣机配备智能故障诊断系统,可实时监测设备各模块的运行状态,包括重量检测机、输送系统、分拣机构、电气系统等,当出现故障时,系统可快速识别故障类型、故障位置,并通过触摸屏显示故障代码与故障原因,同时发出声光报警,提醒操作人员及时处理。故障诊断系统可覆盖多种常见故障,如传感器故障、输送带跑偏、分拣机构卡顿、电气线路故障等,操作人员可根据故障提示,快速排查问题。为提升维修效率,重量分拣机采用模块化设计,各部件可快速拆卸、更换,无需专业维修人员即可完成简单故障的处理;对于复杂故障,企业可依托供应商的售后团队,获得远程指导或上门维修服务。此外,设备配备完善的维修手册与培训资料,详细介绍设备结构、故障排查方法、维修步骤等,帮助操作人员提升维修能力。重量检测机作为关键部件,供应商可提供专业的校准与维修服务,确保故障快速解决,减少设备停机时间,保障生产线的连续稳定运行。重量分拣机可定制高速机型,满足超高速生产线需求。
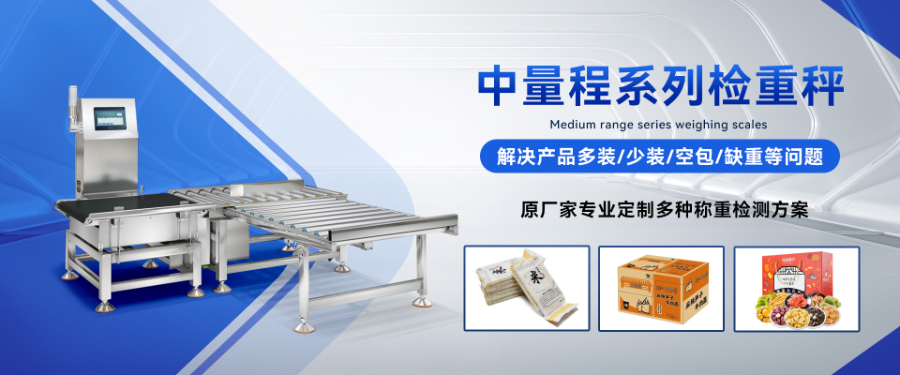
称重传感器是重量分拣机的关键部件,直接决定设备的检测精度与稳定性,其性能优劣对重量检测机的运行效果至关重要。目前工业用重量分拣机主要采用应变式传感器与电磁力平衡式传感器两种类型。应变式传感器基于电阻应变片原理,当传感器受力产生形变时,应变片电阻值发生变化,通过惠斯通电桥将电阻变化转化为电压信号输出,具有结构简单、成本适中、稳定性好、适用范围广等特点,适用于食品、五金、物流等多数行业的常规重量检测场景,检测精度可达 ±0.1g 至 ±1g。电磁力平衡式传感器利用电磁力与被测物体重力平衡原理,检测精度更高,可达 ±0.05g 至 ±0.1g,响应速度快,稳定性强,但成本较高,主要应用于医药、电子等对精度要求严苛的行业。传感器的量程选择需匹配产品重量范围,过小易导致过载损坏,过大则影响检测精度,通常选用产品重量为传感器量程的 30%-70% 为宜。为提升稳定性,重量分拣机多采用多传感器阵列布局,如 4 只或 8 只传感器对称分布在称重平台下方,均匀受力,减少产品偏移带来的误差。同时,传感器具备过载保护功能,可承受 150%-200% 量程的瞬时过载,避免因意外超重导致损坏。重量分拣机用于中药材,按重量分级筛选提升产品价值。东莞预制菜重量分拣机对接灌装机
预制菜净重管控,重量分拣机筛查菜品包装杜绝分量不符分拣问题。浙江滚筒式重量分拣机哪家好
重量分拣机的抗干扰设计与复杂环境适配 工业生产环境往往存在多种干扰因素,如电磁干扰、振动干扰、温度干扰、粉尘干扰等,这些干扰会影响重量分拣机的运行稳定性与检测精度,因此抗干扰设计成为重量分拣机的重要技术要点。电磁干扰方面,重量分拣机的电气系统采用屏蔽设计,传感器、控制器、线路等均配备屏蔽罩,避免车间内电机、变频器、电焊机等设备产生的电磁信号干扰重量检测机的信号采集与处理;同时,采用隔离电源,减少电网电压波动带来的电磁干扰。振动干扰方面,采用悬浮式称重平台、减震弹簧与阻尼器,吸收设备运行与外界环境产生的振动,同时优化重量检测机的信号滤波算法,过滤振动干扰信号。温度干扰方面,内置温度传感器与温度补偿算法,实时监测环境温度,修正温度变化对传感器精度的影响,确保重量检测机在不同温度环境下均能稳定运行。粉尘、水汽干扰方面,设备采用密封防护设计,防护等级可达IP54及以上,重量检测机的传感器与电气部件做密封处理,避免粉尘、水汽进入设备内部,影响设备运行。通过系统性的抗干扰设计,重量分拣机可在复杂工业环境下稳定运行,确保检测精度与分拣效率。浙江滚筒式重量分拣机哪家好
广东赛多利自动化科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,广东赛多利自动化科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!