商机详情 -
新疆精致石英粉原材料
石英粉的开采与初步加工 石英矿石的开采通常采用露天开采或地下开采的方式。开采出的原矿首先需要经过人工拣选或光电分选,去除明显的围岩和杂质矿物。随后进行粗碎和中碎,将大块矿石破碎至厘米级。破碎后的物料进入研磨阶段,这是生产石英粉的工序之一。对于普通细度的石英粉,常采用雷蒙磨(摆式磨)、球磨机或立式磨进行干法或湿法研磨。干法研磨效率高,但易产生粉尘和过热;湿法研磨在介质(如水)中进行,可减少粉尘、降低温度并得到更细的颗粒,但后续需脱水干燥。为了获得超细石英粉(如粒径<10μm),则需要使用气流磨、振动磨或砂磨机等超细粉碎设备。初步加工后的石英粉还需要通过筛分或空气分级,以分离出符合目标粒度要求的产品,粗颗粒则返回继续研磨。这个阶段主要解决的是物理形态的制备,为后续可能的化学提纯提供合适粒度的原料。合适的粒度和形状使熔融石英粉在油墨中应用时分散均匀。新疆精致石英粉原材料
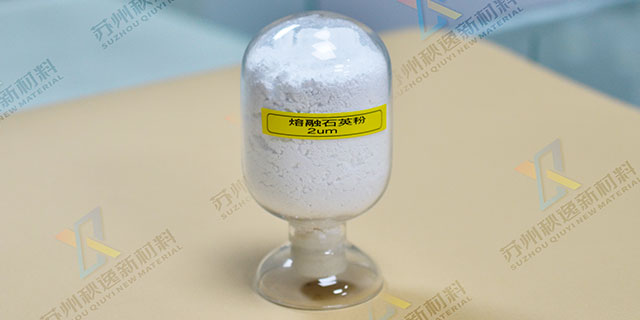
获得高化学纯度后,石英粉/砂的粒度分布与形貌需进行精密调控。通过水力旋流器、气流分级机或离心分级机,将产品分离成不同狭窄的粒度段,例如光伏用坩埚砂可能要求40-120目,而半导体封装用粉可能要求D50为10μm或更细。精确的粒度控制至关重要:过粗的颗粒可能导致后续熔制不均匀或产生气泡;过细的粉体则比表面积大,易吸附杂质且流动性差。同时,通过特殊研磨(如气流磨)或酸蚀处理,可以改善颗粒形貌,减少尖锐棱角,使其更接近球形,这有助于提高后续工艺中(如石英坩埚成型)的堆积密度和熔融均匀性,减少因颗粒间空隙导致的气泡缺陷。辽宁熔融石英粉渠道低放射性杂质,使其在医疗设备的光学部件制造中得以应用。
粒度是石英粉产品的关键指标之一。通过分级技术将宽分布的粉体分离成不同狭窄粒度段的产品,以满足下游多样化需求。常用分级设备包括气流分级机(适用于干粉)、水力旋流器和离心沉降分级机(适用于浆料)。例如,用于电子封装填料的石英粉要求D50在5-20μm且分布集中;而用于涂料消光剂的则可能要求D90<5μm。表面改性是提升石英粉应用性能、拓展其在高分子复合材料中应用范围的重要手段。由于石英粉表面富含硅羟基,是亲水疏油的,直接填充到有机聚合物(如塑料、橡胶、环氧树脂)中会导致界面结合差、易团聚。通过使用硅烷偶联剂、钛酸酯偶联剂或硬脂酸等表面处理剂,在粉体表面形成一层有机分子膜,可将其由亲水性转变为疏水性(或亲油性)。改性后的石英粉能更好地分散在基体中,增强界面结合力,从而显著提高复合材料的力学强度、耐磨性、电绝缘性及加工流动性。
生产出6N级高纯石英砂只是第一步,如何准确验证其纯度,同样是一项极具挑战性的技术难题。当杂质含量低至10ppm以下、单个杂质元素在0.1ppm级别时,常规的化学分析法已完全失效,必须借助精密仪器分析手段。电感耦合等离子体质谱法(ICP-MS)是当前应用广的“黄金标准”:将石英砂样品通过酸溶或碱熔消解后,引入高温等离子体火炬中离子化,质谱仪以较高的灵敏度(可达万亿分之一级别)逐一测定各杂质元素的浓度。然而,ICP-MS的准确度高度依赖标准曲线的校准和样品前处理的无尘操作,任何微小的污染都可能导致结果偏差。在物理形态层面,蔡司偏光显微镜等光学检测工具被用于观察石英砂颗粒内部的包裹体、气泡和晶体缺陷。这些“隐性缺陷”虽不属于化学成分杂质,但在高温加工过程中会引发析晶或开裂,同样致命。更前沿的检测手段包括光声光谱、中子活化分析(NAA)等,它们各有优势——NAA无需消解样品,可避免化学处理引入的污染。检测技术的能力边界,直接决定了6N产品能否被客户信任和接受。因此,国内头部企业不*在生产工艺上重金,在分析测试实验室的建设上也毫不吝啬,这是走向市场的必备通行证。高白度的熔融石英粉为产品增添了美观度,适用于对外观要求高的行业。
高纯石英砂的市场正呈现出鲜明的“K型”分化走势。在光伏领域,受行业产能过剩、去库存周期影响,光伏级石英砂价格持续承压。据市场数据,截至2025年8月,国内光伏坩埚外层用砂均价已至2.25万元/吨,中层砂约3万元/吨,内层砂约6万元/吨,较前期高点大幅回落。大量中小厂商在这一波价格战中亏损退出,行业加速洗牌。然而,在金字塔尖的半导体和光纤领域,则是另一番景象。随着人工智能、5G通信、高性能计算等新兴技术驱动芯片需求爆发,半导体用6N级高纯石英砂供需持续偏紧,价格坚挺且有上升趋势。光纤用砂市场报价稳定在4.8-5.5万元/吨区间,受需求拉动保持景气。中金公司研报预测,2025-2026年全球石英材料市场规模将达到35-40亿美元。国内企业在半导体领域的市占率尚不足5%,国产替代的空间极其广阔。未来市场竞争,将从“能否做出6N”转向“能否在保持6N纯度的同时,实现批次间一致性”,以及“能否通过下游严苛的认证周期”。熔融石英粉的硬度较高,可增强制品的耐磨性和机械强度。北京熔融石英粉厂家直销
改善汽车刹车片摩擦性能,保障行车安全。新疆精致石英粉原材料
6N高纯石英砂,指的是二氧化硅(SiO₂)纯度达到99.9999%的无机非金属材料。这个“6N”的含义,是英文“Nine”(九)的缩写,小数点后连续六个九的纯度水平。换算成杂质含量,意味着每百万个原子中,杂质原子总数不超过1个,总杂质含量在百万分之十(10ppm)以下。这听起来或许抽象,但若用更直观的方式理解:在一吨6N级石英砂中,所有杂质元素的重量加起来不超过10克,相当于一汤匙盐的重量。而其中的关键有害杂质,如铁(Fe)、铝(Al)、钠(Na)、钾(K)等,更被要求在0.1ppm以下,某些应用场景甚至要求低于检测下限。与之相比,普通建筑用石英砂的纯度通常在99%左右,光伏级石英砂要求99.99%(4N),而6N级则是跨越了两个数量级的质的飞跃。这种纯度,使得6N高纯石英砂被业界誉为“托起现代高科技的脊梁”,成为半导体、光纤通信、航空航天等战略性新兴产业不可或缺的基础材料。新疆精致石英粉原材料