商机详情 -
山西熔融石英粉特征
石英粉在玻璃工业中的基础性应用 玻璃工业是石英粉基础的应用领域,消耗量约占其总产量的一半以上。石英粉作为玻璃的主要成分,提供了玻璃网络形成体的SiO₂骨架。在平板玻璃、瓶罐玻璃、器皿玻璃等钠钙硅玻璃中,石英粉的加入量通常占配合料的60-72%。其纯度和粒度直接影响玻璃的质量:Fe₂O₃等杂质会使玻璃着色,影响透明度;过粗的颗粒可能导致熔解不完全,产生“砂粒”或“结石”缺陷;而过细的粉体则易在投料时飞扬并结块。在特种玻璃领域,对石英粉的要求更高。例如,用于无碱玻璃纤维(E-glass)的石英粉要求Al₂O₃含量极低;光学玻璃用石英粉则对Fe、Ti、Cr等着色离子含量有严格限制。高硼硅耐热玻璃(如Pyrex)也需要使用高纯石英粉。在玻璃生产中,石英粉的稳定供应和化学成分一致性是保证玻璃熔制工艺稳定和产品质量的前提。改善电子浆料流变性能,提高电子元件制作精度。山西熔融石英粉特征
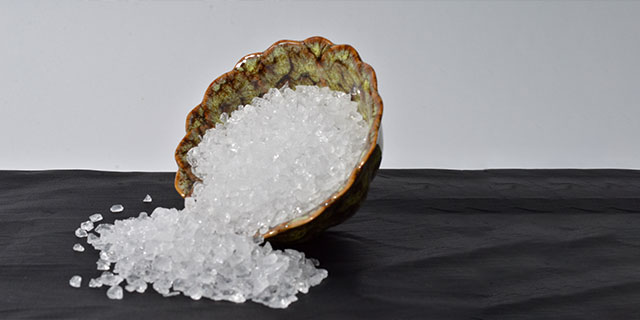
确保高纯石英砂达到4N/5N标准,依赖于一系列精密的分析检测技术。化学纯度分析主要使用电感耦合等离子体质谱(ICP-MS)和电感耦合等离子体发射光谱(ICP-OES),可检测ppb甚至ppt级别的痕量元素。碳、硫分析通常用高频红外吸收法。羟基(OH⁻)含量通过傅里叶变换红外光谱(FTIR)测定。粒度分布用激光粒度分析仪。颗粒形貌和包裹体则借助扫描电子显微镜(SEM)与能谱仪(EDS)联用。此外,X射线荧光光谱(XRF)用于筛查主成分,而X射线衍射(XRD)用于物相鉴定。这些分析数据是指导生产工艺优化和产品分级的依据。广东软性复合石英粉行业高白度和低杂质的熔融石英粉为产品品质加分。
对于追求5N及以上超高纯度,特别是要求极低碱金属和过渡金属含量的产品,高温氯化提纯是关键技术。该工艺在1000-1200℃的气氛炉(如流化床炉或回转窑)中进行,通入氯气(Cl₂)与还原性气体(如CO、H₂)的混合气。在高温下,氯气与石英颗粒中的杂质元素(如Al、Fe、Ti、Na、K等)反应,生成相应的挥发性氯化物(如AlCl₃、FeCl₃、NaCl、KCl等)。这些氯化物的沸点远低于此温度(例如AlCl₃升华点约180℃),从而以气态形式被载气带离反应区。该工艺对去除晶格深处的杂质(尤其是Al³⁺),因为氯气的小分子尺寸允许其扩散进入石英晶格。但其设备要求高、能耗大、安全管控严格,是石英砂生产成本的主要构成部分。
全球的高纯石英消费国(光伏、半导体驱动),但长期依赖进口,尤其是内层砂。近年来,国内在资源勘查(如湖北蕲春、安徽太湖、江苏东海等地脉石英和伟晶岩的精选)、提纯技术攻关和产业化方面取得进展,已能稳定量产部分4N级产品,并在5N级技术上实现突破,开始替代部分进口。然而,挑战依然存在:一是具有理想地质禀赋的原料矿点稀缺且勘查评价体系待完善;二是稳定批量生产5N级砂的工艺、杂质极限去除(特别是Al和B)和产品一致性方面与水平仍有差距;三是配套的检测、设备、超净生产环境等产业链环节需提升。不同纯度和粒度的熔融石英粉可定制化满足生产需求。
其产业发展趋势指向更高纯度和更精密的形态。例如,开发适用于合成石英玻璃的更高纯度粉体,以及满足半导体更制程要求的“缺陷”石英材料。我国正积极推进高纯石英材料的国产化进程。通过地质找矿突破、提纯技术攻关和应用验证,努力构建自主可控的完整产业链。总之,高纯石英粉作为一种“小而精”的关键基础材料,虽不显眼,却凭借其无可替代的物理化学特性,在现代高科技产业的多个关键环节发挥着“基石”作用,其技术水平和供应能力已成为衡量制造业水平的重要标志之一。良好的化学惰性让熔融石英粉在与其他物质混合时不易发生化学反应。广东软性复合石英粉行业
不同粒度级配的熔融石英粉可优化产品的堆积密度。山西熔融石英粉特征
6N高纯石英砂不*是工业材料,更是一种战略资源。全球能够稳定供应半导体级高纯石英砂的矿源极为稀缺,长期被美国斯普鲁斯派恩(Spruce Pine)地区的独特花岗伟晶岩矿脉所垄断。这种矿物因含有极低的气液包裹体和晶格杂质元素,成为全球石英产业的“命脉”。过去数十年,石英材料严重依赖从美国、挪威等国进口,不*价格高昂——进口砂价格一度达到每吨10万元以上,且供应链安全长期受制于人。近年来的贸易摩擦,更将这一“卡脖子”问题推至风口浪尖。可喜的是,国内企业正在加速突围。2026年5月,山东成武新达新材料有限公司宣布,其通过等离子爆燃技术路线,成功实现6N级石英砂的自主量产,预计年末产能可达3000吨。湖北江瀚新材则另辟蹊径,通过化学合成法研发出纯度超过99.9999%、羟基含量低于10ppm的大颗粒石英砂,相关技术已获发明专利授权。这些突破标志着我国正逐步构建起从矿石评价、提纯装备到成品制备的完整自主产业链,为半导体、光通信等战略性产业的供应链安全提供了关键支撑。山西熔融石英粉特征