商机详情 -
天津储液器焊机对比
###储液器焊机焊接效率提升策略之工艺优化篇
优化焊接工艺是提升储液器焊机焊接效率的重要途径。我们对储液器焊机的焊接工艺进行了深入研究和改进。通过采用先进的焊接工艺,如脉冲焊接、激光焊接等,能够在保证焊接质量的前提下,加快焊接速度。例如,脉冲焊接在焊接过程中可以通过调节脉冲频率和占空比,使焊接更加精细和高效。同时,我们还优化了焊接顺序和路径,减少了焊接过程中的移动和停顿时间。另外,合理的工装夹具设计,能够快速准确地定位储液器,进一步提高了储液器焊机的焊接效率。 夹具定位销可换套,圆管方管秒切换。天津储液器焊机对比

在焊接设备的领域中,储液器焊机正崭露头角,与传统焊机形成鲜明对比。传统焊机往往在焊接精度上有所欠缺,难以满足储液器这种对焊接质量要求较高的产品需求。而储液器焊机具备先进的焊接技术,能够实现精细焊接,确保储液器的密封性和稳定性。
传统焊机在操作过程中,可能会出现焊接不均匀、焊缝不美观等问题。储液器焊机则采用了智能化控制系统,可根据不同的储液器材质和规格,自动调整焊接参数,保证每一个焊点都完美无瑕。此外,储液器焊机的焊接速度更快,**提高了生产效率,相比传统焊机能够为企业节省更多的时间和成本,是储液器生产企业的理想选择。 天津储液器焊机对比逆变效率92%,比工频高8个点,每度电多做8%活。
常见的压缩机类型有:涡旋式压缩机、双转子压缩机、旋转活塞式压缩机。1.漩涡式压缩机涡旋式压缩机是由一个固定的渐开线涡旋盘和一个呈偏心回旋平动的渐开线运动涡旋盘组成可压缩容积的压缩机。涡旋式压缩机是有两个双函数方程型线的动、静涡盘相互咬合而成。涡旋压缩机的独特设计,使其成为当今世界节能压缩机。涡旋压缩机主要运行件涡盘只有龊合没有磨损,因而寿命更长,被誉为免维修压缩机。涡旋压缩机运行平稳、振动小、工作环境宁静,又被誉为'超静压缩机'。涡旋式压缩机结构新颖、精密,具有体积小、噪音低、重量轻、振动小、能耗小、寿命长、输气连续平稳、运行可靠、气源清洁等优点。被誉为'新一代压缩机'和'无需维修压缩机'是风动机械理想动力源,运用于工业、农业、交通运输、医疗器械、食品装潢和纺织等行业和其它需要压缩空气的场合。2.双转子压缩机双转子压缩机,指的是压缩机由两个转子构成。低频能效比好,高频能效比不如涡旋,噪音震动磨损比涡旋稍大,寿命比涡旋短,做大排量难。3.旋转活塞式压缩机活塞式压缩机是一种依靠活塞往复运动使气体增压和输送气体的压缩机。适用压力范围广,活塞式压缩机可设计成低压、中压、高压和超高压,而且在等转速下。
更为制造商赢得了良好的环保形象。在环保意识日益增强的当下,企业的环保表现越来越受到消费者和社会的关注。拥有良好环保形象的制造商,无疑在市场竞争中占据了更加有利的地位。三是社会价值领域。CDW自动化焊接生产线的引入,为制造商带来了多方面的社会效益。一方面,它成功解决了制造商长期以来面临的生产效率问题。高效的焊接节拍使得生产速度大幅提升,企业能够更快地响应市场需求,为消费者提供所需的产品。另一方面,产品的整体质量也得到了明显提升。无需进行二次处理的箱体表面更加光洁美观,完全满足了消费者对品质产品的追求。在当今消费者对产品品质要求越来越高的市场环境下,高质量的产品无疑能够赢得消费者的青睐和信任。同时,生产效率的提升也为企业赢得了更多的市场机会与竞争优势。企业可以凭借高效的生产能力,扩大市场份额,提升品牌影响力。在这个日新月异的时代,创新无疑是企业发展的不竭动力。这家微波炉制造商通过大胆引入CDW自动化焊接生产线,成功地解决了旧工艺中的诸多痛点问题,实现了生产效率与产品质量的双重飞跃。他们的成功经验深刻地告诉我们:只有不断追求技术创新与工艺优化,企业才能在激烈的市场竞争中立于不败之地。未来。660KVA逆变焊机,比工频省电18%,一年省电费6万元。
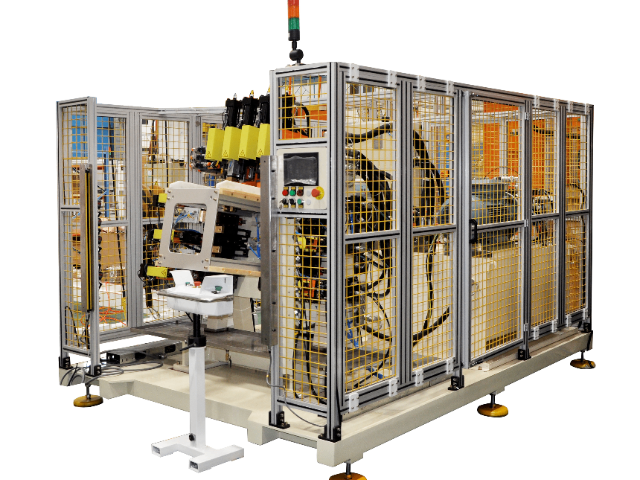
在当代工业制造领域,焊接技术堪称连接金属材料的重要技艺之一。电阻焊,作为一种高效且环保的焊接手段,凭借其独特的工艺优势,在诸如汽车零部件制造、航空航天、电子产品等多个关键行业占据了一席之地。电阻焊的基本原理电阻焊技术,简而言之,即通过电流在接触面引发的电阻热,促使金属局部熔融并紧密结合。其工作原理精炼为“电阻发热,热融结合,压力固化”:电阻发热:当两块待焊金属工件紧密贴合时,大电流(通常为数千至数万安培)穿越接触面。由于接触面存在微小电阻,电流流通时会产生明显热量。热融结合:这些热量迅速提升接触区域金属至熔融状态。压力固化:在持续外力的作用下,熔融的金属相互渗透、混合,冷却后凝固成坚固的焊接接头。电阻焊的分类与应用电阻焊技术依据具体的工艺特性和实施策略,可细分为多种类型,每种类型均拥有独特的应用场景和优势:点焊(SpotWelding):SpotWelding是电阻焊的普遍形式,尤其适用于薄板结构的焊接,如汽车车身的组装。在此过程中,电极通过瞬时大电流在工件特定点上作用,形成小型熔核,实现连接。点焊效率高、成本低、易于自动化,但不适用于对焊接强度要求较高的场合。缝焊(SeamWelding):缝焊作为点焊的连续版本。24小时连续产,午休轮班不中断,人工效率翻倍。天津储液器焊机对比
储液器五大小组,共用一套夹具底板,换型3分钟。天津储液器焊机对比
铝合金,以其轻质、强度、耐腐蚀和良好加工性能等特点,在现代工业中扮演着重要角色。尤其在航空航天、建筑、交通运输、包装容器和电子电器等领域,铝合金的应用越来越广。然而,铝合金的焊接却是一项技术难度较高的工艺,因其具有高热导率、易氧化、焊接变形大等特点,对焊接技术和设备提出了较高要求。一、铝合金的特点铝合金具有以下几个明显特点:1.轻质强度高:铝合金的密度约为钢的1/3,但强度较高,这使得铝合金成为替代钢材的理想材料,特别是在需要减轻重量的场合。2.耐腐蚀性好:铝合金表面易形成一层致密的氧化膜,这层氧化膜能够保护铝合金不受腐蚀。3.无磁性:铝合金是非磁性材料,适用于需要避免磁干扰的场合。4.成形性好:铝合金易于加工成形,适合制造各种复杂形状的部件。5.低温性能好:铝合金在低温下仍能保持较好的力学性能和韧性。二、铝合金常见焊接方法1.电阻焊(ResistanceWelding):特点:焊接速度快,生产效率高,焊缝热影响区小,接头变形小,且焊接过程中无需添加焊材,减少了气孔和夹杂物的风险,可获得良好的接头强度和密封性。适用范围:特别适用于薄板(通常小于6毫米)及中厚板(可达20毫米)铝合金的批量焊接。天津储液器焊机对比