商机详情 -
上海储液器焊机价格信息
现用炉焊要求作业温度达40-50度。4.效率低下,现行炉焊效率30s/个。5.无法实现自动化。6.焊接品质因焊料填充不均匀而不稳定。降本增效的焊接神器针对以上问题,亨龙研发制造了降本增效的焊接精品——空调压缩机储液器上下壳和筒体焊接中压储能焊机。1.引入中压电容储能电阻焊工艺替代传统钎焊工艺,改变了传统的储液罐炉中钎焊工艺,无污染,无排放,耗能低,可实现全程室温清洁生产;2.省去了钎料和持续加热带来的能源消耗,节约了成本,更**;3.采用中压电容储能机可实现低成本小批量的生产;4.整线全自动工艺,焊接过程可实现无人化作业,生产节拍为8s/台,大幅度的提高了生产效率。选择亨龙!可行——产品系列完整,解决方案多样可靠——设备质量稳定,行业案例丰富可能——创新能力**,企业视野开阔专注——专攻电阻焊接,持续**投入——技术能力出色,响应速度迅捷专心——心系社会责任,不改成立初心亨龙,**的世界品牌!双机器人同步焊,单件时间再砍40%。上海储液器焊机价格信息
其次,焊接的平整度也至关重要。储液器焊机焊接出的部位应平整光滑,无明显的凸起或凹陷。这不*关乎外观质量,更影响着储液器的性能。若焊接表面不平整,可能会导致后续使用中出现应力集中等问题,影响储液器的使用寿命。通过高精度的检测设备,对焊接表面进行***检测,确保其平整度符合严格标准。
再者,焊接的角度精度同样不容忽视。储液器焊机所完成的焊接角度需精细无误,偏差不能超过±1°。精确的焊接角度能保证储液器内部结构的合理性,使液体流动更加顺畅,提高储液器的工作效率。只有严格把控这些工艺精度标准,才能生产出高质量的储液器焊机,满足市场的需求。 山西自动储液器焊机夹具定位销可换套,圆管方管秒切换。
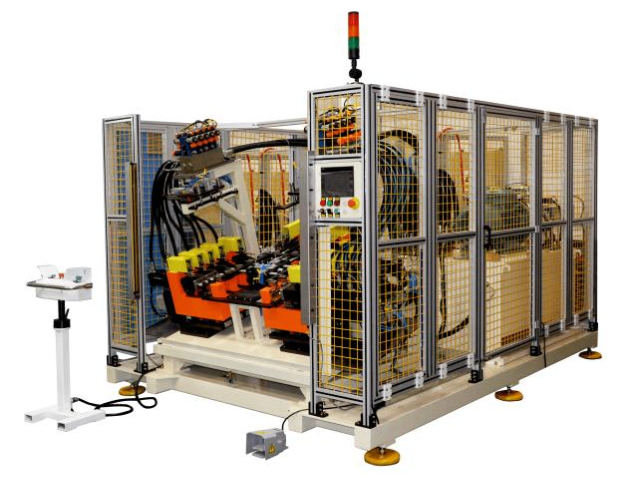
③通过增加焊接单元或优化控制系统可提升产能④新增实时焊接质量参数监控仪等模块可延长设备寿命。在兼容性方面依然不容小觑。中频点焊机、凸焊机等其智能控制系统支持等主流工业协议,可与ERP、MES系统无缝对接,适配高强度钢、铝合金等多种材料焊接,轻松融入自动化产线,减少系统集成成本。制造业的宿命是与时间赛跑——订单提前、技术迭代、电价上涨、人工短缺……广州亨龙智能装备坚持创新策略——让设备自身去适应时间,而不是让时间去折磨设备。当同行还在讨论“今年省多少采购成本”时,广州亨龙智能装备给予更多制造企业制定智慧型的长期战略,不再依靠单行的成本算法,而正在用十年、二十年可验证的数据,让34年乃至更多的时间成为企业更可靠的金属连接工程师,巩固生产终端。
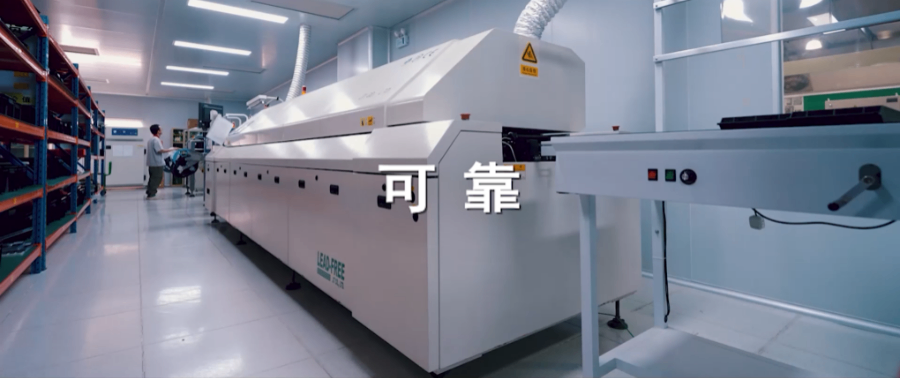
它能够精确控制每一个操作步骤,确保零部件的尺寸精度和表面质量。经其加工的零部件,精度较高、稳定性高,误差控制在极小范围内,为亨龙产品的品质提供了关键保障。(二)卧式加工中心:工装模具的“专属工匠”卧式加工中心在亨龙的生产体系中也扮演着不可或缺的角色,它专注于工装夹具模具的生产。工装夹具模具就像是产品制造过程中的“模板”和“助手”,其质量直接影响到产品的成型精度和生产效率。卧式加工中心凭借自身的高精度加工能力,能够将每一个模具都打造得精确无误,确保模具的尺寸精度、表面光洁度等各项指标都达到行业前端水平,成为保障产品质量一致性和生产高效性的幕后英雄。(三)先进检测设备:质量把控的“火眼金睛”在质量检测环节,亨龙配备了一系列先进的检测设备,如同拥有了一双双“火眼金睛”,对产品进行无死角的检测。电脑式伺服万能材料试验机可以对各种金属和非金属材料进行拉伸、压缩、弯曲等多种力学性能测试,通过精确的测量和复杂的数据分析,为产品选材和设计优化提供科学依据。接地电阻测试仪、金相设备、影像测量仪等设备也各司其职,从不同角度对产品的安全性、材料性能、尺寸精度等进行严格检测。焊接飞溅少,排风系统负荷减半,再省电费。
不放过任何一个可能影响产品质量的细节,确保每一件出厂的产品的品质和性能可靠。高效管理,提升生产效能亨龙积极引入ERP/CRM/PDM等先进的管理系统,实现了企业管理的数字化、智能化和精细化。在生产过程中,ERP系统能够对原材料采购、生产计划安排、库存管理等各个环节进行精确把控和高效协调,避免了生产延误和资源浪费;CRM系统则专注于客户关系管理,通过对客户需求的深入了解和快速响应,提升了客户满意度和忠诚度;PDM系统对产品数据进行集中管理,方便工作人员随时查阅和共享信息。这些管理系统的协同运作,极大地提升了亨龙的生产效能和企业竞争力。全球视野,彰显强大实力凭借制造硬实力,亨龙的产品销售全球20多个国家,服务超过6000家客户,其中30+家世界500强企业。这一斐然成绩不*证明了亨龙产品在全球市场上的受欢迎程度,更彰显了其强大的制造实力和品牌影响力。亨龙完善的全球物流体系,确保产品能够安全、快速地送达世界各地客户手中,让全球客户都能享受到亨龙优良的产品和服务。广州亨龙智能装备股份有限公司以雄厚的底蕴、前沿的技术、精良的设备、高效的管理和广阔的全球市场布局,展现出了强大的制造实力。在未来,亨龙将继续秉持创新精神。送丝速度0–20 m/min无极调,厚板也能跑满速。辽宁有铆钉储液器焊机
模块化围栏,产能旺季加2工位,淡季拆1位。上海储液器焊机价格信息
如使用低氢型焊接材料、烘干焊接材料等;焊后及时进行后热消氢处理,后热温度一般在200-350℃,保温时间根据焊件厚度确定。对于热裂纹,调整焊接材料成分,降低焊缝中低熔点共晶物的含量;优化焊接工艺参数,减小焊接应力,如采用较小的焊接电流、较快的焊接速度等。(二)接头软化技术难点:在焊接热影响区,由于热循环的作用,热成型钢的组织会发生变化,导致强度和硬度降低,即接头软化现象。这会严重影响焊接接头的承载能力和整体性能。解决方法:选择合适的焊接方法,如激光焊、电子束焊等能量密度高的焊接方法,可有效减小热影响区的宽度和受热程度,降低接头软化的程度。同时,优化焊接工艺参数,控制热输入,尽量减少对热影响区组织的影响。对于已经出现接头软化的情况,可以通过焊后适当的热处理,如回火处理,来恢复接头的部分性能。(三)气孔问题技术难点:焊接过程中,气体侵入焊缝或冶金反应产生的气体未能及时逸出,会在焊缝中形成气孔。气孔的存在会降低焊缝的致密性和强度,影响焊接接头的质量。解决方法:确保焊接材料的干燥,避免受潮;加强焊接过程中的气体保护,选择合适的保护气体和气体流量,保证气体保护的有效性。合理控制焊接工艺参数。上海储液器焊机价格信息