商机详情 -
河南储液器焊机大概价格
高效精细,**储液器焊接新时代
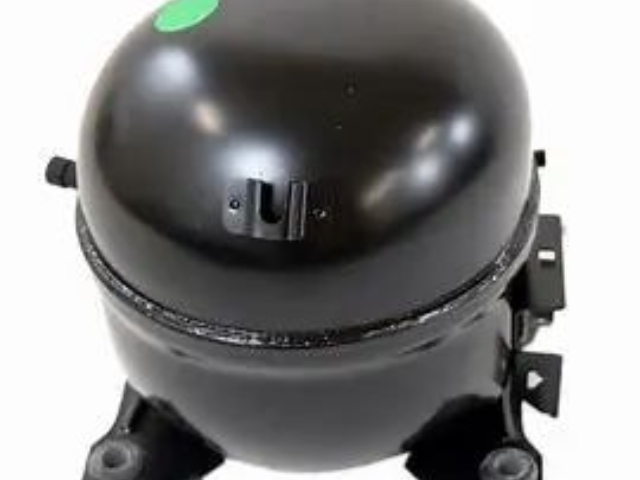
在储液器焊机领域,[品牌名称]储液器焊机无疑是一颗耀眼的明星。它采用了先进的焊接技术,能够实现高效精细的焊接。对于储液器的焊接工作,它可以在短时间内完成,**提高了生产效率。而且,精细的焊接工艺确保了每一个储液器的焊接质量都达到高标准,减少了次品率。无论是小型储液器还是大型储液器,[品牌名称]储液器焊机都能轻松应对。其稳定的性能和可靠的质量,赢得了众多客户的信赖,成为储液器生产企业的优先焊接设备。选择[品牌名称]储液器焊机,就是选择高效、质量的焊接解决方案。 夹具定位销可换套,圆管方管秒切换。河南储液器焊机大概价格
1.生产率高,无噪音和有害气体,在大规模生产中,可与其他制造工艺一起安排在装配线上。但闪光对焊由于火花飞溅,需要隔离。2.操作简单,易于实现机械化和自动化,改了工作条件。3.不需要焊丝、焊条等填充金属,以及氧气、乙炔、氩气等焊接材料,焊接成本低。4.加热时间短,热量集中,因此热影响面积小,变形和应力小,焊接后通常不需要安排校正和热处理过程。5.熔核形成时,总是被塑性环包围,熔融金属与空气隔离,冶金工艺简单。电阻焊机是一种将焊接工件压在两个电极之间并与电流连接的方法,利用电流通过工件接触面和相邻区域产生的电阻热将其加热到熔化或塑性状态,从而形成金属组合。点焊时,工件*在有限的接触面上,即所谓“点”顶部焊接,形成一个扁平的球形熔合。点焊可分为单点焊和多点焊。当多点焊接时,使用两对以上的电极在同一过程中形成多个熔核。接缝焊接类似于点焊接。在缝焊过程中,工件通过两个旋转的圆盘电极(滚子),形成连续的连续焊接。凸焊是点焊的一种变体。在工件上有一个预制的凸点。在凸焊过程中,一个或多个熔核可以一次在接头上形成。在对焊过程中,两个工件端面接触,电阻加热和压力后沿整个接触面焊接。四川储液器焊机答疑解惑伺服转台180°分度,1秒完成工位切换。
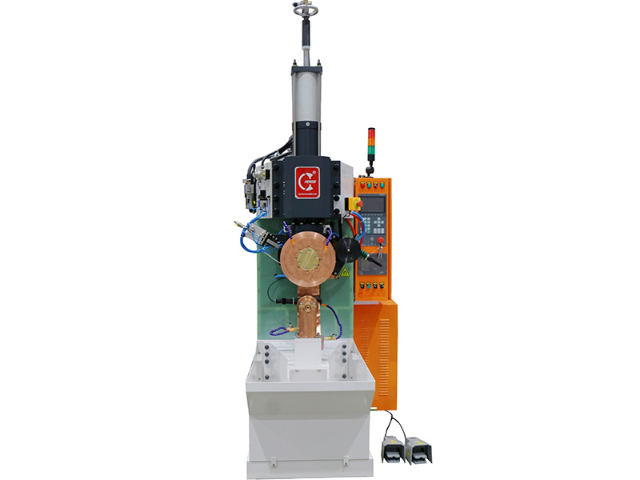
成为一种灵活且高效的焊接解决方案,完全能满足汽车制造等行业对焊接质量和工艺的严格要求。大功率H系列电容储能焊机:大型部件焊接的“全能选手”-25KJ/30KJ/35KJ/40KJ大功率H系列主要应用于大型零部件的多点凸焊和环形凸焊,在车门框架、汽车座椅滑轨、热水器进出水管、洗碗机内胆等大型部件焊接方面优势明显。它刚性强,保障了焊接过程的稳定性和可靠性;设计紧凑、占地面积小,节省了宝贵的生产空间;能完美适配大型零部件,拓宽了应用范围。而且,它完全符合欧洲CE标准和北美CUL标准,品质有保障;焊接清洁可靠,减少了后续处理工序;充电时间只需1秒,极大地提高了生产效率,为企业带来更高的经济效益。客户定制专机:焊接需求定制的“专属工匠”亨龙的客户定制专机服务,专为有特殊焊接需求的客户打造。在焊接工艺方面,专业团队会依据客户的独特要求,精确匹配适宜的焊接技术,无论是复杂的焊接流程,还是对焊接质量的严苛标准,都能完美达成;针对不同生产规模,团队会合理规划设备产能,定制的设备既能满足大规模生产时的高效需求,也能适配小批量生产的灵活调度。凭借专业的技术和用心的服务,从前期设计到后期调试。
储液器焊机是一种在工业生产中广泛应用且至关重要的设备,它主要用于储液器的焊接作业,能精细高效地完成焊接任务。其工作原理基于先进的电能转换与控制技术。
在工作过程中,储液器焊机首先将输入的电能进行精确调控。通过特殊的电路设计和控制系统,把电能转化为适合焊接的特定能量形式。焊机内部的变压器起到关键作用,它能根据焊接需求调整电压和电流,确保输出的能量稳定且符合焊接要求。
当储液器被放置在焊接工位后,焊机的电极会准确地接触到焊接部位。此时,强大的电流通过电极传导至储液器的焊接处,产生高热量。 低飞溅,少打磨,节省后续3道工序的能耗。
焊接材料的质量对储液器焊机效果的影响
质量的焊接材料是储液器焊机发挥比较好性能的关键因素之一。当使用质量上乘的焊接材料时,储液器焊机能够实现更高效、更稳定的焊接过程。高质量的焊接材料具有良好的流动性和润湿性,在焊接时能更好地与储液器的母材融合,形成牢固的焊接接头。
储液器焊机在处理不同类型的焊接材料时,会根据材料的特性调整焊接工艺。例如,对于一些硬度较高的焊接材料,储液器焊机可以采用特殊的焊接模式,确保焊接过程顺利进行。同时,质量的焊接材料还能减少焊接缺陷的产生,如气孔、裂纹等,提高储液器的整体质量和可靠性,为用户带来更长久的使用体验。 一台设备=3名焊工产能,工资秒变利润。四川储液器焊机答疑解惑
弯管+直管一次装夹,减少二次定位30秒。河南储液器焊机大概价格
需要更加严格地控制焊接工艺。三、热成型钢焊接的技术要点(一)焊接材料的选择根据热成型钢的成分和性能,选择与母材化学成分、强度等级相匹配的焊接材料。例如,对于含碳量较高的热成型钢,应选择低氢型且具有良好抗裂性能的焊接材料,以减少焊接裂纹的产生。(二)焊接工艺参数的优化精确控制焊接电流、电压、焊接速度等参数。合理的热输入是关键,过大的热输入会导致接头组织过热,降低强度和硬度;过小的热输入则可能造成未焊透或焊缝成型不良。需通过大量试验确定针对不同厚度和接头形式的合适工艺参数。(三)焊接顺序和方向合理安排焊接顺序和方向,以减少焊接应力和变形。对于复杂的热成型钢结构件,应采用对称焊接、分段焊接等方法,使焊接应力能够均匀分布,避免局部应力集中。四、热成型钢的主要焊接方式(一)电阻焊技术特点:电阻焊利用电流通过焊件接触点产生的电阻热进行加热,在压力作用下形成焊接接头。具有焊接速度快、生产效率高、焊接变形小、易于自动化等优点,而且不需要填充材料,能够较好地保持热成型钢的原有性能。适用范围:适用于焊接厚度在-3mm左右的热成型钢薄板。常用于汽车车身制造中热成型钢部件的连接。河南储液器焊机大概价格