商机详情 -
湖北储液器焊机怎么样
③通过增加焊接单元或优化控制系统可提升产能④新增实时焊接质量参数监控仪等模块可延长设备寿命。在兼容性方面依然不容小觑。中频点焊机、凸焊机等其智能控制系统支持等主流工业协议,可与ERP、MES系统无缝对接,适配高强度钢、铝合金等多种材料焊接,轻松融入自动化产线,减少系统集成成本。制造业的宿命是与时间赛跑——订单提前、技术迭代、电价上涨、人工短缺……广州亨龙智能装备坚持创新策略——让设备自身去适应时间,而不是让时间去折磨设备。当同行还在讨论“今年省多少采购成本”时,广州亨龙智能装备给予更多制造企业制定智慧型的长期战略,不再依靠单行的成本算法,而正在用十年、二十年可验证的数据,让34年乃至更多的时间成为企业更可靠的金属连接工程师,巩固生产终端。双机器人同步焊,单件时间再砍40%。湖北储液器焊机怎么样
点焊焊钳的主要类型1.按结构形式分类X型焊钳:主要用于焊接平面或近于平面的焊缝,其喉深较长,可以深入焊接区域更长。X型焊钳通常用于汽车车身、家电外壳等大面积平面焊接场景。C型焊钳:主要用于焊接垂直或近于垂直的焊缝,其喉宽对加工部件的大小有要求。C型焊钳在汽车底盘、框架结构等需要垂直焊接的场景中应用***。2.按驱动方式分类气动焊钳:使用压缩空气作为动力源,结构简单,维修方便,成本较低。气动焊钳响应速度快,适合快速自动化生产线,但其焊接力相对有限,不适合高负荷焊接任务。伺服/电动焊钳:通过伺服电机驱动,能够提供更精确的压力控制和更稳定的焊接效果。伺服焊钳在压力控制精度上比气动焊钳高出约20%,特别适合复杂形状工件和精密焊接场合。亨龙全系列机器人焊钳广州亨龙智能装备股份有限公司生产一体化手工及机器人焊钳20余年,其机器人焊钳拥有全系列的钳形,含盖了重卡、轻卡、乘用车、特种车和工程车等共计300多种钳型,主要应用于汽车整车领域,市场保有量超万台,其中比亚迪客户机器人焊钳采购量已超2000台。其主要优势包括:(1)钳身轻量化设计,性能升级;(2)关键零部件自主研发,降低全生命周期成本,供应链自主可控;。湖北储液器焊机怎么样空程速度2 m/s,机器人走位快到飞起。
如使用低氢型焊接材料、烘干焊接材料等;焊后及时进行后热消氢处理,后热温度一般在200-350℃,保温时间根据焊件厚度确定。对于热裂纹,调整焊接材料成分,降低焊缝中低熔点共晶物的含量;优化焊接工艺参数,减小焊接应力,如采用较小的焊接电流、较快的焊接速度等。(二)接头软化技术难点:在焊接热影响区,由于热循环的作用,热成型钢的组织会发生变化,导致强度和硬度降低,即接头软化现象。这会严重影响焊接接头的承载能力和整体性能。解决方法:选择合适的焊接方法,如激光焊、电子束焊等能量密度高的焊接方法,可有效减小热影响区的宽度和受热程度,降低接头软化的程度。同时,优化焊接工艺参数,控制热输入,尽量减少对热影响区组织的影响。对于已经出现接头软化的情况,可以通过焊后适当的热处理,如回火处理,来恢复接头的部分性能。(三)气孔问题技术难点:焊接过程中,气体侵入焊缝或冶金反应产生的气体未能及时逸出,会在焊缝中形成气孔。气孔的存在会降低焊缝的致密性和强度,影响焊接接头的质量。解决方法:确保焊接材料的干燥,避免受潮;加强焊接过程中的气体保护,选择合适的保护气体和气体流量,保证气体保护的有效性。合理控制焊接工艺参数。
同时,还应关注设备的维护成本、使用寿命等因素,确保设备在使用过程中能够为企业带来经济效益。选择电阻焊设备的关键因素在选择电阻焊设备时,需要关注以下几个关键因素:1.设备功率设备功率是电阻焊设备的重要参数之一,它直接影响设备的焊接能力和效率。在选择设备时,应根据工件的材质、厚度和焊接工艺的要求,选择合适的设备功率。一般来说,设备功率越大,焊接能力和效率越高,但成本也相应增加。2.电极材料电极是电阻焊设备的关键部件之一,它直接影响焊接质量和设备的使用寿命。在选择电极材料时,应根据工件的材质、厚度和焊接工艺的要求,选择合适的电极材料。常见的电极材料有铜、铬锆铜、银钨等,不同的电极材料具有不同的导电性、耐磨性和热稳定性等特点。3.控制系统控制系统是电阻焊设备的**部分,它负责控制设备的焊接过程、参数设置和故障诊断等功能。在选择控制系统时,应关注其稳定性、可靠性和易用性等方面。优先选择具有**控制算法、高精度传感器和人性化操作界面的控制系统,以确保设备的稳定运行和**焊接。4.售后服务售后服务是选择电阻焊设备时需要考虑的一个重要因素。优先选择具有完善售后服务体系的厂家或品牌。视觉自动寻位,取消划线工,一年省人工4万元。
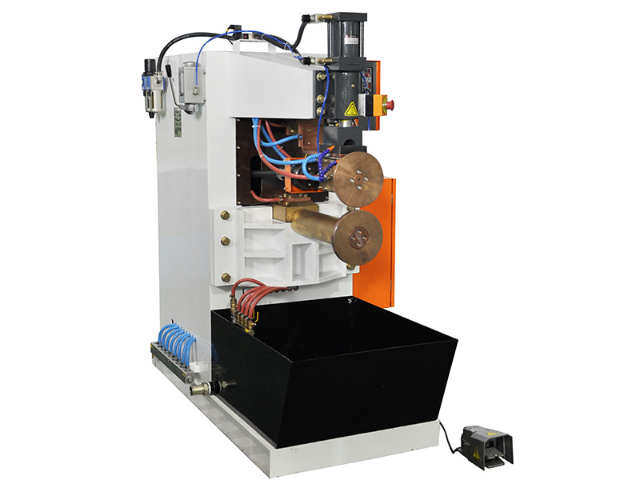
1.生产率高,无噪音和有害气体,在大规模生产中,可与其他制造工艺一起安排在装配线上。但闪光对焊由于火花飞溅,需要隔离。2.操作简单,易于实现机械化和自动化,改了工作条件。3.不需要焊丝、焊条等填充金属,以及氧气、乙炔、氩气等焊接材料,焊接成本低。4.加热时间短,热量集中,因此热影响面积小,变形和应力小,焊接后通常不需要安排校正和热处理过程。5.熔核形成时,总是被塑性环包围,熔融金属与空气隔离,冶金工艺简单。电阻焊机是一种将焊接工件压在两个电极之间并与电流连接的方法,利用电流通过工件接触面和相邻区域产生的电阻热将其加热到熔化或塑性状态,从而形成金属组合。点焊时,工件*在有限的接触面上,即所谓“点”顶部焊接,形成一个扁平的球形熔合。点焊可分为单点焊和多点焊。当多点焊接时,使用两对以上的电极在同一过程中形成多个熔核。接缝焊接类似于点焊接。在缝焊过程中,工件通过两个旋转的圆盘电极(滚子),形成连续的连续焊接。凸焊是点焊的一种变体。在工件上有一个预制的凸点。在凸焊过程中,一个或多个熔核可以一次在接头上形成。在对焊过程中,两个工件端面接触,电阻加热和压力后沿整个接触面焊接。一台焊机兼容铜、钢、不锈钢,工艺包一键切。湖北储液器焊机怎么样
节拍透明屏实时显示,效率低立刻报警。湖北储液器焊机怎么样
需要更加严格地控制焊接工艺。三、热成型钢焊接的技术要点(一)焊接材料的选择根据热成型钢的成分和性能,选择与母材化学成分、强度等级相匹配的焊接材料。例如,对于含碳量较高的热成型钢,应选择低氢型且具有良好抗裂性能的焊接材料,以减少焊接裂纹的产生。(二)焊接工艺参数的优化精确控制焊接电流、电压、焊接速度等参数。合理的热输入是关键,过大的热输入会导致接头组织过热,降低强度和硬度;过小的热输入则可能造成未焊透或焊缝成型不良。需通过大量试验确定针对不同厚度和接头形式的合适工艺参数。(三)焊接顺序和方向合理安排焊接顺序和方向,以减少焊接应力和变形。对于复杂的热成型钢结构件,应采用对称焊接、分段焊接等方法,使焊接应力能够均匀分布,避免局部应力集中。四、热成型钢的主要焊接方式(一)电阻焊技术特点:电阻焊利用电流通过焊件接触点产生的电阻热进行加热,在压力作用下形成焊接接头。具有焊接速度快、生产效率高、焊接变形小、易于自动化等优点,而且不需要填充材料,能够较好地保持热成型钢的原有性能。适用范围:适用于焊接厚度在-3mm左右的热成型钢薄板。常用于汽车车身制造中热成型钢部件的连接。湖北储液器焊机怎么样