商机详情 -
河南储液器焊机注意事项
3.氧化膜:①铝合金表面容易形成一层难熔的氧化铝氧化膜,影响焊接质量。②解决方法:焊接前彻底清理铝合金表面,采用交流电源焊接以清理氧化膜。4.接头软化:①铝合金焊接接头容易软化,焊缝强度系数低于母材。②解决方法:优化焊接参数,选择合适的焊接方法,如双脉冲焊接,以提高焊缝强度。铝合金焊接技术是现代工业不可或缺的一部分,掌握高效、稳定的焊接方法对于提升产品质量和生产效率至关重要。通过了解铝合金焊接的技术难点、选择合适的焊接方法,以及掌握正确的操作要点,我们可以更好地应对铝合金焊接中的挑战。随着科技的不断进步,铝合金焊接技术也在不断创新和完善。未来,我们期待更多先进的焊接技术和设备出现,为铝合金的应用开辟更广阔的空间。同时,也希望广大焊接技术人员能够不断学习和探索,共同推动铝合金焊接技术的发展和进步。节拍透明屏实时显示,效率低立刻报警。河南储液器焊机注意事项
以混合气体保护焊为例)技术特点:混合气体保护焊通常采用氩气和二氧化碳等混合气体作为保护介质,依靠焊丝与焊件之间产生的电弧来熔化金属进行焊接。具有成本相对较低、焊接工艺适应性强、可进行全位置焊接等优点。适用范围:可焊接各种厚度的热成型钢,对于中厚板(3-10mm)的焊接应用较为广。在汽车制造的一些非关键结构部位或维修领域使用较多。操作要点:保证气体保护的效果,防止空气侵入焊缝。合理选择焊丝直径、焊接电流、电压和气体流量等参数。根据热成型钢的厚度和焊接位置调整参数,确保焊缝成型良好。同时,要注意焊接过程中的防风措施,风速过大时应采取防护措施或停止焊接。此外,要对焊接区域进行严格清理,去除油污、铁锈等杂质,以保证焊接质量。五、热成型钢的技术难点及解决方法(一)焊接裂纹技术难点:热成型钢在焊接过程中极易产生冷裂纹和热裂纹。冷裂纹主要是由于氢的扩散、焊接应力以及淬硬组织的形成所导致;热裂纹则是由于焊缝金属在凝固过程中,低熔点共晶物的存在,在拉应力作用下产生。解决方法:对于冷裂纹,焊前进行预热,预热温度一般在100-200℃之间,根据钢材厚度和成分适当调整;严格控制焊接工艺参数,减少氢的来源。江西储液器焊机价格线节拍8–25 s无极调,订单大小都能接。
需要更加严格地控制焊接工艺。三、热成型钢焊接的技术要点(一)焊接材料的选择根据热成型钢的成分和性能,选择与母材化学成分、强度等级相匹配的焊接材料。例如,对于含碳量较高的热成型钢,应选择低氢型且具有良好抗裂性能的焊接材料,以减少焊接裂纹的产生。(二)焊接工艺参数的优化精确控制焊接电流、电压、焊接速度等参数。合理的热输入是关键,过大的热输入会导致接头组织过热,降低强度和硬度;过小的热输入则可能造成未焊透或焊缝成型不良。需通过大量试验确定针对不同厚度和接头形式的合适工艺参数。(三)焊接顺序和方向合理安排焊接顺序和方向,以减少焊接应力和变形。对于复杂的热成型钢结构件,应采用对称焊接、分段焊接等方法,使焊接应力能够均匀分布,避免局部应力集中。四、热成型钢的主要焊接方式(一)电阻焊技术特点:电阻焊利用电流通过焊件接触点产生的电阻热进行加热,在压力作用下形成焊接接头。具有焊接速度快、生产效率高、焊接变形小、易于自动化等优点,而且不需要填充材料,能够较好地保持热成型钢的原有性能。适用范围:适用于焊接厚度在-3mm左右的热成型钢薄板。常用于汽车车身制造中热成型钢部件的连接。
在当代工业制造领域,焊接技术堪称连接金属材料的重要技艺之一。电阻焊,作为一种高效且环保的焊接手段,凭借其独特的工艺优势,在诸如汽车零部件制造、航空航天、电子产品等多个关键行业占据了一席之地。电阻焊的基本原理电阻焊技术,简而言之,即通过电流在接触面引发的电阻热,促使金属局部熔融并紧密结合。其工作原理精炼为“电阻发热,热融结合,压力固化”:电阻发热:当两块待焊金属工件紧密贴合时,大电流(通常为数千至数万安培)穿越接触面。由于接触面存在微小电阻,电流流通时会产生明显热量。热融结合:这些热量迅速提升接触区域金属至熔融状态。压力固化:在持续外力的作用下,熔融的金属相互渗透、混合,冷却后凝固成坚固的焊接接头。电阻焊的分类与应用电阻焊技术依据具体的工艺特性和实施策略,可细分为多种类型,每种类型均拥有独特的应用场景和优势:点焊(SpotWelding):SpotWelding是电阻焊的普遍形式,尤其适用于薄板结构的焊接,如汽车车身的组装。在此过程中,电极通过瞬时大电流在工件特定点上作用,形成小型熔核,实现连接。点焊效率高、成本低、易于自动化,但不适用于对焊接强度要求较高的场合。缝焊(SeamWelding):缝焊作为点焊的连续版本。一台焊机兼容铜、钢、不锈钢,工艺包一键切。
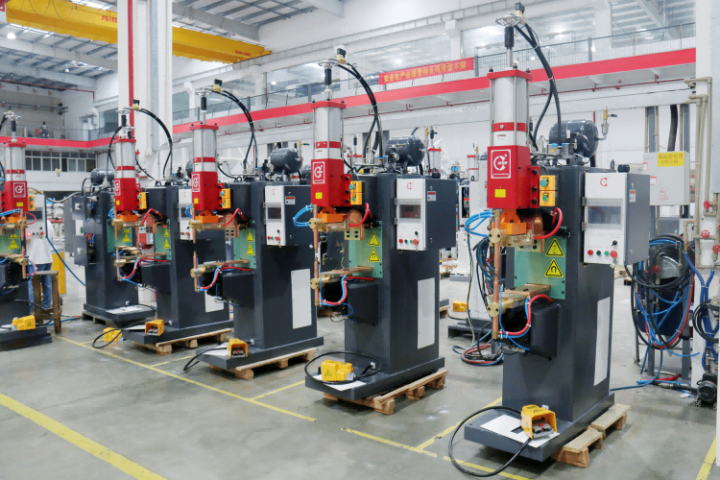
点焊焊钳的主要类型1.按结构形式分类X型焊钳:主要用于焊接平面或近于平面的焊缝,其喉深较长,可以深入焊接区域更长。X型焊钳通常用于汽车车身、家电外壳等大面积平面焊接场景。C型焊钳:主要用于焊接垂直或近于垂直的焊缝,其喉宽对加工部件的大小有要求。C型焊钳在汽车底盘、框架结构等需要垂直焊接的场景中应用***。2.按驱动方式分类气动焊钳:使用压缩空气作为动力源,结构简单,维修方便,成本较低。气动焊钳响应速度快,适合快速自动化生产线,但其焊接力相对有限,不适合高负荷焊接任务。伺服/电动焊钳:通过伺服电机驱动,能够提供更精确的压力控制和更稳定的焊接效果。伺服焊钳在压力控制精度上比气动焊钳高出约20%,特别适合复杂形状工件和精密焊接场合。亨龙全系列机器人焊钳广州亨龙智能装备股份有限公司生产一体化手工及机器人焊钳20余年,其机器人焊钳拥有全系列的钳形,含盖了重卡、轻卡、乘用车、特种车和工程车等共计300多种钳型,主要应用于汽车整车领域,市场保有量超万台,其中比亚迪客户机器人焊钳采购量已超2000台。其主要优势包括:(1)钳身轻量化设计,性能升级;(2)关键零部件自主研发,降低全生命周期成本,供应链自主可控;。智能休眠,待机5分钟自动断电,年省千度电。新疆自动化储液器焊机
模块化围栏,产能旺季加2工位,淡季拆1位。河南储液器焊机注意事项
###储液器焊机技术创新发展:精细与高效的跨越
在工业制造领域,储液器焊机的技术创新正**着行业迈向新的高度。早期的储液器焊机,主要以基础的焊接功能为主,精度和效率都存在一定的局限。然而,随着科技的不断进步,现代储液器焊机在技术上实现了质的飞跃。
如今,先进的储液器焊机采用了高精度的传感器和智能控制系统。传感器能够实时监测焊接过程中的各项参数,如温度、电流、压力等,并将数据反馈给控制系统。控制系统根据这些数据进行精确调整,确保焊接质量的稳定性和一致性。这种智能化的控制方式**提高了焊接的精度,减少了次品率,为企业节省了大量的成本。
同时,储液器焊机的焊接速度也得到了***提升。通过优化焊接工艺和改进电源设计,新一代储液器焊机能够在更短的时间内完成焊接任务,提高了生产效率。而且,其操作更加简便,操作人员只需进行简单的设置,焊机就能自动完成复杂的焊接过程,降低了对操作人员技能的要求。 河南储液器焊机注意事项