商机详情 -
南通环保废气净化器
RTO浓缩吸附废气净化器适用于大型化工、新材料、精密制造等高难度废气治理行业,针对成分复杂、浓度波动大、含有难降解有机物的工业废气,具备优异的净化处理能力。设备依托蓄热式焚烧技术,热回收效率高,能源利用率优异,能够有效降低大型设备的运行能耗成本。设备配备多重安全防护装置,具备超温报警、过载保护、应急停机等功能,适配企业24小时不间断生产的废气治理需求。整套设备自动化程度高,人工干预少,运行稳定可靠,可满足大型企业严苛的环保排放指标要求。废气净化器厂家,重视产品测试,每台设备出厂前均经过严格检验。南通环保废气净化器
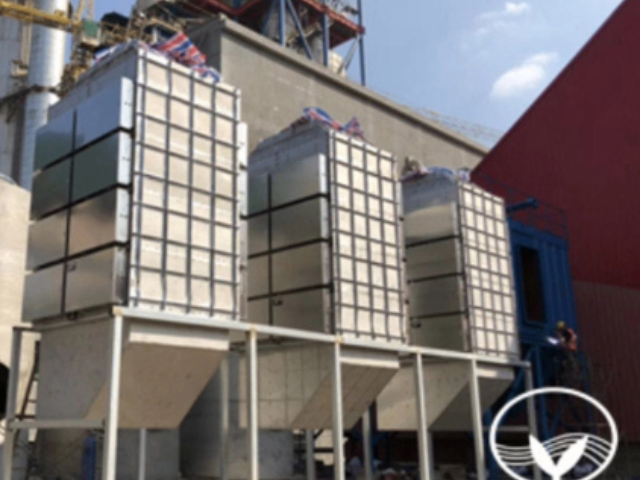
RCO催化燃烧设备废气净化器适配间歇性生产、批量生产的工业工况,设备启停灵活,预热速度快,可快速进入稳定治理状态,适配企业阶段性生产的废气治理需求。设备催化氧化反应充分,有机废气分解彻底。无残留污染物,治理效果符合国家工业废气排放限值标准。设备配备多重安全防护与报警装置,可实时监测设备温度、压力、浓度等关键数据,出现异常自动停机保护,保障设备与车间生产安全。RTO浓缩吸附废气净化器热回收效率优异,能够充分利用废气燃烧产生的热量进行蓄热循环,大幅降低设备辅助加热能耗,有效控制大型废气治理设备的长期运行成本。设备废气处理能力强,可应对高浓度、高风量、复杂组分的工业有机废气,治理效果稳定、达标率高。设备智能化程度高,可实现全自动运行、数据实时记录、故障自动报警,便于企业环保数据留存与日常设备管理,适配大型工业企业高标准环保治理需求。福州RCO催化燃烧设备废气净化器哪家好废气净化器厂家,专业团队全程跟进,从方案到落地省心无忧。
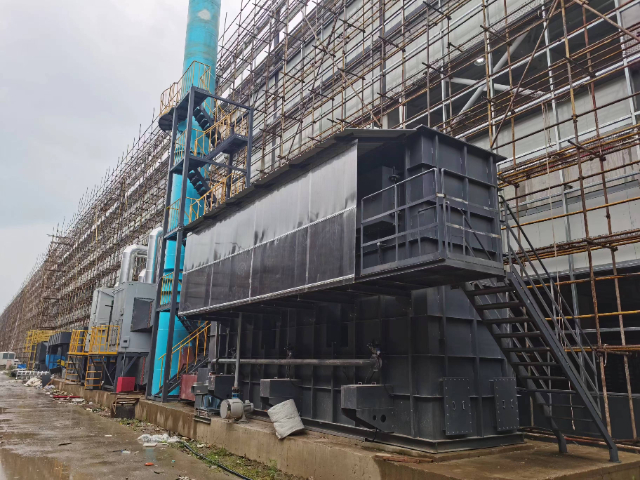
光催化废气净化器安装场景灵活,可适配车间工位原位治理、通风管道末端治理、车间整体异味净化等多种使用方式。设备体积小巧、不占用生产场地,安装完成后不影响车间设备摆放与人员作业。设备运行静音、无异味、无二次污染,能够有效改善车间作业环境,降低废气异味对工作人员的影响,兼具环保治理与车间环境优化的双重作用。催化燃烧废气净化器设备集成化程度高,整套设备包含预处理、催化分解、温控防护等完整系统,无需客户额外搭配复杂配套设备,落地即可单独完成废气治理工作。设备运行稳定、故障率低,日常单需常规检查维护即可,运维工作量小,适合企业长期常态化使用。设备可根据客户环保标准升级需求进行参数优化,适配后续更严苛的排放治理要求,设备可升级性强。
催化燃烧废气净化器凭借成熟稳定的技术工艺,成为工业有机废气治理的通用重点设备,适配绝大多数产生有机废气的工业生产场景。设备重点催化模块经过多次工艺优化,催化活性稳定,使用寿命长,能够持续高效分解各类有机废气污染物。设备整体结构紧凑,集成化程度高,配套管路布局合理,设备占地面积小,便于厂区规划安装。公司可根据客户废气的成分、浓度、风量参数,定制标准化或非标规格设备,保障设备精确适配客户生产工况,实现废气长期稳定达标排放。废气净化器厂家,注重细节设计,提升设备易用性与美观度。
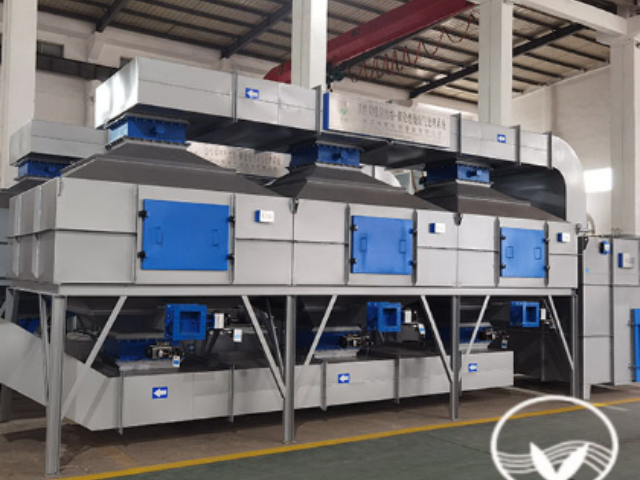
浙江彬泉环保设备有限公司始终将产品研发与品质管控作为企业发展的重点基础,立足工业环保治理的实际场景需求开展设备研发工作,摒弃同质化粗放生产模式。公司业务不局限于单一环保设备品类,同时覆盖工业粉尘治理与工业废气治理两大重点板块,针对不同行业、不同规模企业的污染排放特点,定制适配对应的设备产品与治理方案。依托专业的行业研发团队,公司持续优化设备结构、生产工艺与运行性能。在保障设备稳定运行的前提下,提升污染治理效率,降低设备运行能耗与运维成本,适配中小型工厂、大型重工企业等各类工业生产场景的环保治理刚需,贴合当下工业环保常态化、规范化的发展趋势。废气净化器厂家,帮助企业提升生产形象,增强市场竞争优势。杭州环保废气净化器价格
一站式废气净化器厂家,涵盖设备生产、安装调试、售后维保全流程服务。南通环保废气净化器
RCO催化燃烧设备废气净化器是公司重点高级废气治理设备,采用蓄热式催化燃烧工艺。专为中高浓度有机废气治理设计,是目前工业有机废气高效治理的主流设备。设备在低温催化条件下对有机废气进行氧化分解,将有害有机污染物转化为无害的二氧化碳和水,净化效率稳定,无二次污染。设备配备完善的温控、防爆、防护系统,运行安全可靠,自动化运行模式可减少人工干预,适配企业连续化生产工况。公司生产的RCO催化燃烧设备严格遵循行业安全与技术标准,针对不同废气成分优化催化模块配置,很广应用于涂装、油墨、塑胶、医药等有机废气治理场景,助力企业高标准完成废气治理工作。南通环保废气净化器