商机详情 -
上海三角钻头厂家有哪些
钻尖磨损原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.机床刚性不够!3.钻头材质不够强!4.钻头跳跃太多!5.夹紧刚性不足,钻头滑动!措施:1.降低切割速度!2.增加饲料3.调整冷却方向(内冷)4.添加倒角5.检查调整同轴度钻头!6.检查后角是否合理!3.2韧带断裂原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.@>机床刚性不够!3.钻头材质不够强!4.钻头太大了!5.夹紧刚性不足钨钢钻头高速钢钻头,钻头滑动!措施:1.选择更大的后锥钻头!2.检查主轴钻头跳动范围(<0.02mm)3.使用预定心钻顶孔!4.使用较硬的钻头,带有颈套或热缩套件的液压夹头!长寿命设计减少更换次数,月消耗骤降 80%,停工误工零发生。上海三角钻头厂家有哪些
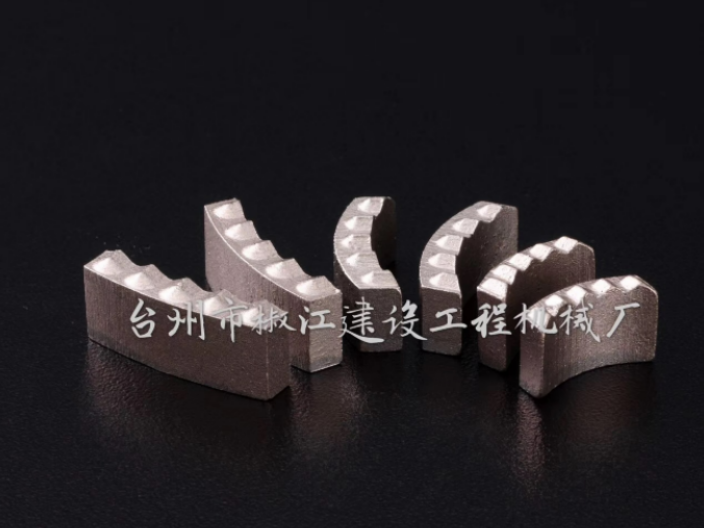
老旧钻探设备适配钻头采购,是很多施工团队的常见难题,老旧设备型号小众、参数特殊,市面通用钻头难以匹配,容易出现安装不上、运转卡顿、受力不符等问题。随意搭配配件,不只影响作业表现,还会损伤老旧设备,增加设备维修成本。台州市椒江建设工程机械厂深耕钻头加工多年,可适配各类新旧钻探设备,针对老旧机型参数定制加工钻头,匹配设备连接尺寸、扭矩参数、作业工况,让老旧设备能够正常稳定作业,无需更换整机设备,节约设备升级成本。双端面钻头价格优化破碎角设计 110-120°,能量利用率提升 35%,钻进更省力。

再来分析所使用的设备(锯机)方面的因素,在锯机方面影响弯板产生的困素,主要有锯机的整机运行质量和锯机使用过程的安装维护和切割过程的冷却润滑有关!锯机整机的运行质量:根据多年来跟踪用户现场服务,处理问题的经验,锯机横向(水平)运行导轨在使用一段时间产生磨损后,精度降低,达不到规定的质量控制标准时,产生爬行时,容易产生板材左右弯曲现象;锯机纵向(垂直)升降导轨部分磨损后,精度降低达不到规定质量控制标准时,’容易产生板材上下弯曲现象!同时,据机导轨的镶条间隙调整不当或导轨内有异物进人时,也易产生弯板现象!另外,锯机主轴运行系统差也是导致板材弯曲的一个重要因素,因此,锯机主传动轴的精度和主轴轴承间隙的合理调整也是非常重要的,否则,将会产生不规律的板材弯曲现象!
钻头是用来在实体材料上钻削出通孔或盲孔,并能对已有的孔扩孔的刀具!常用的钻头主要有麻花钻、扁钻、中心钻、深孔钻和套料钻!扩孔钻和锪钻虽不能在实体材料上钻孔,但习惯上也将它们归入钻头一类!高速钢空心钻头,又名取芯钻头或开孔器,钻头分类:高速钢钻头,硬质合金钻头,钨钢钻头;削切深度:35MM、50MM、100M;适合钻机:进口的磁座钻、磁力钻、国产磁座钻、磁铁钻、吸铁钻、钢板钻、磁性钻、机床、台钻、座钻等!直径规格:12MM至100MM;钻头主要材质有高速钢类;粉末冶金类;硬质合金类!钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角!这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准!这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口!钻头的长度和直径之比越大,其弯曲倾向增加!减小长径比,可以减小挠曲力,从而避免钻头折断和孔径误差加大!较深的孔要求钻头规格有较大的长径比!通常孔深超过3倍直径就是“深孔”,适配多种工程场景,从采石场到建筑工地,一钻多用更省心。
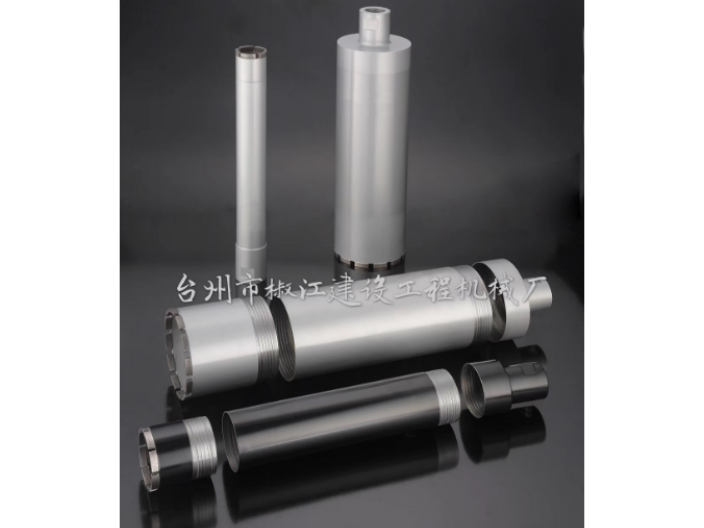
刃磨钻头主要掌握几个技巧:刃口要与砂轮面摆平!磨钻头前,先要将钻头的主切削刃与砂轮面放置在一个水平面上,也就是说,保证刃口接触砂轮面时,整个刃都要磨到!这是钻头与砂轮相对位置的第一步,位置摆好再慢慢往砂轮面上靠!钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角!这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准!这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口!钻头是否支持上门技术指导?欢迎咨询台州市椒江建设工程机械厂。广东钻头哪家专业
切割臂狭长设计,深入狭小空间作业,复杂环境适配强。上海三角钻头厂家有哪些
路基勘探钻探是道路工程建设的基础工序,通过钻孔取样检测路基土质、地层结构,为道路设计、地基处理提供数据支撑。路基施工地层多为填土、土层、砂石混合结构,需要钻头具备良好的排渣能力与取样完整性,保障取样真实、钻孔规整。普通钻头容易扰动土层结构,导致取样失真,影响工程勘测。台州市椒江建设工程机械厂研发路基勘探钻头,优化钻进结构,减少土层扰动,保障取样完整,适配公路、乡村道路、市政路基等各类勘探钻探施工。上海三角钻头厂家有哪些