商机详情 -
江苏取芯钻头生产厂家
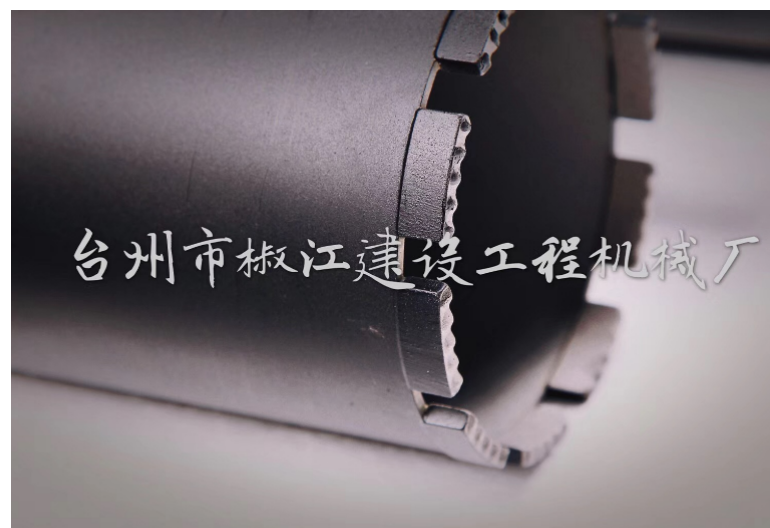
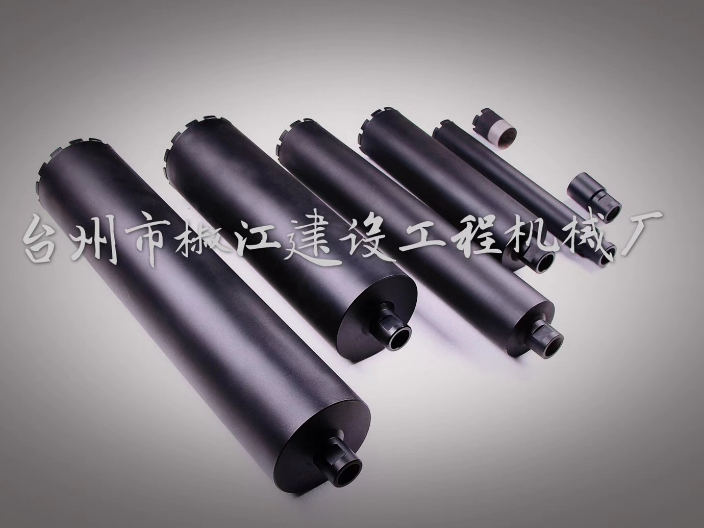
空心钻头的主要特点是加工时孔的内芯不被切削,因此空心钻头的切削量比麻花钻明显减少,所需钻机功率和切削中产生的热量也较小!用高速钢空心钻头钻孔时,因加工区温度对钻头硬度影响很大,因此钻孔过程中必须使用冷却液降温(如不用冷却液,钻头磨损一开始就将以相变磨损为主而快速磨损)!开始我们采用外部喷淋冷却方式,但因钻头工位为水平轴线方向加工,冷却液不易进入钻头刀刃部分,冷却液消耗较大,冷却效果不理想!经重新设计改变钻机主轴结构,将外部喷淋冷却变为内部喷淋冷却,冷却液由空心钻头芯部加入,使冷却液能顺利到达钻头切削部分,从而明显降低了冷却液消耗量,改善了冷却效果!切割臂狭长设计,深入狭小空间作业,复杂环境适配强。江苏取芯钻头生产厂家
增大后角可减小后刀面与切削材料间的摩擦,减小已加工表面的挤压变形!但如后角过大,则会降低刀刃强度和散热能力!后角的大小直接影响钻头耐用度!在钻孔过程中,钻头的主要磨损形式为机械擦伤和相变磨损!考虑机械擦伤磨损,当切削寿命一定时,后角越大,可用切削时间越长;考虑相变磨损,后角增大会使钻头散热能力降低!钻头磨损后,随着后刀面磨损带的逐渐加宽,切削功率逐渐加大,摩擦产生的热量会逐渐增加,使钻头温度升高,当温度升高到钻头相变温度后,钻头将出现快速磨损!江苏深孔钻头售价公路修建切割必备,路基切割平整,保障路面施工质量。
钻头轴线要与砂轮面斜出60°的角度!这个角度就是钻头的锋角,此时的角度不对,将直接影响钻头顶角的大小及主切削刃的形状和横刃斜角!这里是指钻头轴心线与砂轮表面之间的位置关系,取60°就行,这个角度一般比较能看得准!这里要注意钻头刃磨前相对的水平位置和角度位置,二者要统筹兼顾,不要为了摆平刃口而忽略了摆好度角,或为了摆好角度而忽略了摆平刃口!由刃口往后磨后面!刃口接触砂轮后,要从主切削刃往后面磨,也就是从钻头的刃口先开始接触砂轮,而后沿着整个后刀面缓慢往下磨!钻头切入时可轻轻接触砂轮,先进行较少量的刃磨,并注意观察火花的均匀性,及时调整手上压力大小,还要注意钻头的冷却,不能让其磨过火,造成刃口变色,而至刃口退火!发现刃口温度高时,要及时将钻头冷却!
超大直径钻孔桩硬岩球齿滚刀钻头,钻头采用钢板焊接而成,可通过上平面与钻机的钻杆配套法兰1接头钻头设有钻井液流道2,自上而下通过上平法兰1到下喷嘴5,下喷嘴2又宽又扁,八孔孔形;钻头主体外圆焊有镶有硬质合金的量规杆3,钻头内腔填充致密的钢砂!>本体底部通过支架与球齿滚刀钻头6、7连接!球齿滚刀为混合排列,外缘为大直径滚刀7,内圆为小直径滚刀6!超大直径齿滚刀钻头,钻头主体采用钢板焊接而成!它具有高刚性,坚固耐用!上平面法兰1为过渡接口!通过加装法兰,可与不同工程钻机的钻杆接头配套使用!出水口5的钻井液流道2自上而下通过上平面法兰1连接!在该工程中,钻井液可以由与钻机配套的正向或反向循环泵驱动,钻井流体循环可采用正向循环或反向循环的方式进行!优化破碎角设计 110-120°,能量利用率提升 35%,钻进更省力。
再来分析所使用的设备(锯机)方面的因素,在锯机方面影响弯板产生的困素,主要有锯机的整机运行质量和锯机使用过程的安装维护和切割过程的冷却润滑有关!锯机整机的运行质量:根据多年来跟踪用户现场服务,处理问题的经验,锯机横向(水平)运行导轨在使用一段时间产生磨损后,精度降低,达不到规定的质量控制标准时,产生爬行时,容易产生板材左右弯曲现象;锯机纵向(垂直)升降导轨部分磨损后,精度降低达不到规定质量控制标准时,’容易产生板材上下弯曲现象!同时,据机导轨的镶条间隙调整不当或导轨内有异物进人时,也易产生弯板现象!另外,锯机主轴运行系统差也是导致板材弯曲的一个重要因素,因此,锯机主传动轴的精度和主轴轴承间隙的合理调整也是非常重要的,否则,将会产生不规律的板材弯曲现象!耐磨涂层技术加持,刀头磨损速率大降,延长使用寿命。上海凿岩钻头怎么卖
野外施工适配性强,无修磨条件也能稳用,偏远工程好搭档。江苏取芯钻头生产厂家
木材加工:钻头通常用于加工木材材料,如板材、实木、人造板等!在木材加工中,钻头通常用于钻孔、扩孔、倒角等操作!石材加工:钻头通常用于加工石材材料,如大理石、花岗岩、石膏等!在石材加工中,钻头通常用于钻孔、扩孔、倒角等操作!陶瓷加工:钻头通常用于加工陶瓷材料,如瓷砖、陶器等!在陶瓷加工中,钻头通常用于钻孔、扩孔、倒角等操作!其他材料加工:钻头还可以用于加工其他材料,如塑料、橡胶、纸张等!优势钻头具有以下优势:高效:钻头可以快速、准确地完成钻孔、扩孔、铰孔等操作,提高了加工效率!江苏取芯钻头生产厂家