商机详情 -
浙江合金球齿钻头售价
开始钻孔前必须确保刀具已经完全安装到位,没有松动或没有夹紧的现象!使用磁座钻机钻孔时必须保证钻机磁块下无铁屑,吸附面平整,机器无摇摆或未完全吸附现象!开始钻孔直至钻孔完成的全过程应保持冷却充分,有条件的比较好采用内冷却,不充分冷却易引起刀具损坏!钻孔刚开始时应进刀缓慢平稳,切入1-2mm后可以加快进刀速度!出刀时适当减慢走刀速度,中间切削过程应保持进刀均匀!硬质合金钢板钻钻孔时合理的刀刃线速度应在每分钟30米左右,比较低不应低于每分钟20米!硬质合金是高硬度的材料,存放和领用过程中应防止刀片磕碰,使用过程中应防止冲击!入刀时若产生剧烈振动,需检查转速是否太高,还需检查机器导轨是否间隙太大,必要时进行维修和调整!钻孔过程中如遇到闷车停机现象,应首先切断电源,手工反向稍微转动刀具,使刀刃脱离切屑区域,再提起电机取下刀具,经查看无异常后可重新开始作业!缠绕在刀体上的铁屑过多时,可退刀后用勾子除去!建筑改造拆除切割,钢筋混凝土墙体切割,不损周边结构。浙江合金球齿钻头售价
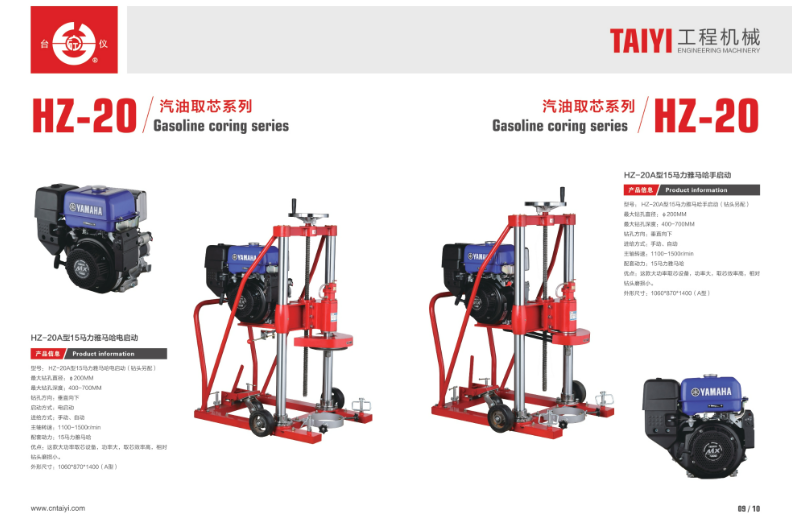
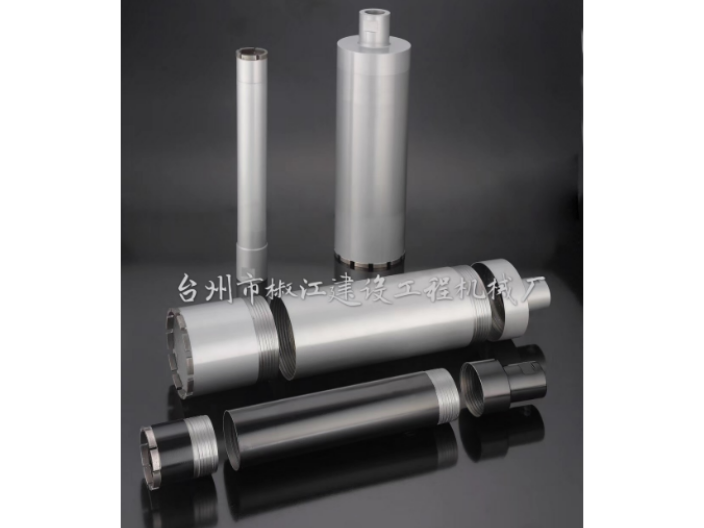
刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是恒锋”EST“独特技术的结晶3枚组合刃由若干个外刃、中刃、内刃组成!每个刀刃在切削过程中,只负担1/3左右的工作量,加上每个刀刃的内侧也均有切削刀!所以,可以使排屑非常顺畅!另外由于各刃分别负担一部分切削工作的特性,使得该孔钻极不容易产生崩刃现象,空心钻头可对50MM厚的钢板进行高精度,高速度穿孔也可打交叉重叠孔,刃部采用的三枚组合刃结构、齿距的不等分割、特殊硬质合金刀刃等是独特技术的结晶,使得该孔钻极不容易产生崩刃现象空心钻头配合专门上取芯钻头的机器,具有效率快,成本底的特点,空心钻钻头刃部采用硬质合金制造,具有三层端齿几何,切削轻快,钢板钻头使用寿命长,双削平柄接口,适用于德国FEIN等各钟进口磁力钻钻机!硬质合金钻头也适用于各类立式钻床、摇臂钻床、铣床、车床等!空心钻的分类:按材质有合金,工具钢!空心钻主要用于材质较硬的材料,而工具钢一般用于材质比较软的材料,针对这两种钻头工具钢相对便宜一些!价格:市面上市场价1佰多到2百多不等!浙江合金球齿钻头哪家好台州市椒江原厂打造,品质过硬精度高,专业施工信赖之选。
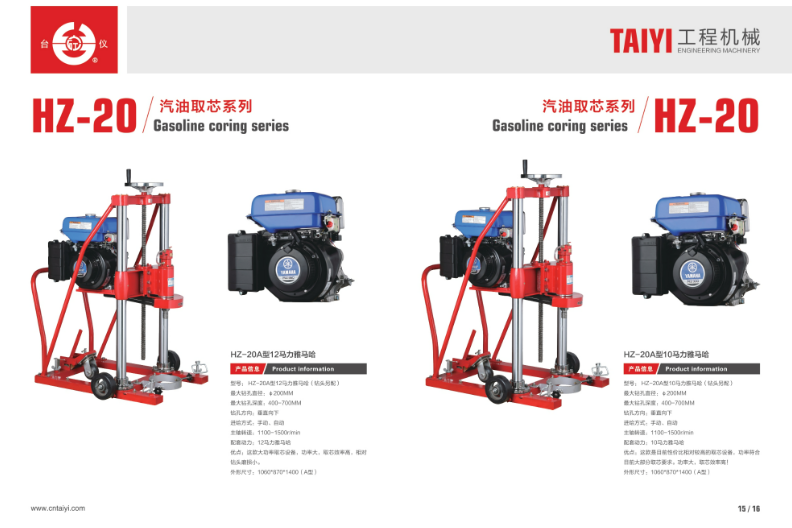
中心钻头分为两种类型,每种类型又有9种规格。中心钻是用来给物件的断面上加设中心空的设备,可以精确的预制定位,并且在定位范围内引导麻花钻头给物件打孔,误差非常的小。中心钻有二种类型,A型为单独的钻体,不带锥子钻头,B型则是带有护锥的中心钻。两者的区别在于作用上,当需要加工的中心孔直径较为10毫米以内时,一般采用A型中心钻,因为直径过小,A型的不带锥子的中心钻可操作性强,可以微调。钻头除了市面传统的麻花钻以外,还有专门用于磁座钻的取芯钻头(又叫空心钻头),这种钻头采用铣刀的原理,具有效率高,精度好的效果。
三尖七刃锐当先、月牙弧槽分两边,侧外刃再开槽,横刃磨低、窄又尖!群钻优于其它钻头的原因:标准麻花钻60%的轴向阻力来自横刃,因横刃前角达-60°左右!“群钻”把麻花钻横刃磨去80%~90%,并形成两条内刃,内刃前角由-60°加大为0°~-10°,从而使轴向阻力减少50%左右,进给感觉特别轻快!群钻再外直刃上刃磨出月牙槽,从而使分屑更细,排屑更流畅!钻孔时产生的环行筋,有利于钻头定心,保证钻孔“光”和“圆”!其钻矩降低30%左右,所以它可以用较大的进给量钻孔!外刃锋角135°,内刃锋角120°,钻尖高0.06d,使它同时具备优良的钻薄板性能!由于切削阻力小,定心准、稳,所以特别适合在手电钻上使用!水钻冷却防尘双保障,既护钻头又降污染,连续作业不烧刃。
前角对切削力的影响:前角的变化会影响切屑材料的变形程度,从而使切削力发生变化!切屑变形越大,切削力越大;切屑变形越小,切削力越小!当前角在0°~15°范围内变化时,切削力修正系数的变化范围为1.18~1!前角对钻头耐用度的影响:增大钻头前角时,会使刀尖强度和散热体积减小,同时会影响刀尖受力情况!当前角为正值时,刀尖受拉应力;当前角为负值时,刀尖受压应力!如选用的前角过大,虽可增加钻头锋利度,减小切削力,但刀尖所受拉应力较大,刀尖强度降低,容易折断!在切削试验中许多钻头均因前角过大而损坏!但是,由于被加工材料硬度和强度较高,加之便携式钻机的主轴及整机刚性较低,如选用的前角过小,钻孔时切削力的增大会使主轴产生振动,加工表面出现明显振纹,钻头耐用度也会降低!适配挖掘机改装锯石机,横向切割达 48 厘米,高空作业不用搭架。浙江合金球齿钻头哪家好
湿式切割技术加持,冷却水润滑降温,无粉尘更环保护健康。浙江合金球齿钻头售价
钻尖磨损原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.机床刚性不够!3.钻头材质不够强!4.钻头跳跃太多!5.夹紧刚性不足,钻头滑动!措施:1.降低切割速度!2.增加饲料3.调整冷却方向(内冷)4.添加倒角5.检查调整同轴度钻头!6.检查后角是否合理!3.2韧带断裂原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.@>机床刚性不够!3.钻头材质不够强!4.钻头太大了!5.夹紧刚性不足钨钢钻头高速钢钻头,钻头滑动!措施:1.选择更大的后锥钻头!2.检查主轴钻头跳动范围(<0.02mm)3.使用预定心钻顶孔!4.使用较硬的钻头,带有颈套或热缩套件的液压夹头!浙江合金球齿钻头售价