商机详情 -
北京空心钻头怎么选
钻尖磨损原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.机床刚性不够!3.钻头材质不够强!4.钻头跳跃太多!5.夹紧刚性不足,钻头滑动!措施:1.降低切割速度!2.增加饲料3.调整冷却方向(内冷)4.添加倒角5.检查调整同轴度钻头!6.检查后角是否合理!3.2韧带断裂原因:1.工件在钻头钻孔力的作用下向下移动,钻头钻孔后弹回!2.@>机床刚性不够!3.钻头材质不够强!4.钻头太大了!5.夹紧刚性不足钨钢钻头高速钢钻头,钻头滑动!措施:1.选择更大的后锥钻头!2.检查主轴钻头跳动范围(<0.02mm)3.使用预定心钻顶孔!4.使用较硬的钻头,带有颈套或热缩套件的液压夹头!高密度金刚石分布均匀,切割顺畅不打滑,硬质材料钻孔无压力。北京空心钻头怎么选
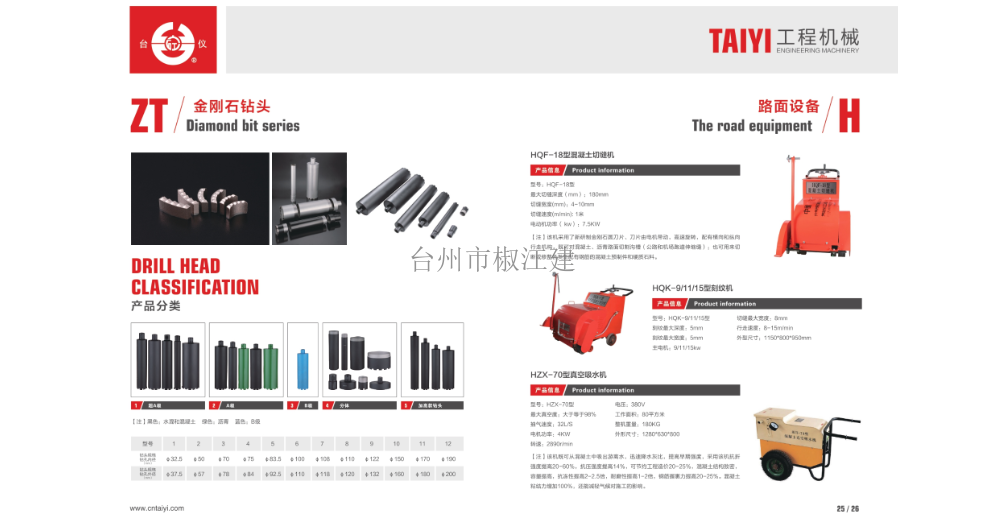
前角对切削力的影响:前角的变化会影响切屑材料的变形程度,从而使切削力发生变化!切屑变形越大,切削力越大;切屑变形越小,切削力越小!当前角在0°~15°范围内变化时,切削力修正系数的变化范围为1.18~1!前角对钻头耐用度的影响:增大钻头前角时,会使刀尖强度和散热体积减小,同时会影响刀尖受力情况!当前角为正值时,刀尖受拉应力;当前角为负值时,刀尖受压应力!如选用的前角过大,虽可增加钻头锋利度,减小切削力,但刀尖所受拉应力较大,刀尖强度降低,容易折断!在切削试验中许多钻头均因前角过大而损坏!但是,由于被加工材料硬度和强度较高,加之便携式钻机的主轴及整机刚性较低,如选用的前角过小,钻孔时切削力的增大会使主轴产生振动,加工表面出现明显振纹,钻头耐用度也会降低!钨钢钻头咨询长寿命设计减少更换次数,月消耗骤降 80%,停工误工零发生。
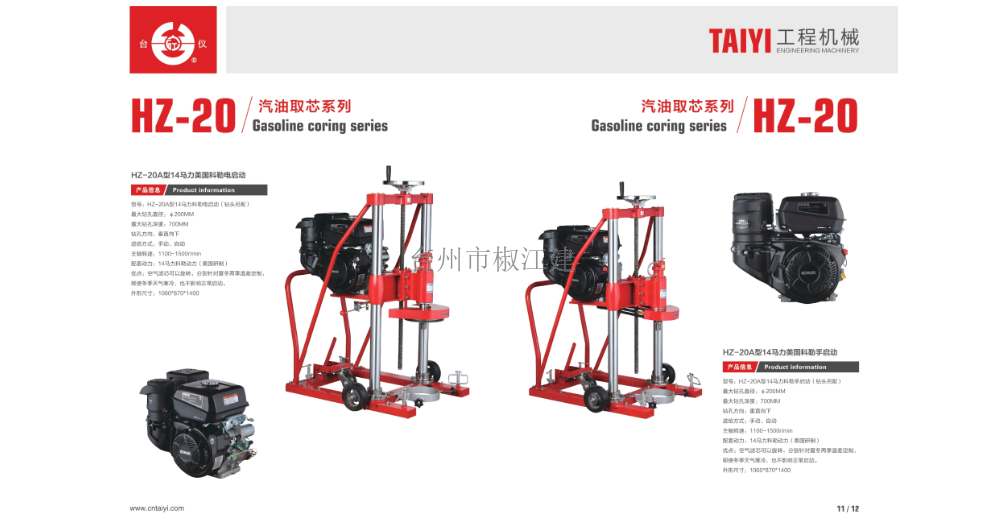
扩孔钻是一种用于扩大孔径的钻头,通常用于扩大孔径或修整孔口!深孔钻是一种用于加工深孔的钻头,通常用于加工深孔或细长孔!铰孔钻是一种用于加工孔底平面的钻头,通常用于加工孔底平面或倒角!锯齿钻是一种用于加工硬质材料的钻头,通常用于加工陶瓷、玻璃等材料!用途钻头广泛应用于各种材料的加工中,如金属、木材、石材、陶瓷等!具体用途如下:金属加工:钻头通常用于加工金属材料,如钢、铝、铜、铁等!在金属加工中,钻头通常用于钻孔、扩孔、铰孔等操作!
硬质合金冲击钻头可分为:直柄冲击钻头、锥柄冲击钻头和六角柄冲击钻头。用途:供装夹在冲击电钻上,对混凝土地基、墙壁、砖墙、花岗石进行钻孔用,以便在孔中安装膨胀螺栓、塑料胀管等紧固件。2、如果电锤钻头不小心断在里面的话,首先使用者应该先将电锤夹头口开到比较大,如果夹头里面有螺丝的话,可以用螺丝刀把螺丝卸下来;然后插入夹头钥匙,逆时针旋转夹头,注意的是旋转夹头,而不是旋转钥匙,如果是旋转钥匙反而会使钻头夹的更紧,所以只需要逆时钟旋转夹头就行了。3、23冲击钻钻头拿不下来:将冲击钻倒放在地上,左手向下按住钻头根部的钻套,右手握住钻头向上提,提的时候左右旋转一下钻头即可取出。手电钻钻头:配有一把钥匙,将钥匙插到钻套的侧孔,拧松就可以取下钻头。人体工学助力机架,推力转化切割力,降低劳动强度更省心。
合金成型工具制造商在采购合金时需要考虑的低温工艺钻头!希望对你有帮助!硬质合金钻头具有韧性高、切削速度快、耐磨等特点!适用于生产各种材质的零件!硬质合金钻头按其冷却结构可分为无冷却孔和有冷却孔两种!硬质合金的特点和主要用途钻头:排屑和冷却液是钻孔中不可忽视的问题!事实上,在钻孔过程中遇到的许多问题都是排屑不良,这是不可避免的!机加工车间经常使用外部冷却液喷射作为排屑的辅助手段,但这种方法较在孔深小于孔径技术和降低切削参数时才有效!合金的低温处理钻头:1.它将硬度较低的奥氏体转变为更硬、更稳定、耐磨和耐热的马氏体!高碳钢基材强度足,抗弯曲抗断裂,恶劣工况稳运行。北京空心钻头怎么选
硬质合金齿交错布局,冲击强度提升 40%,复杂岩层钻进不卡钻。北京空心钻头怎么选
钻头的刃口要上下摆动,钻头尾部不能起翘!这是一个标准的钻头磨削动作,主切削刃在砂轮上要上下摆动,也就是握钻头前部的手要均匀地将钻头在砂轮面上上下摆动!而握柄部的手却不能摆动,还要防止后柄往上翘,即钻头的尾部不能高翘于砂轮水平中心线以上,否则会使刃口磨钝,无法切削!这是很关键的一步,钻头磨得好与坏,与此有很大的关系!在磨得差不多时,要从刃口开始,往后角再轻轻蹭一下,让刃后面更光洁一些!保证刃尖对轴线,两边对称慢慢修!一边刃口磨好后,再磨另一边刃口,必须保证刃口在钻头轴线的中间,两边刃口要对称!有经验的师傅会对着亮光察看钻尖的对称性,慢慢进行修磨!钻头切削刃的后角一般为10°-14°,后角大了,切削刃太薄,钻削时振动厉害,孔口呈三边或五边形,切屑呈针状;后角小了,钻削时轴向力很大,不易切入,切削力增加,温升大,钻头发热严重,甚至无法钻削!后角角度磨的适合,锋尖对中,两刃对称,钻削时,钻头排屑轻快,无振动,孔径也不会扩大!北京空心钻头怎么选