商机详情 -
防腐衬四氟管件生产厂家
有机溶剂对PTFE衬里的腐蚀机制与无机酸碱不同——有机溶剂通常不会发生化学反应侵蚀PTFE的碳-氟键,但可以通过物理渗透作用进入PTFE的非晶区,导致衬里层的溶胀(体积膨胀)。PTFE的结晶度通常在50%-70%之间,剩余的非晶区为有机溶剂分子提供了渗透通道。溶胀效应会导致两个问题:一是衬里层体积膨胀后与金属基体之间产生内应力,严重时可能导致衬里脱粘鼓包;二是衬里层在有机溶剂溶胀和溶剂挥发收缩的反复交替过程中,容易出现疲劳裂纹。常见的有机溶剂如苯、甲苯、二甲苯、、(MEK)、二氯甲烷、三氯甲烷(氯仿)、四氯化碳、甲醇、乙醇、异丙醇、乙酸乙酯、N,N-二甲基甲酰胺(DMF)、二甲基亚砜(DMSO)等,在常温下对PTFE的溶胀率一般在0.5%-3%之间,属于可接受范围;但在高温(>150℃)条件下,溶胀率会明显增大,一些强溶剂(如全氟溶剂、某些卤代烃)的溶胀率可能达到5%-10%,此时应谨慎评估衬里的长期可靠性。在混合介质环境中(如酸性有机溶剂、碱性有机溶剂、含水有机溶剂混合物),腐蚀机制更为复杂——酸或碱的存在可能加速有机溶剂的渗透速度,有机溶剂的渗透又可能携带酸或碱到达金属基体表面,形成协同腐蚀效应。淄博松尚复合材料有限公司与广大客户携手并进,共创辉煌。防腐衬四氟管件生产厂家
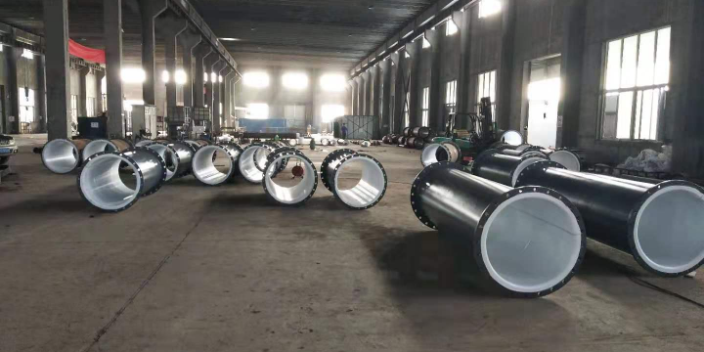
表面处理是防腐衬四氟施工工艺的一道也是较为关键的工序,衬里层与金属基体的结合质量80%取决于表面处理的效果。喷砂除锈是防腐衬四氟工程中标准化的表面处理方法,其工艺原理是利用压缩空气将磨料(石英砂、钢砂、钢丸、铜矿渣等)高速喷射到金属表面,通过冲击和摩擦作用去除表面的氧化皮、铁锈、油污、旧涂层等污染物,同时使金属表面获得一定的粗糙度,为胶粘剂的机械锚固提供微观凹凸结构。喷砂除锈的质量等级按照ISO8501-1(等效于GB/T8923.1)标准划分:Sa1级(轻度喷射清理)——只去除疏松的氧化皮和铁锈,不适用于防腐衬四氟的表面处理;Sa2级(彻底喷射清理)——去除几乎所有氧化皮、铁锈和涂层耐高温衬四氟贮罐生产厂家松尚诚信、尽责、坚韧。
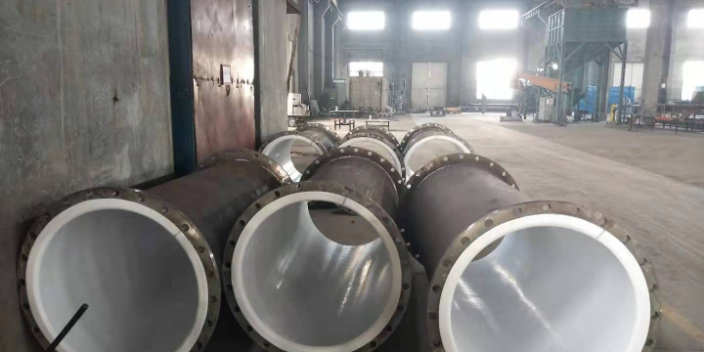
现场板衬是防腐衬四氟现场施工中常用的工艺方法,适用于大型储罐、反应釜、塔器等设备的内衬翻新和新建设备的现场衬里。现场板衬施工的完整工艺流程与工厂板衬基本一致,但由于现场条件的限制,在以下几个方面有特殊的施工要求和变通方案。一,基体处理——现场设备的喷砂除锈通常采用移动式喷砂机配合空压机进行,喷砂产生的粉尘是现场较大的环境问题,必须采用全封闭式围挡+负压吸尘+高效过滤器(HEPA)的粉尘控制方案,防止石英砂粉尘(含游离二氧化硅,可致矽肺病)扩散到周围环境。对于设备壳体存在腐蚀穿孔或严重减薄的部位,必须在喷砂前完成补焊修复,补焊区域的焊缝必须打磨平整并与母材平齐过渡,避免形成新的应力集中点割伤衬里。第二,PTFE板材的预裁切与预拼装——由于现场施工空间的限制,无法像工厂一样在整个工作台上铺开大面积PTFE板材进行裁切,需要先在设备外部按照壳体展开图进行精确放样和裁切,然后将裁切好的PTFE板材编号标记,再依次进入设备内部进行预拼装(干式试装,不涂胶),确认各板块的尺寸、拼接位置和坡口角度无误后,方可进行正式的涂胶贴合。
水压试验和真空试验是防腐衬四氟设备出厂前和定期检验中,验证设备外壳结构强度和衬里系统整体密封性的两项关键压力试验。水压试验(也称液压试验)的主要目的是验证金属设备外壳的承压强度(包括筒体、封头、法兰、接管等所有受压元件)以及衬里层在液压环境下的完整性。按照GB150《压力容器》和GB/T25151《氟塑料衬里压力容器技术条件》的要求,水压试验压力通常取设计压力的1.25-1.5倍(一般取1.25倍),试验介质为洁净水(水温不低于5℃,碳钢壳体水温不低于15℃以防止低温脆断),试验时应缓慢升压(升压速率≤0.1MPa/min),达到试验压力后保压不少于30分钟淄博松尚复合材料有限公司始终秉承“品质、锐意进取”的经营理念。
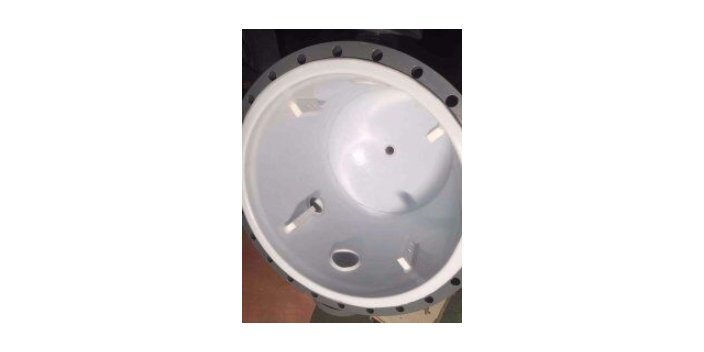
带有搅拌装置和传热夹套的反应釜是防腐衬四氟工程中复杂的设备类型,其衬里结构设计需要在保证防腐性能的同时,兼顾搅拌功能、传热效率和操作安全。搅拌装置与衬里的界面设计是重要难点——搅拌轴穿过釜盖(或釜底)的轴封位置,既是转动密封的关键部位,也是腐蚀介质容易侵入的薄弱点。轴封区域的防腐结构设计通常采用两种方案:方案一,搅拌轴不与介质接触——在搅拌轴外部套装PTFE或PFA包覆的保护套管,使搅拌轴与腐蚀介质完全隔离,只搅拌桨叶浸泡在介质中,桨叶表面同样进行PTFE包覆处理;方案二,采用磁力传动搅拌——釜内和釜外用磁力联轴器传递扭矩,搅拌轴无需穿过釜体,彻底消除了轴封泄漏风险,该方案尤其适用于剧毒、强腐蚀、高价值介质的反应工况。搅拌桨叶的衬四氟处理同样有多种工艺选择:对于推进式桨叶(三叶、四叶结构)和涡轮式桨叶,可采用PTFE板包覆+PFA焊条焊接工艺,桨叶边缘和端部需适当加厚衬里以抵抗冲刷磨损;淄博松尚复合材料有限公司以客户永远满意为标准的一贯方针。防腐衬四氟管件生产厂家
淄博松尚复合材料有限公司以高质量的产品,满足广大新老用户的需求。防腐衬四氟管件生产厂家
防腐衬四氟设备完成局部修复后,不能简单认为设备已经恢复到全新状态即可直接投入生产,而必须进行系统性的再投用评估,确保修复后的设备在运行安全和工艺可靠性方面均满足要求。再投用评估的流程通常包括以下几个步骤:一,修复质量验收——按照相关标准(如HG/T4093《氟塑料衬里设备》中的验收条款)对新修复区域进行检测,检测项目包括电火花针眼检测(100%检测,确保修复区域无介质渗透通道)、附着力测试(在修复区域的边缘和非关键位置进行百格测试或拉拔测试,附着力应不低于原始衬里层附着力的80%)、焊缝强度测试(如果是焊接修复,在模拟样品上测试焊缝的剥离强度)。第二,修复区域与原始衬里的界面评估——新旧衬里交界的搭接焊缝是修复后脆弱的环节,应采用着色渗透检测法检查搭接焊缝是否存在肉眼不可见的微观裂纹(毛细裂纹)。第三,设备整体压力试验——对修复后的设备进行水压试验或气压试验(试验压力为设计压力的1.25-1.5倍),验证设备壳体和衬里修复区域的承压完整性。防腐衬四氟管件生产厂家