商机详情 -
广州锰钢真空淬火技术
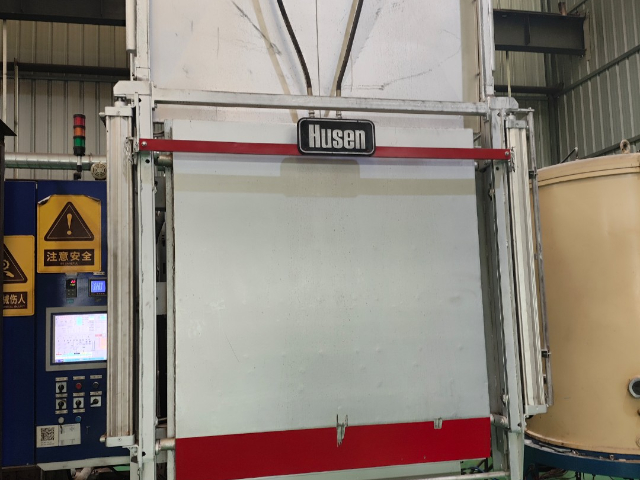
现代真空淬火炉采用模块化设计,关键部件包括真空腔体、加热系统、冷却装置及控制系统。真空腔体通常由双层水冷不锈钢制成,内壁敷设高密度石墨毡或金属隔热屏,既保证高温下的结构稳定性,又减少热量散失。加热系统多采用石墨或钼镧合金电阻带,通过辐射传热实现均匀升温,部分高级设备配备对流加热模块,在低温段通过循环气体加速温度均匀化。冷却装置是气淬工艺的关键,其设计涵盖高压风机、导风板及喷嘴阵列,例如法国ECM公司的分级气淬系统可通过变频驱动技术调节气体压力(0-2MPa),配合360°环形或上下贯穿式气流设计,实现冷却速度的准确控制。控制系统则集成温度、压力、真空度等多参数监测,结合工艺数据库实现自动化操作,例如北京华翔电炉的立式高压气淬炉配备触摸屏界面,可实时显示设备状态并调用预设工艺曲线,确保批次间的一致性。真空淬火适配模具钢材的热处理加工提升耐用度。广州锰钢真空淬火技术
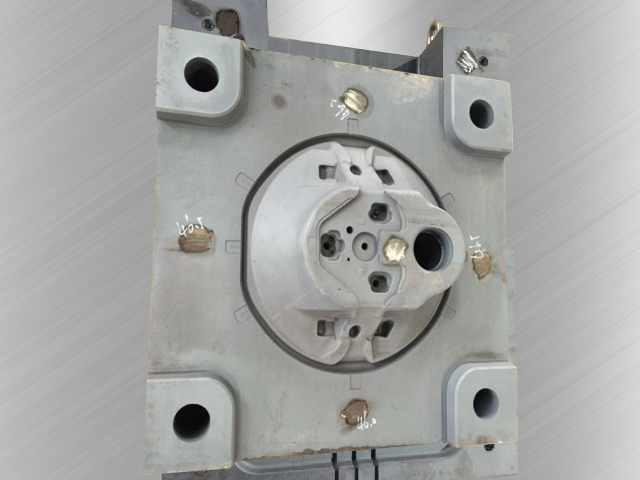
模具制造对材料硬度、耐磨性及尺寸稳定性要求,真空淬火成为提升模具性能的关键工艺。在冷作模具钢(如Cr12MoV)淬火中,真空环境可抑制碳化物偏析,促进细小马氏体组织形成,使模具硬度提升至58-62HRC,同时保持较高的抗崩刃能力。在热作模具钢(如H13)淬火中,真空淬火可避免表面氧化,减少模具与熔融金属的粘附,延长使用寿命。此外,真空淬火后的模具无需酸洗除锈,可直接进行抛光处理,缩短了生产周期。对于精密塑料模具,真空淬火可确保模具型腔尺寸精度达到±0.005mm,满足光学级塑料制品的成型要求。内江锰钢真空淬火优势真空淬火服务承诺 48 小时内完成交货保障效率。
在航空航天领域,真空淬火工艺有着重要的应用,该领域的零部件多需在高温、高压、高负荷环境下长期工作,对材料的综合性能有着严苛要求,真空淬火可通过科学控制加热温度、保温时间和冷却速度,使零部件获得均匀的组织和稳定的性能,有效提升零部件的使用寿命和运行安全性。除航空航天领域外,真空淬火还常用于精密模具、刀具等产品的加工处理,既能满足产品的硬度要求,又能兼顾尺寸精度,减少后续加工工序。成都万可欣科技有限公司深耕热处理领域多年,拥有众多的航天航空等军民客户,熟悉各类零部件的真空淬火工艺要点,依托完善的设备和专业的技术,可为客户提供定制化处理服务。
表面工程技术(如渗氮、渗碳、涂层)与真空淬火的复合强化是提升材料综合性能的重要途径,其关键是通过表面改性形成梯度结构,实现“表面高硬度+心部高韧性”的协同效应。在真空渗氮+淬火工艺中,工件首先在真空炉中加热至渗氮温度(500-550℃),通入氨气或氮氢混合气,通过离子轰击或化学反应在表面形成氮化物层(如ε相),随后快速冷却以固定渗层组织,之后获得表面硬度>1000HV、心部硬度40-50HRC的复合结构,明显提升耐磨性与抗咬合性能。真空渗碳+淬火工艺则通过控制碳势与淬火速率,在表面形成高碳马氏体层(硬度>60HRC),心部保持低碳马氏体或贝氏体组织(硬度35-45HRC),适用于齿轮、轴承等高负荷零件。此外,物理的气相沉积(PVD)或化学气相沉积(CVD)涂层与真空淬火的结合可进一步增强表面性能,例如在真空淬火后的模具表面沉积TiN或CrN涂层,可将耐磨性提升3-5倍,延长模具寿命。未来,随着纳米技术与复合材料科学的发展,真空淬火与表面工程技术的复合强化将向更精细、更多功能化方向发展,例如开发梯度涂层、自润滑涂层等,满足极端工况下的性能需求。真空淬火可用于石油机械金属零部件的强化处理。
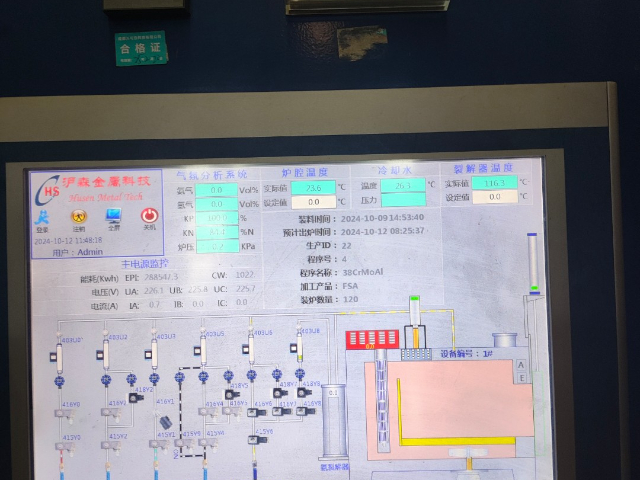
真空淬火炉的关键结构包括真空系统、加热系统、冷却系统及控制系统。真空系统由机械泵、罗茨泵和分子泵组成,可实现从大气压至10⁻⁵Pa的高真空环境,有效排除炉内残留气体。加热系统采用电阻加热或感应加热方式,电阻丝通常选用镍铬合金或铁铬铝材料,具有耐高温、抗氧化特性;感应加热则通过电磁感应直接加热工件,升温速度快且热效率高。冷却系统需根据工艺需求配置气淬或液淬装置,气淬炉需配备高压风机和导流板以优化气体流动路径,液淬炉则需设计双层淬火槽以防止油温过高导致冷却能力下降。控制系统采用PLC或工业计算机,可实时监测炉内温度、真空度及冷却参数,确保工艺稳定性。真空淬火适配 42crmo 等多种材质的热处理加工。杭州零件真空淬火质量效果
真空淬火适配铁路机械金属配件的热处理加工。广州锰钢真空淬火技术
真空淬火工艺参数包括加热温度、保温时间、真空度、冷却速率等,需根据材料成分和性能需求准确调控。加热温度需高于材料的奥氏体化温度,但需避免过热导致晶粒粗化。保温时间需确保材料内部温度均匀,一般按工件有效厚度计算(1-2分钟/毫米)。真空度需控制在10⁻³-10⁻⁵Pa范围内,以彻底排除炉内气体。冷却速率需根据材料淬透性调整,高速钢可采用高压气淬(压力≥0.6MPa),而低碳合金钢则需采用油淬以确保硬度。此外,淬火转移时间(工件从加热区转移至冷却区的时间)需控制在15秒以内,以减少热损失导致的性能波动。广州锰钢真空淬火技术