商机详情 -
深圳零件真空淬火硬度
真空淬火常与表面改性技术(如渗碳、渗氮、离子注入)结合使用,形成复合强化层,明显提升材料综合性能。例如,在真空渗碳工艺中,材料在真空环境下加热至900-950℃,通入丙烷等碳氢化合物气体,通过分解产生活性碳原子渗入表面,形成0.5-1.2mm的渗碳层,淬火后表面硬度可达58-62HRC,心部保持韧性。真空渗氮工艺则通过辉光放电产生氮离子轰击工件表面,形成厚度0.1-0.3mm的氮化层,硬度提升至1000-1200HV,明显提升耐磨性和抗咬合性能。复合工艺的应用使材料在保持强度高的同时,具备优异的表面性能,延长了使用寿命。真空淬火为航空航天精密构件提供专业处理。深圳零件真空淬火硬度
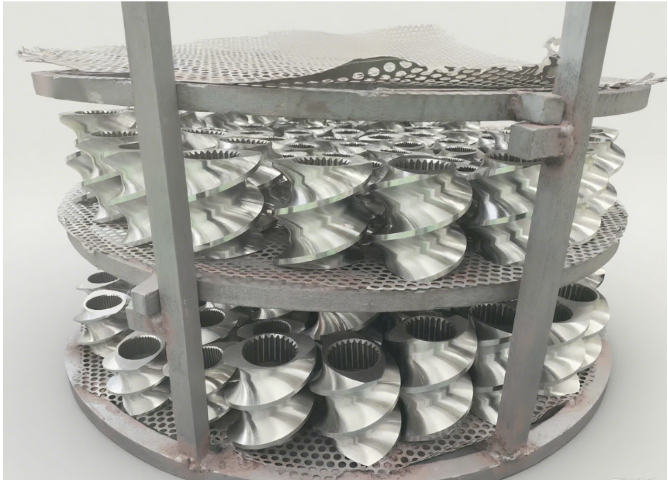
变形控制是真空淬火的关键挑战之一,其根源在于热应力与组织应力的叠加。工艺设计需从加热、冷却及装炉方式三方面综合优化:加热阶段采用分段升温(如500℃、800℃、淬火温度三段保温),可减少因热膨胀系数差异导致的内应力;冷却阶段通过分级气淬技术,在Ms点附近降低气体压力,延长等温时间,使表面与心部同步转变,例如法国ECM公司通过QuenchAL软件模拟,将齿轮齿向畸变从13μm降至4μm。装炉方式则需根据工件形状调整,例如细长杆件采用垂直悬挂或套筒固定,避免因自重导致弯曲;薄壁圆盘类工件采用间隔排列的,确保气流均匀穿透,减少边缘效应。此外,炉体结构设计亦影响变形,如立式高压气淬炉通过工件旋转加热,使温度均匀性优于卧式炉,进一步降低畸变风险。南充钛合金真空淬火适用范围真空淬火服务遵循质量优先原则严控加工品质。
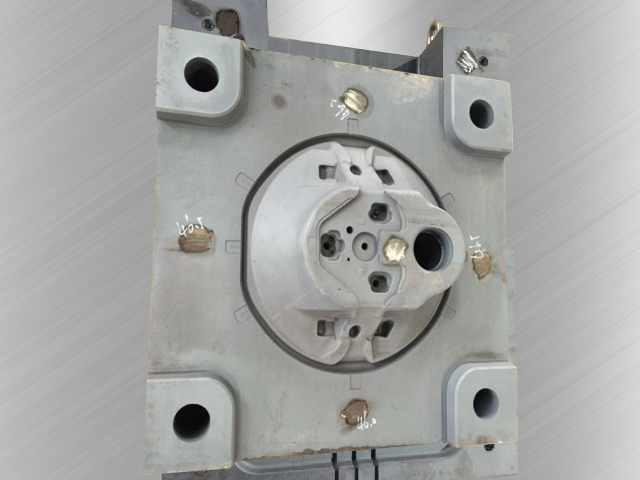
轴承作为机械旋转部件的关键零件,其耐磨性与使用寿命直接影响机械设备的运行效率与可靠性,成都万可瑞特的真空淬火服务为轴承加工提供了质量的热处理支持。轴承常用的轴承钢(如GCr15)经过真空淬火处理后,表面硬度大幅提升,可达HRC60-65,耐磨性与接触疲劳强度***增强,能够有效减少轴承滚动体与滚道之间的摩擦损耗,延长轴承使用寿命。公司采用真空气淬炉对轴承进行真空淬火处理,真空环境避免了轴承表面氧化脱碳,保持了滚道与滚动体的表面光洁度与精度,确保轴承旋转的灵活性;通过精细控制加热温度与冷却速度,让轴承内部组织转变为均匀细小的马氏体组织,提升其硬度与耐磨性的同时,保证了一定的韧性。淬火后进行低温回火处理,消除轴承内部的残余应力,提升尺寸稳定性与韧性,避免轴承在使用过程中出现变形、开裂。经过真空淬火处理的轴承,性能优于传统淬火工艺,已广泛应用于汽车、电机、机床、航空航天等领域,成为轴承制造企业的推荐热处理方案。
航空航天领域对材料性能要求极为严苛,真空淬火凭借其独特的工艺优势成为关键制造技术。在航空发动机涡轮叶片制造中,真空淬火可确保镍基高温合金在1150℃高温下保持组织稳定性,避免晶界脆化,同时通过气淬实现均匀冷却,防止叶片因热应力集中而开裂。在航天器结构件加工中,真空淬火可消除钛合金焊接接头的残余应力,提升疲劳寿命,确保在极端温度交替环境下仍能保持结构完整性。此外,真空淬火还可用于制造高精度光学元件,通过控制冷却速率消除材料内部应力,避免光学表面变形,提升成像质量。真空淬火适配模具钢材的热处理加工提升耐用度。
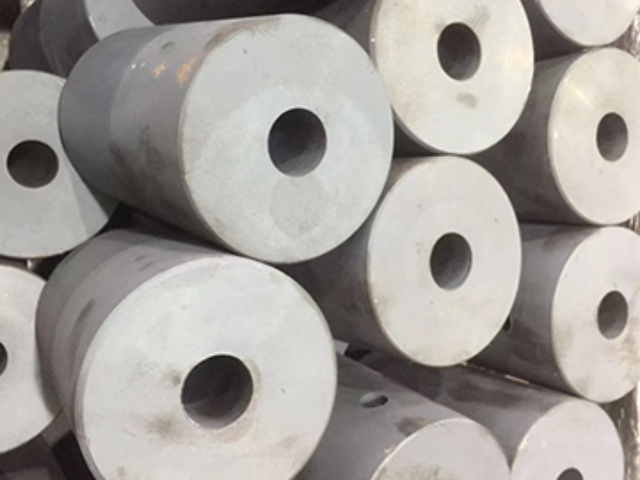
真空淬火按冷却方式可分为气淬和液淬两大类。气淬通过向真空炉内充入高压惰性气体(压力范围0.1-4MPa)实现强制对流冷却,适用于薄壁零件或形状复杂工件,如航空发动机叶片、精密模具等。其冷却速度可通过调节气体压力、流量及炉内风速准确控制,避免因热应力集中导致开裂。液淬则采用真空淬火油或水基介质,利用液体的高导热性实现快速冷却,但需配套油雾回收系统以防止环境污染。值得注意的是,液淬工艺对真空炉的密封性要求更高,需确保冷却过程中无空气渗入,否则会引发工件表面氧化。近年来,复合冷却技术(如气-液双介质淬火)逐渐兴起,通过分阶段控制冷却速率,兼顾了表面硬度与心部韧性。真空淬火服务助力机械制造行业产品升级。上海锰钢真空淬火排行榜
真空淬火服务承诺 48 小时内完成交货保障效率。深圳零件真空淬火硬度
真空淬火工艺参数包括加热温度、保温时间、真空度、冷却速率等,需根据材料成分和性能需求准确调控。加热温度需高于材料的奥氏体化温度,但需避免过热导致晶粒粗化。保温时间需确保材料内部温度均匀,一般按工件有效厚度计算(1-2分钟/毫米)。真空度需控制在10⁻³-10⁻⁵Pa范围内,以彻底排除炉内气体。冷却速率需根据材料淬透性调整,高速钢可采用高压气淬(压力≥0.6MPa),而低碳合金钢则需采用油淬以确保硬度。此外,淬火转移时间(工件从加热区转移至冷却区的时间)需控制在15秒以内,以减少热损失导致的性能波动。深圳零件真空淬火硬度