商机详情 -
内江真空淬火氮化处理费用
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。氮化处理全流程检测,确保加工质量达标。内江真空淬火氮化处理费用
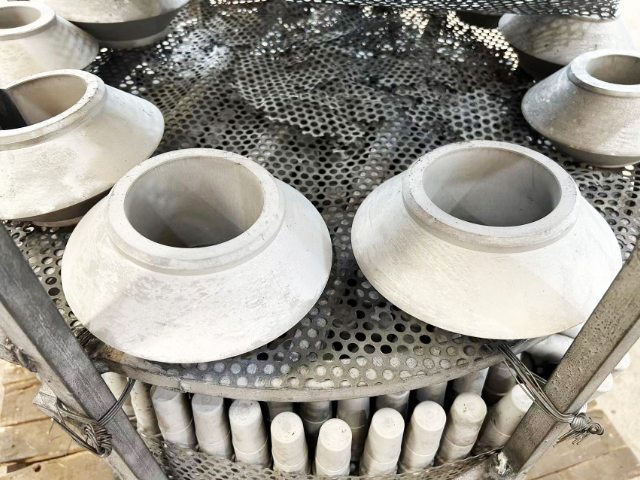
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。成都金属氮化处理步骤氮化处理采用环保工艺,生产过程绿色合规。
在机床设备当中,主轴、镗杆这类高精度零件,长期高速旋转,既要保持较高尺寸精度,工作面又需要抵抗摩擦磨损,氮化处理低温微变形的优势,十分适配这类精密机床零部件的加工需求。成都万可瑞特金属科技有限公司承接机床精密构件氮化处理业务,这类零件对变形管控极其严苛,前期严格核查工件是否充分去除残余应力,必要时安排专门去应力工序。氮化处理采用离子氮化工艺,温度管控,采用阶梯升温、缓慢降温的工艺曲线,抑制热应力带来形变。装炉采用悬挂工装,规避工件自重造成弯曲。氮化处理完成,复核工件关键尺寸跳动,同时检测工作面硬度渗层,确认氮化处理之,精度依旧满足机床装配要求。企业可以为机床制造企业提供试样以及批量氮化处理加工,保障精密机床零件,既获得表层耐磨强化,又守住零件高精度指标。
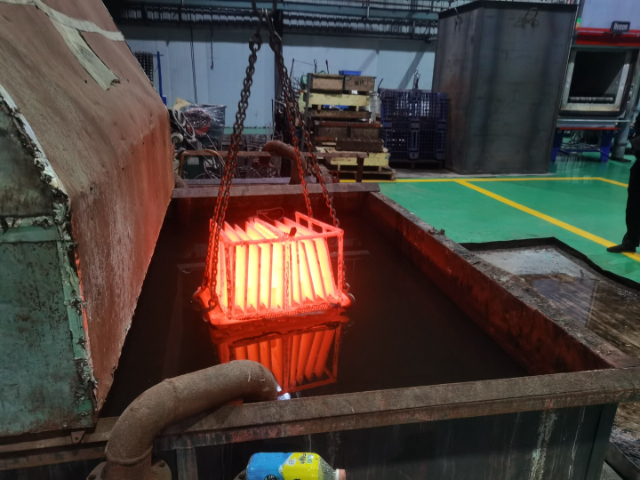
细长轴类零部件应用在机床、液压设备当中,细长轴本身刚性差,普通淬火热处理极易发生弯曲,期校正难度,氮化处理低温工艺优势,很适配细长轴的表面强化需求。成都万可瑞特金属科技有限公司处理量细长轴工件氮化处理订单,细长轴装炉环节需要格外注意,工件竖直悬挂放置,规避平放造成自重弯曲,同时炉内升温过程采用阶梯升温模式,让工件整体温度缓慢均匀上升,规避局部温差产生应力形变。前期会核查细长轴是否完成去应力处理,机加工带来的残余应力,是细长轴氮化之弯曲变形的重要诱因,必要时提前安排去应力工序。氮化处理参数严格依据轴件材质、使用工况、图纸渗层要求来设定,不会照搬通用参数。加工结束之,会检测轴件的弯曲变形量,同时抽检表面硬度以及渗层深度,保障氮化处理效果。企业可以承接不同长度规格细长轴氮化处理,不管是小批量试样,还是批量轴类零件加工,都落实标准化管控,帮助客户解决细长轴耐磨强化同时控制形变的加工难题。氮化处理适配矿山破碎设备耐磨件加工。
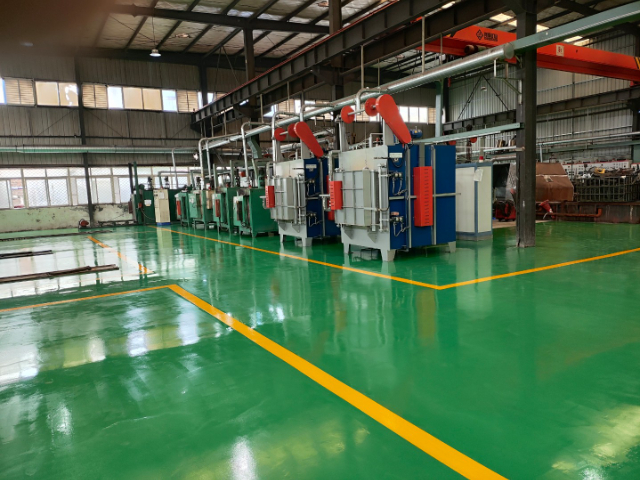
氮化处理作为成熟的金属化学热处理工艺,是在密闭炉体环境中将活性氮原子渗透至钢铁工件表层,生成致密氮化物强化层,在不改变工件心部原有韧性的前提下,提升零部件综合使用性能。成都万可瑞特金属科技有限公司深耕氮化处理加工服务,配备多类型氮化加工设备,针对各类钢材工件开展定制化氮化加工业务。加工前期会完成工件的清洗、除油、去氧化层等预处理工序,工件表面洁净度直接影响氮原子渗透均匀程度,预处理不到位极易出现渗层厚薄不一、局部硬度不达标的情况。依托成熟的生产管控模式,技术人员会结合工件材质、实际工况、图纸技术指标,科学设定氮化温度、保温时长、气氛配比等关键参数,加工全程实时监测炉内状态。经过氮化处理的工件表层硬度得到提升,耐磨性能增强,同时工件变形幅度小,适合精密轴件、阀类零件、小型模具等产品。企业建立完整检测流程,氮化完成借助硬度检测、金相观测等手段核验渗层深度、表面硬度,保障交付工件各项指标匹配客户生产需求,助力机械制造零部件实现更长的服役周期。氮化表面强化工艺成本可控、性价比突出,是工业常用的经济型处理方案。成都离子氮化处理标准
氮化处理技术持续迭代,适配行业发展需求。内江真空淬火氮化处理费用
在机械装备运行过程中,零部件磨损、疲劳开裂是十分常见的失效形式,氮化处理通过改变工件表层微观组织结构,从材料层面改善零部件的短板性能,降低设备期维护更换成本。成都万可瑞特金属科技有限公司开展氮化处理加工,可适配合金钢、碳钢、模具钢、不锈钢等多种常用工业材料,不同材质工件氮化响应效果存在明显区别,合金钢含有铬、钼等合金元素,可以和氮结合形成稳定氮化物,氮化之性能提升效果更加突出;普通碳钢同样可以做氮化处理,更多用于提升基础耐磨和防锈能力。工件进入炉体加工之前,会对来料状态进行核查,查看工件前期机加工余量、是否存在应力残留,针对部分工件会增加去应力工序,减少加工形变隐患。生产车间自动化氮化设备可以实现批量工件同步处理,也支持小批量试样、单件异形件的氮化处理需求。加工结束不盲目直接交付,严格按照工艺要求完成检测,确认表面硬度、渗层深度、变形量全部符合客户技术要求,再完成出货,依托氮化处理工艺帮助各类零部件适配工程机械、液压配件、通用机械等不同行业的生产应用场景。内江真空淬火氮化处理费用