商机详情 -
杭州钛合金氮化处理在线询价
氮化处理的扩散层,是连接表层化合物层和工件基体的过渡区域,扩散层的质量,直接决定氮化层结合牢固程度,如果扩散层发育不足,表层氮化化合物层就容易在外力作用下发生剥落,失去强化作用。成都万可瑞特金属科技有限公司在氮化处理生产中,不只关注表层硬度,同时重视扩散层生长状态,合理调控温度与保温时长,让氮原子充分向基体内部扩散,得到梯度过渡的扩散层。金相检测环节,观察完整氮化层组织,同时查看化合物层和扩散层配比,确认组织状态合理。针对冲击载荷较工件,会适当调控,降低过厚化合物层,强化扩散层支撑作用。很多客户只看表面硬度,忽略扩散层,技术人员沟通中,会讲解氮化层两层结构协同作用逻辑,让客户完整理解氮化处理工艺指标。企业依靠完整的金相检测,把控氮化层整体组织结构,保障氮化层和基体结合牢靠,避免工件使用中表层剥落失效。氮化处理严格执行质量标准,杜绝不合格品。杭州钛合金氮化处理在线询价
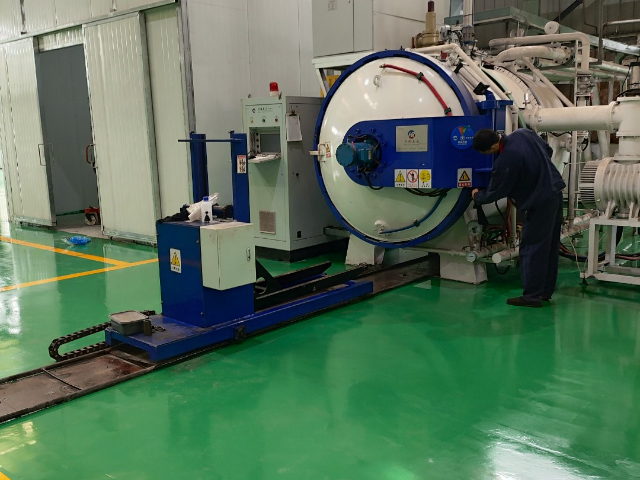
氮化层分为表层化合物层和下方的扩散层,两层结构协同发挥作用,化合物层硬度高,主要承担耐磨抗咬合,扩散层作为过渡,承接应力,支撑表层,避免氮化层直接剥落,二者配比直接影响工件综合表现。成都万可瑞特金属科技有限公司开展氮化处理加工,可以根据客户工况调整两层结构比例,当工件工作中承受量冲击载荷,过厚的化合物层脆性偏高,这时就会优化工艺,降低化合物层占比,侧重扩散层性能,提升工件抗冲击能力;工件以磨损、腐蚀工况为主,则可以保留完整致密化合物层,化耐磨防腐效果。技术人员会和客户沟通零件失效模式,是磨损拉伤为主,还是冲击崩裂为主,以此确定氮化层结构方向。工件氮化处理完成,借助金相显微镜观察氮化层组织结构,核查化合物层与扩散层状态,确认氮化层组织状态符合工艺预期。整套氮化处理流程从前处理、炉内加工到检测交付闭环管理,为西南装备制造企业提供定制化的氮化处理热处理服务。重庆40cr氮化处理加工氮化改性能够优化金属材质在干摩擦以及润滑缺失环境下的摩擦力学性能。
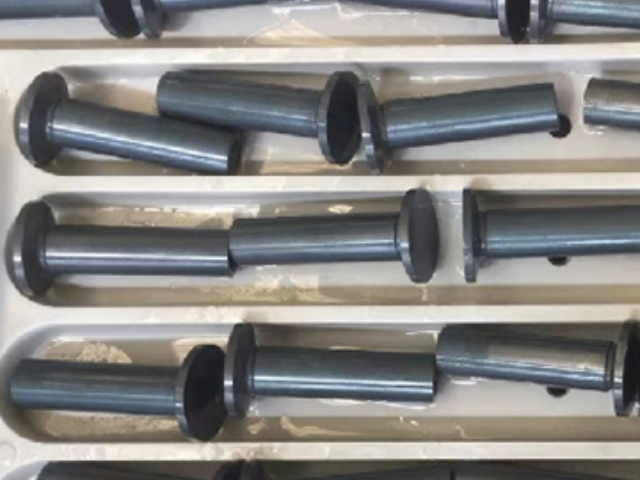
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。
氮化处理的加工温度,是整套工艺的变量,温度偏低,氮原子扩散速度慢,渗层生长缓慢,生产周期拉长;温度过高,氮化物晶粒粗化,表层脆性变,工件变形风险上升,温度把控直接决定氮化处理成品品质。成都万可瑞特金属科技有限公司在氮化处理生产中,依据工件材质、目标渗层深度,锁定合理温度区间,设备实现温度闭环控制,规避炉温幅波动。升温阶段不会直接跳升到加工温度,采用阶梯升温模式,让工件逐步受热,减少工件内外温差,降低热应力。不同工艺路线选用的温度存在差异,离子氮化、气体氮化的工作温度区间会根据工件情况微调。生产过程持续记录炉内温度数据,便于工艺复盘追溯。工件氮化处理完成之,控制降温速率,禁止高温工件快速冷却,规避热冲击。依靠对温度的精细化管控,兼顾氮化处理生产效率与工件成品质量,减少温度不当带来的各类工件缺陷。氮化处理适配电子设备精密金属外壳硬化。
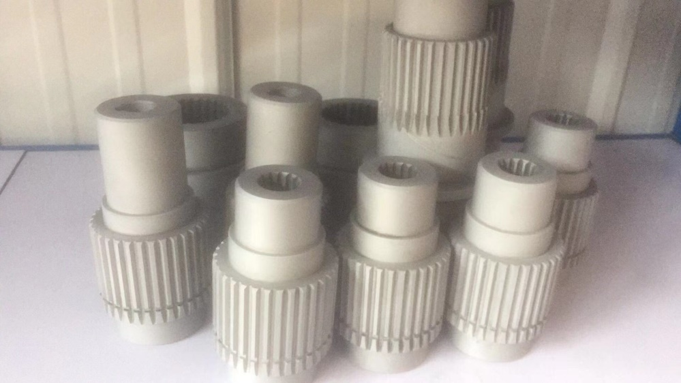
氮化处理区别于传统淬火工艺,整体加工温度维持在五百摄氏度上下,避开钢材高温相变区间,能够有效降低热处理过程中工件翘曲、尺寸偏移的风险,这也是该工艺在精密零部件加工领域被选用的关键原因。成都万可瑞特金属科技有限公司承接不同规格工件的氮化处理业务,无论是细长轴类、薄壁套件,还是批量标准五金构件,都可以匹配适配的氮化加工方案。很多机械零部件既要承受冲击载荷,又要面对持续摩擦损耗,普通加工方式很难同时兼顾心部韧性与表面耐磨属性,氮化处理恰好可以解决这一矛盾,工件基体保留原本的抗冲击能力,表层形成高硬度防护层。在实际加工环节,工件前期调质处理的质量十分关键,调质处理获得稳定基体组织,能够为氮化层提供有力支撑,避免硬化层出现剥落失效问题。企业技术团队拥有多年热处理实操经验,会对接客户充分了解零部件实际工作环境,区分干摩擦、潮湿腐蚀、往复交变载荷等工况差异,针对性调整氮化工艺,完工之逐批开展质量检测,严控渗层指标,为西南地区装备制造企业提供稳定的氮化处理加工配套。氮化处理加工后金属件尺寸稳定性好。自贡钛合金氮化处理价格
氮化处理适合长期连续运行的工业金属部件。杭州钛合金氮化处理在线询价
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。杭州钛合金氮化处理在线询价