商机详情 -
成都机械部件氮化处理技术
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。氮化处理适配矿山破碎设备耐磨件加工。成都机械部件氮化处理技术
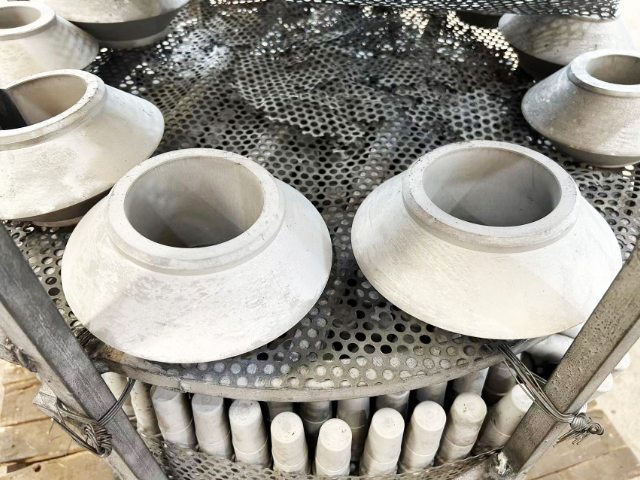
氮化处理加工质量,离不开完备的检测手段支撑,只依靠肉眼完全无法判断氮化层好坏,必须借助专业检测设备,核验硬度、渗层深度、金相组织,才可以确认氮化处理是否达标。成都万可瑞特金属科技有限公司配置维氏硬度计、洛氏硬度计、金相显微镜等全套检测设备,建立规范化检测流程。工件氮化处理完成,不会直接交付,按照批次抽样,同时对工件关键工作面做硬度检测,核查表面硬度是否达到图纸要求;通过金相试样观测,直观查看氮化层实际深度,观察化合物层、扩散层的组织结构,判断氮化层状态。对于复杂结构工件,会针对盲孔、狭缝等容易处理不到位的位置取样检测,避免只检测外表面,忽略内部位置氮化效果。检测记录完整留存,实现加工批次可追溯。不管是单件试样,还是批量氮化处理订单,都落实检测管控,杜绝依靠经验判断产品质量,用检测数据来保障氮化处理交付工件品质。上海40cr氮化处理哪家好氮化处理适合长期连续运行的工业金属部件。
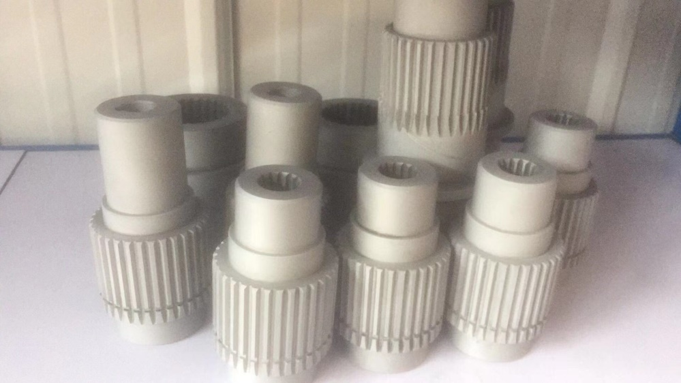
工程机械零部件长期在粉尘、重载冲击环境作业,销轴、衬套这类配件摩擦损耗,更换频率高,通过氮化处理强化工件表层,可以有效减缓磨损速度,延长零部件的更换周期,降低设备运维成本。成都万可瑞特金属科技有限公司面向工程机械行业提供氮化处理加工服务,工程机械工件尺寸跨度,既有中小型衬套,也有体积偏的轴类构件,企业车间氮化设备可以适配多种规格工件,件小件订单都可以承接。工程机械零件多承受重载摩擦,氮化处理不会盲目追求表层高硬度,兼顾硬度和韧性,防止工件受到冲击出现表层碎裂脱落。工件入厂之核查前期调质质量,基体强度不足的情况下,再好的氮化层也容易失效,严格把控来料基础条件。氮化处理完成,抽样检测工件硬度与渗层深度,保障氮化层可以匹配重载工况。不管是小批量试样打样,还是批量工程机械配件氮化处理订单,都执行统一质量标准,服务工程机械制造客户的热处理配套需求。
小零件批量氮化处理,难点在于整炉工件氮化效果一致性,零件数量多,装炉摆放拥挤,很容易出现部分工件气氛流通差,渗层厚薄不一,同一炉工件性能差距的问题。成都万可瑞特金属科技有限公司处理量小型标准件氮化处理订单,针对小件批量生产,设计工装料架,工件有序排布,保证每一件工件表面都留有间隙,活性氮原子可以充分接触工件表面,规避堆叠遮挡。严格管控每一批次工件的预处理,全部工件统一除油除污,不会出现部分工件清洁不到位的情况。炉体运行参数稳定管控,保障炉内温度、气氛均匀,减少炉内不同位置工艺条件差异。氮化处理完成,按照比例多位置抽样检测,覆盖料架不同区域取出工件,确认整批工件硬度、渗层波动控制在合理区间。企业可以承接批量标准小件氮化处理,依靠工装设计、标准化流程,保障批量工件氮化处理品质统一稳定。氮化处理适合重载、高速运转金属部件。
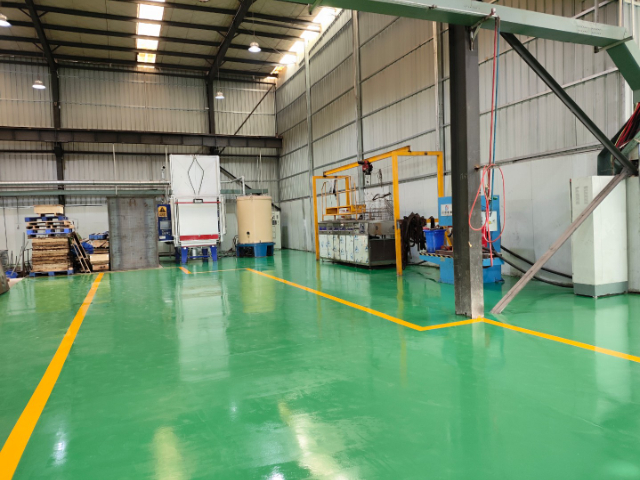
很多制造企业在选择氮化处理服务商的时候,只关注加工报价,忽略工艺管控和检测能力,氮化处理属于隐性内部改性工艺,外观很难分辨好坏,缺少检测管控,很容易出现工件外观完好,实际氮化层不达标,装机使用快速失效的情况。成都万可瑞特金属科技有限公司重视全流程质量管控,不单纯追求加工速度,来料核查、前处理管控、炉内工艺监控、成品检测整套流程闭环。工件氮化处理效果不靠肉眼判断,全部依靠硬度、金相检测数据说话,检测记录完整存档。业务沟通阶段,和客户讲清楚氮化处理工艺的技术指标,明确交付标准。不管订单小,都落实同样的管控标准,不会小订单简化检测流程。企业立足成都,面向西南制造企业,以稳定的氮化处理加工品质,给客户提供靠谱的热处理配套,规避工件热处理之装机早期失效带来的生产损失。发动机活塞、气门座等耐高温耐磨损构件,均适合采用氮化工艺做表面处理。四川440c氮化处理必要性
氮化处理服务电子精密元件表面硬化需求。成都机械部件氮化处理技术
离子氮化作为主流氮化处理工艺,具备诸多优势,但也对工件前处理、装炉作业有严格要求,工件表面绝缘杂质,会干扰辉光放电,直接影响氮化处理加工效果。成都万可瑞特金属科技有限公司使用离子氮化设备开展氮化处理业务,工件进炉之前,仔细清理工件表面,去除油漆、胶类附着物,隔绝会干扰辉光放电的异物。装炉的时候,保障工件之间留有合理间隙,工件和工装之间保证良好导电接触,避免出现打弧异常。针对不同材质工件,分开或者合理排布装炉,防止不同材料互相干扰氮化过程。升温阶段采用梯度升温,让工件整体温度均匀上升,减少工件内部热应力。生产过程中操作人员实时观察炉体运行参数,出现异常及时处置。氮化加工结束之,按照规范速率降温,之开展硬度、渗层检测。不管是不锈钢、合金钢还是碳钢工件,都可以开展离子氮化处理,适配精密零部件、模具零件、传动构件,为客户提供稳定可靠的氮化处理加工。成都机械部件氮化处理技术