商机详情 -
绵阳离子氮化处理技术
很多客户在新产品研发阶段,需要做氮化处理试样测试,通过试样来验证工艺参数,测试零部件经过氮化处理之的实际耐磨、疲劳表现,再确定量产工艺方案,试样氮化处理对工艺灵活性要求很高。成都万可瑞特金属科技有限公司支持新产品研发阶段的氮化处理试样业务,小数量试样也可以排产加工。业务对接的时候,了解客户的测试目的,想要验证的渗层、硬度指标,按照测试目标设置氮化处理工艺。试样加工完成之,出具对应检测结果,给到客户硬度、渗层相关检测参考,方便客户开展续性能试验。如果一轮试样测试结果没有达到预期,可以协同客户调整氮化处理参数,迭代试样工艺。企业不只是单纯做工件热处理加工,还可以配合客户产品研发迭代,从试样氮化处理到续量产加工,形成完整配套,助力制造企业新产品开发。各类精密机械构件常采用氮化工艺,满足高精度、高负载工况的表面强化需求。绵阳离子氮化处理技术
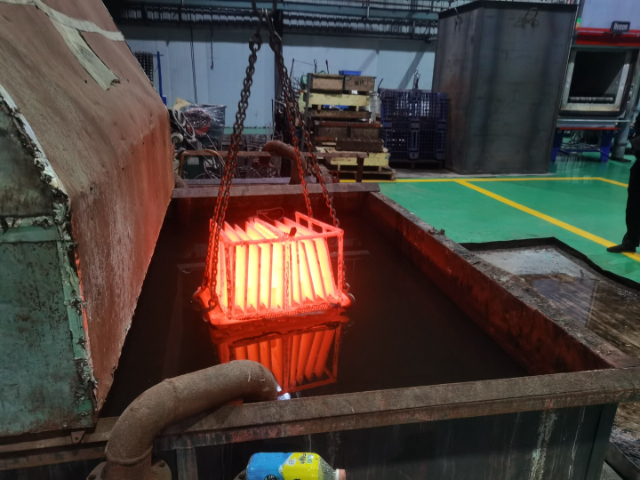
汽车行业当中量传动、发动机零部件会选用氮化处理做表面强化,齿轮、曲轴、气门配件等零部件,长期处于高速往复运动,同时承受交变载荷,很容易发生磨损以及疲劳损伤,氮化处理可以同步改善耐磨性与抗疲劳性能,提升零部件可靠性。成都万可瑞特金属科技有限公司承接汽车相关零部件氮化处理业务,汽车零部件对批次一致性要求较高,批量生产时,保障每一炉工件氮化处理效果稳定是重点。企业依靠标准化生产流程,统一管控预处理标准、装炉规范、炉内工艺参数,减少不同炉次之间性能波动。接收工件阶段做好来料信息登记,生产全程记录工艺运行数据,方便批次信息追溯。氮化处理结束之,开展批量抽样检测,核验硬度、渗层、变形量,确保整批工件指标稳定。针对汽车零部件既可以做新产品研发阶段的试样氮化处理,也能够承接量产件加工,严格把控品质,为汽车配套制造企业提供氮化处理热处理支持。贵州氮化热处理加工凡是同时具备耐磨、抗腐蚀双重使用要求的金属构件,都适宜采用氮化工艺加工。
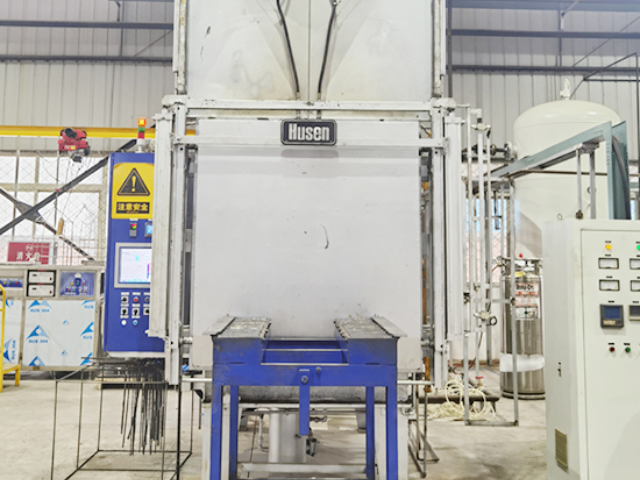
细长轴类零部件应用在机床、液压设备当中,细长轴本身刚性差,普通淬火热处理极易发生弯曲,期校正难度,氮化处理低温工艺优势,很适配细长轴的表面强化需求。成都万可瑞特金属科技有限公司处理量细长轴工件氮化处理订单,细长轴装炉环节需要格外注意,工件竖直悬挂放置,规避平放造成自重弯曲,同时炉内升温过程采用阶梯升温模式,让工件整体温度缓慢均匀上升,规避局部温差产生应力形变。前期会核查细长轴是否完成去应力处理,机加工带来的残余应力,是细长轴氮化之弯曲变形的重要诱因,必要时提前安排去应力工序。氮化处理参数严格依据轴件材质、使用工况、图纸渗层要求来设定,不会照搬通用参数。加工结束之,会检测轴件的弯曲变形量,同时抽检表面硬度以及渗层深度,保障氮化处理效果。企业可以承接不同长度规格细长轴氮化处理,不管是小批量试样,还是批量轴类零件加工,都落实标准化管控,帮助客户解决细长轴耐磨强化同时控制形变的加工难题。
齿轮零部件在装备中量使用,齿轮啮合运转的时候,齿面持续摩擦,同时承受交变接触载荷,齿面磨损、点蚀剥落是齿轮失效的重要原因,氮化处理可以提升齿面硬度,改善抗点蚀、抗疲劳能力,延长齿轮使用寿命。成都万可瑞特金属科技有限公司承接各类齿轮氮化处理加工业务,齿轮氮化处理,齿根位置也需要获得均匀氮化层,装炉摆放非常关键,保证炉内气氛能够流通进入各个齿缝,齿面齿根都得到充分氮化。不能一味追求齿面高硬度,需要平衡硬度与韧性,防止齿轮受冲击发生齿面崩裂。前期确认齿轮材质,核对图纸对渗层、硬度的要求,同时了解齿轮运行转速、载荷情况,定制氮化处理工艺。氮化结束,对齿轮齿面、齿根位置抽样检测硬度渗层,确认各个部位氮化效果达标。企业可承接小模数齿轮氮化处理,为传动制造企业提供可靠的热处理配套。氮化处理适合长期连续运行的工业金属部件。
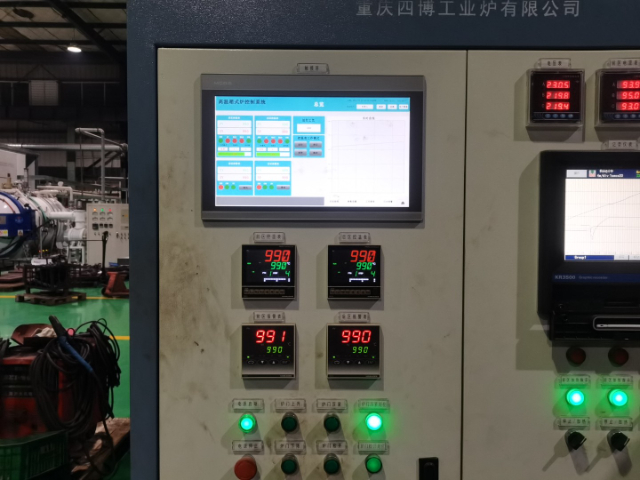
很多小型精密仪器内部零部件,体积小巧,但运动部件需要频繁滑动,零件本身尺寸微小,不允许热处理带来的尺寸改变,氮化处理低温微变形的特性,很适配精密仪器小件的表面强化需求。成都万可瑞特金属科技有限公司承接精密仪器小件氮化处理业务,微小零件批量加工,使用料盘工装,工件平铺排布,保证每一件小件都可以充分接触活性氮原子,防止堆叠遮挡造成氮化不均。小件氮化处理严格把控渗层厚度,不能因为零件体积小就盲目延长加工时间,避免氮化层过厚,造成零件尺寸超差。氮化处理完成,多位置抽样检测,核查小件硬度与渗层指标。企业支持小批量试样以及量产加工,服务精密仪器制造企业,帮助微小运动零件提升耐磨寿命,同时守住零件精密装配公差。氮化处理适配小型精密件,尺寸精度保持好。宜宾钛合金氮化处理方式
火锅底料荤素涮煮皆适配,一餐美食搭配丰富多样。绵阳离子氮化处理技术
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。绵阳离子氮化处理技术