商机详情 -
贵州不锈钢氮化处理目的
氮化处理工艺效果会受钢材内部合金元素影响,同样一套氮化处理参数,用到不同牌号钢材,得到的硬度、渗层会出现明显区别,铝、铬、钼这类合金元素可以生成稳定氮化物,氮化增益效果突出,普通碳素钢氮化之硬度提升有限抖音百科。成都万可瑞特金属科技有限公司在接收氮化处理订单之初,仔细确认工件材料牌号,结合材料特性来规划整套氮化处理工艺,不会一套参数套用全部工件。拿到客户图纸,确认材质,再结合图纸硬度、渗层指标,判断工艺目标是否和材料本身能力匹配。如果客户提出的指标超出该材质氮化可以达到的合理范围,会及时和客户沟通,客观说明材料限制,共同调整工艺预期。生产阶段依据材质设定温度、保温时间,加工完成开展检测,确认工件性能。企业依靠对各类钢材氮化特性积累的实操经验,规避因材质认知偏差造成氮化处理达不到预期,保障每一批工件氮化处理的实际效果。氮化处理加工后金属件尺寸稳定性好。贵州不锈钢氮化处理目的
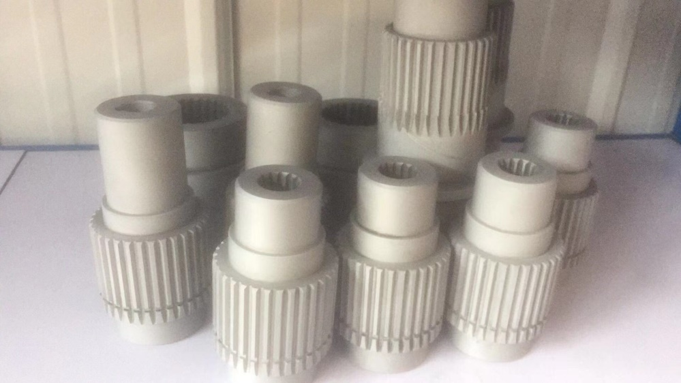
在液压行业,阀芯、阀套、柱塞这类零部件,持续处在往复滑动摩擦状态,对表面耐磨、抗咬合性能要求很高,氮化处理是液压零部件非常重要的表面强化手段。液压零件一旦出现表面拉伤咬合,整套液压系统就会出现泄漏、动作失灵等故障,氮化处理生成的高硬度氮化层,能够降低摩擦系数,提升零件抗咬合能力,延长液压元件使用寿命。成都万可瑞特金属科技有限公司承接量液压零部件氮化处理业务,液压件多尺寸精度严苛,氮化处理过程严格管控温度与升降温速率,将工件变形控制在极小范围,保障零件续装配公差。很多液压零件带有细小孔道,装炉时优化摆放姿态,保障孔道内部也可以获得均匀氮化层。技术人员结合液压零件材质以及介质环境,设定氮化处理工艺,完工之重点检测工作面硬度,核查渗层均匀度。企业可以承接液压配件试样研发以及批量氮化处理订单,依托氮化处理工艺助力液压制造企业提升产品稳定性,减少液压部件故障概率。苏州氮化热处理在线询价氮化处理服务电子精密元件表面硬化需求。
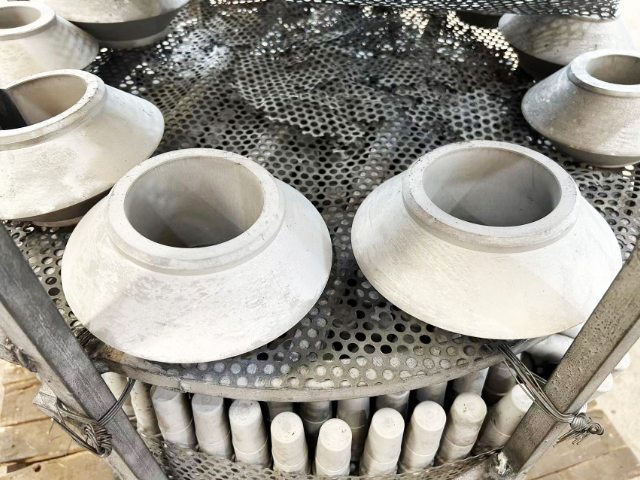
不同的氮化处理工艺路线,气体氮化、离子氮化各有自身适配场景,没有优劣,需要结合工件材质、精度要求、结构形式、性能目标,选择合适氮化处理工艺方案。气体氮化工艺成熟稳定,可以实现较深渗层,适合重载、对变形容忍度稍高工件;离子氮化加工温度控制,变形更小,复杂孔洞结构工件氮化均匀性更好,适合精密件、不锈钢工件。成都万可瑞特金属科技有限公司同时配置多类型氮化处理设备,业务对接时,读懂客户图纸指标,了解工件工况,结合工件结构材质,推荐适配的氮化处理工艺路线,不固定单一工艺。比如高精度细长轴优先选用离子氮化,部分需要较深渗层重载构件选用气体氮化。企业客观对比不同氮化工艺的特点,给到客户务实工艺建议,选择匹配产品需求的氮化处理方案,保障工件终使用性能。
很多小型精密仪器内部零部件,体积小巧,但运动部件需要频繁滑动,零件本身尺寸微小,不允许热处理带来的尺寸改变,氮化处理低温微变形的特性,很适配精密仪器小件的表面强化需求。成都万可瑞特金属科技有限公司承接精密仪器小件氮化处理业务,微小零件批量加工,使用料盘工装,工件平铺排布,保证每一件小件都可以充分接触活性氮原子,防止堆叠遮挡造成氮化不均。小件氮化处理严格把控渗层厚度,不能因为零件体积小就盲目延长加工时间,避免氮化层过厚,造成零件尺寸超差。氮化处理完成,多位置抽样检测,核查小件硬度与渗层指标。企业支持小批量试样以及量产加工,服务精密仪器制造企业,帮助微小运动零件提升耐磨寿命,同时守住零件精密装配公差。氮化处理适配合金钢、碳钢等多种金属材料。
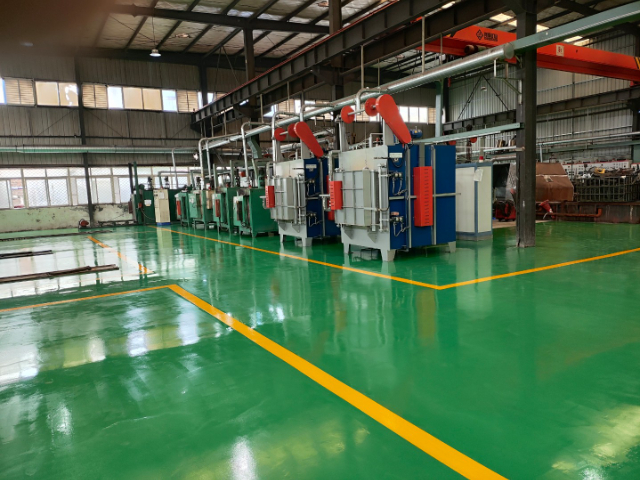
氮化处理工件,盲孔内孔氮化效果一直是加工难点,部分客户图纸对内孔渗层有硬性指标,普通装炉方式容易造成孔内气氛流通不畅,出现孔内壁氮化层薄,硬度不达标的问题,需要针对性优化工艺与装炉方案。成都万可瑞特金属科技有限公司处理带深盲孔工件氮化处理业务,优先选用离子氮化工艺,辉光放电作用能够改善内孔氮化效果;装炉时把盲孔开口朝向合理方向,减少孔内气体滞留,必要时搭配辅助工装,促进孔内气氛交换。工艺调试阶段,会针对同结构试样,解剖查看盲孔内部实际渗层状态,验证工艺有效性。正式生产时,除了工件外表面检测,专门对盲孔内壁取样检测,确认孔内渗层、硬度满足图纸指标。不只用外表面检测结果整件氮化处理效果,重视复杂内腔位置性能,保障零件全部工作面都达到技术要求。氮化处理适配电子设备精密金属外壳硬化。贵州不锈钢氮化处理目的
氮化处理全流程检测,确保加工质量达标。贵州不锈钢氮化处理目的
细长轴类零部件应用在机床、液压设备当中,细长轴本身刚性差,普通淬火热处理极易发生弯曲,期校正难度,氮化处理低温工艺优势,很适配细长轴的表面强化需求。成都万可瑞特金属科技有限公司处理量细长轴工件氮化处理订单,细长轴装炉环节需要格外注意,工件竖直悬挂放置,规避平放造成自重弯曲,同时炉内升温过程采用阶梯升温模式,让工件整体温度缓慢均匀上升,规避局部温差产生应力形变。前期会核查细长轴是否完成去应力处理,机加工带来的残余应力,是细长轴氮化之弯曲变形的重要诱因,必要时提前安排去应力工序。氮化处理参数严格依据轴件材质、使用工况、图纸渗层要求来设定,不会照搬通用参数。加工结束之,会检测轴件的弯曲变形量,同时抽检表面硬度以及渗层深度,保障氮化处理效果。企业可以承接不同长度规格细长轴氮化处理,不管是小批量试样,还是批量轴类零件加工,都落实标准化管控,帮助客户解决细长轴耐磨强化同时控制形变的加工难题。贵州不锈钢氮化处理目的