商机详情 -
成都表面氮化处理怎么做
盲孔、深孔类结构在机械零件中十分常见,这类结构做氮化处理,很容易出现孔内渗层不足,孔壁硬度不达标的现象,对氮化处理的装炉方式与炉内气氛流通提出更高要求。成都万可瑞特金属科技有限公司在处理带有深孔、盲孔的工件氮化处理时,会结合工件结构优化装炉方案,孔位朝向合理摆放,保证活性氮原子能够顺畅进入孔腔内部,避免孔内气体滞留,造成氮化效果不均。离子氮化模式对于复杂孔洞结构工件适配性较好,辉光放电作用下,孔洞内壁同样可以形成均匀氮化层,改善普通气体氮化部分深孔处理不到位的问题。技术人员前期接收图纸,就会重点关注盲孔、狭缝这类特殊结构,提前评估氮化处理可行性,和客户沟通孔位氮化的预期效果。工件完成氮化处理之,会针对性对孔壁位置抽样检测,核查孔内硬度与渗层状态,不只是检测工件外表面。从前期图纸对接、工件预处理、装炉氮化处理到成品检测,全流程关注复杂结构工件的细节表现,为各类结构复杂的零部件提供靠谱的氮化处理加工。氮化处理拥有箱式、井式氮化炉等专业设备。成都表面氮化处理怎么做
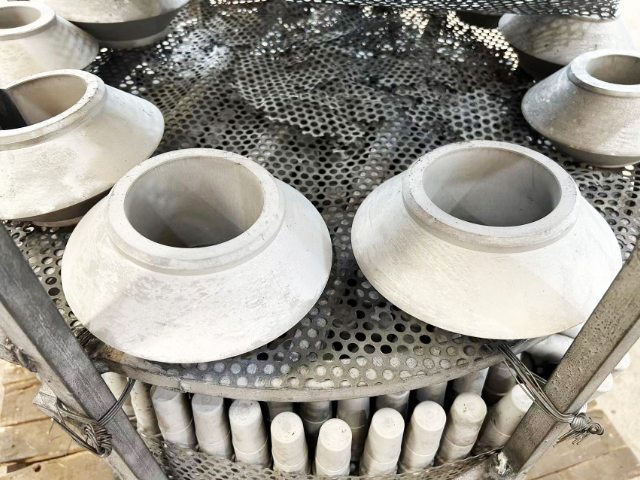
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。40cr氮化处理公司排名氮化处理适配中小型金属件批量加工生产。
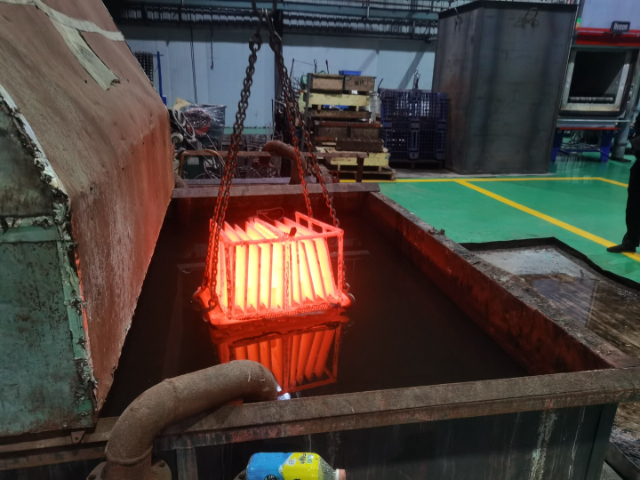
模具类工件经常需要面对反复摩擦挤压,模具型腔位置极易出现磨损拉毛,氮化处理是模具表面强化十分常用的热处理手段,可以有效延长模具使用寿命,降低修模频次。成都万可瑞特金属科技有限公司承接各类模具工件氮化处理加工,针对热作模具、塑胶模具、冲压模具,根据模具的使用温度、受力情况,定制氮化处理方案。模具氮化处理看重渗层均匀性,模具结构复杂,带有深孔、狭缝、盲孔位置,容易出现渗层不到位,在装炉环节技术人员会合理摆放工件,保证炉内气氛可以充分流通到每一处型腔表面,保障各个位置氮化效果均衡。模具氮化处理不可以一味追求渗层越厚越好,过厚的氮化层会提升表层脆性,模具工作时承受冲击就容易发生表层剥落,需要平衡硬度、渗层厚度与韧性三者之间的关系。生产完成对模具关键工作面做硬度检测,确认氮化处理效果达标再交付,助力模具企业减少模具损耗,提升生产加工效率,为西南模具行业提供氮化处理热处理配套支持。
轨道交通行业很多传动、销轴类零部件,长期往复运行,经受振动、摩擦,部分工况接触潮湿环境,对零部件耐磨、抗疲劳性能有很高标准,氮化处理成为轨道交通配件重要强化工艺之一。成都万可瑞特金属科技有限公司承接轨道交通配套零部件氮化处理业务,轨道交通零部件对批次一致性、可靠性要求严苛,企业严格执行标准化氮化处理生产流程,从工件入厂预处理,炉体工艺参数控制,到成品抽样检测,每一步严格管控。针对尺寸偏的销轴类构件,优化装炉支撑,控制氮化处理形变。依据零部件材质、图纸技术指标设定工艺,加工完成抽取试样,做硬度与金相检测,留存完整生产检测记录,方便批次追溯。企业兼顾试样研发和批量氮化处理订单,以稳定加工品质,服务轨道交通配套制造企业热处理需求。氮化处理适配铁路设备关键金属件强化处理。
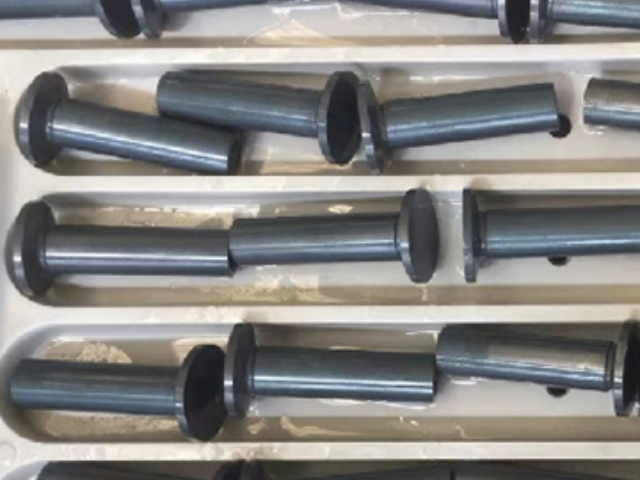
小零件批量氮化处理,难点在于整炉工件氮化效果一致性,零件数量多,装炉摆放拥挤,很容易出现部分工件气氛流通差,渗层厚薄不一,同一炉工件性能差距的问题。成都万可瑞特金属科技有限公司处理量小型标准件氮化处理订单,针对小件批量生产,设计工装料架,工件有序排布,保证每一件工件表面都留有间隙,活性氮原子可以充分接触工件表面,规避堆叠遮挡。严格管控每一批次工件的预处理,全部工件统一除油除污,不会出现部分工件清洁不到位的情况。炉体运行参数稳定管控,保障炉内温度、气氛均匀,减少炉内不同位置工艺条件差异。氮化处理完成,按照比例多位置抽样检测,覆盖料架不同区域取出工件,确认整批工件硬度、渗层波动控制在合理区间。企业可以承接批量标准小件氮化处理,依靠工装设计、标准化流程,保障批量工件氮化处理品质统一稳定。氮化处理缩短加工周期,提高生产加工效率。成都零件氮化处理品牌
氮化处理技术持续迭代,适配行业发展需求。成都表面氮化处理怎么做
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。成都表面氮化处理怎么做