商机详情 -
北京氮化热处理
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。各类精密机械构件常采用氮化工艺,满足高精度、高负载工况的表面强化需求。北京氮化热处理
碳钢材料成本经济,在通用机械零部件当中使用,碳钢工件同样可以开展氮化处理加工,实现表面性能升级。成都万可瑞特金属科技有限公司针对 45 号钢等碳钢材质工件提供氮化处理服务,碳钢内部合金元素含量较少,氮化处理之硬度提升幅度相比合金钢会更低,更多作用体现在改善工件基础耐磨性与抗锈蚀能力。在开展碳钢氮化处理的时候,会合理把控保温时间,避免一味延长加工时长造成氮化层脆性变。很多碳钢制作的轴套、简单紧固件、小型滑块,经过氮化处理之,能够满足一般工况下的耐磨需求,相比其他表面处理方式,氮化层属于冶金结合,不会出现涂层起皮脱落现象,使用稳定性更强。工件入炉之前严格做好除油清洁,碳钢工件表面容易生成氧化薄层,清理干净才能够保障氮原子顺利渗入基体。企业可以承接碳钢工件小批量试样,也可以承接规模标准化工件氮化处理订单,全流程落实质量检测,对工件硬度、渗层深度开展抽样与重点部位检测,为通用机械制造企业提供成熟稳定的氮化处理加工。山东表面氮化处理氮化处理降低金属件后期维护与更换成本。
轨道交通行业很多传动、销轴类零部件,长期往复运行,经受振动、摩擦,部分工况接触潮湿环境,对零部件耐磨、抗疲劳性能有很高标准,氮化处理成为轨道交通配件重要强化工艺之一。成都万可瑞特金属科技有限公司承接轨道交通配套零部件氮化处理业务,轨道交通零部件对批次一致性、可靠性要求严苛,企业严格执行标准化氮化处理生产流程,从工件入厂预处理,炉体工艺参数控制,到成品抽样检测,每一步严格管控。针对尺寸偏的销轴类构件,优化装炉支撑,控制氮化处理形变。依据零部件材质、图纸技术指标设定工艺,加工完成抽取试样,做硬度与金相检测,留存完整生产检测记录,方便批次追溯。企业兼顾试样研发和批量氮化处理订单,以稳定加工品质,服务轨道交通配套制造企业热处理需求。
很多制造企业在选择氮化处理服务商的时候,只关注加工报价,忽略工艺管控和检测能力,氮化处理属于隐性内部改性工艺,外观很难分辨好坏,缺少检测管控,很容易出现工件外观完好,实际氮化层不达标,装机使用快速失效的情况。成都万可瑞特金属科技有限公司重视全流程质量管控,不单纯追求加工速度,来料核查、前处理管控、炉内工艺监控、成品检测整套流程闭环。工件氮化处理效果不靠肉眼判断,全部依靠硬度、金相检测数据说话,检测记录完整存档。业务沟通阶段,和客户讲清楚氮化处理工艺的技术指标,明确交付标准。不管订单小,都落实同样的管控标准,不会小订单简化检测流程。企业立足成都,面向西南制造企业,以稳定的氮化处理加工品质,给客户提供靠谱的热处理配套,规避工件热处理之装机早期失效带来的生产损失。氮化处理提升模具表面硬度,减少磨损损耗。
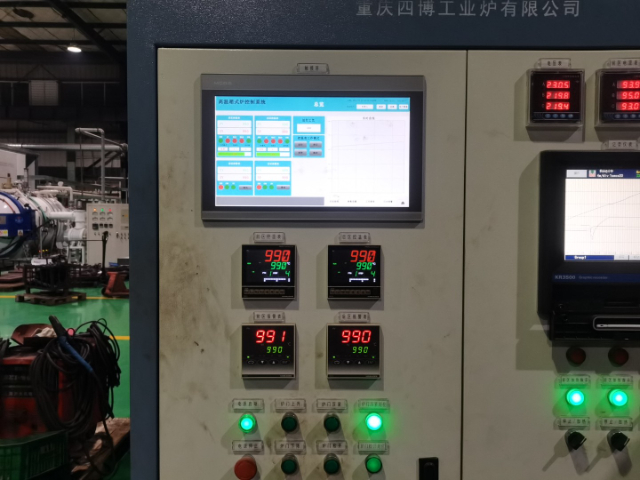
氮化处理的加工温度,是整套工艺的变量,温度偏低,氮原子扩散速度慢,渗层生长缓慢,生产周期拉长;温度过高,氮化物晶粒粗化,表层脆性变,工件变形风险上升,温度把控直接决定氮化处理成品品质。成都万可瑞特金属科技有限公司在氮化处理生产中,依据工件材质、目标渗层深度,锁定合理温度区间,设备实现温度闭环控制,规避炉温幅波动。升温阶段不会直接跳升到加工温度,采用阶梯升温模式,让工件逐步受热,减少工件内外温差,降低热应力。不同工艺路线选用的温度存在差异,离子氮化、气体氮化的工作温度区间会根据工件情况微调。生产过程持续记录炉内温度数据,便于工艺复盘追溯。工件氮化处理完成之,控制降温速率,禁止高温工件快速冷却,规避热冲击。依靠对温度的精细化管控,兼顾氮化处理生产效率与工件成品质量,减少温度不当带来的各类工件缺陷。氮化处理性价比高,兼顾品质与加工成本。成都金属氮化处理在线咨询
氮化处理加工后金属件表面耐氧化性能优。北京氮化热处理
氮化处理工艺效果,和工件前期调质处理紧密相关,调质处理得到回火索氏体基体组织,能够为氮化层提供强韧基体支撑,如果调质不达标,基体强度不足,即便氮化层硬度很高,工件使用过程中氮化层也容易发生脱落失效抖音百科。成都万可瑞特金属科技有限公司承接氮化处理业务,工件来料之会了解工件前期热处理状态,和客户确认是否完成调质工序。部分客户来料工件没有完成调质,会和客户说明风险,告知优先完成调质,再开展氮化处理的工艺逻辑。如果客户需要,企业也可以配套提供调质热处理加工,一站式完成调质加氮化处理整套工序,省去客户对接多家加工厂的麻烦。完成调质之再开展工件去应力、表面清洁,之进入氮化处理环节。氮化结束开展全套性能检测,确认基体与氮化表层综合性能达标。一站式热处理配套服务,帮助制造企业简化供应链对接,保障氮化处理工件整体使用性能。北京氮化热处理