商机详情 -
西南真空热处理技术
渗碳工艺是提升零部件表面性能的重要手段,公司配备真空渗碳炉、井式渗碳炉等专业设备,具备不同规模与精度的渗碳加工能力。真空渗碳炉采用真空环境进行渗碳,具有渗碳速度快、碳势控制精细、渗层均匀、无氧化脱碳等优势,适用于航空、航天等对表面质量与精度要求高的领域;井式渗碳炉则适合批量轴类、齿轮等零部件的渗碳加工,具有加工效率高、成本可控等优势,适用于汽车、铁路等批量生产行业。加工过程中,10 名专业技术人员结合零部件的材料成分、尺寸要求与使用工况,精细设定渗碳温度、时间、碳势等参数,通过先进的碳势控制系统与温度监控系统,确保渗层深度与硬度符合客户要求。例如,汽车变速箱齿轮通过井式渗碳处理,表面硬度可达 HRC60 以上,耐磨性大幅提升;航空发动机齿轮通过真空渗碳处理,渗层均匀,表面光洁,无需后续加工即可满足装配要求。热处理加工适配 42crmo 材质的热处理作业。西南真空热处理技术
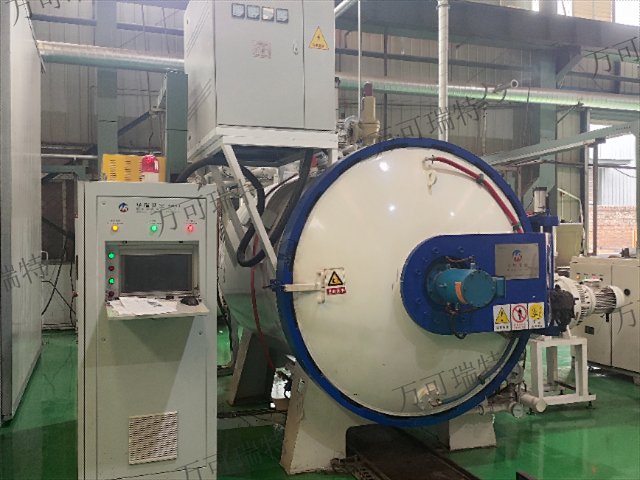
热处理加工会带来一定程度尺寸变化,工件加热升温发生热膨胀,冷却之后伴随组织转变,会产生微小的形变与尺寸浮动,没有任何热处理工艺可以做到工件尺寸完全不发生改变。成都万可瑞特金属科技有限公司在热处理业务前期沟通,主动向客户说明热处理尺寸变化客观规律,给到工件机加工余量参考建议。需要精加工的工件,一般把精加工放在热处理之后,或者热处理之前预留合理变形余量,避免热处理结束之后尺寸超出装配公差。针对精度要求严苛的工件,优化整套热处理曲线,采用阶梯升温分级冷却,选用变形更小的工艺路线,尽可能把尺寸波动控制在图纸允许范围。工件热处理全部结束,复核关键装配尺寸,确认性能与尺寸同时达标,帮助客户理顺机加工与热处理的工序顺序,规避工序安排不当带来工件报废。四川大型热处理淬火炉热处理加工工艺持续优化提升处理效果与品质。
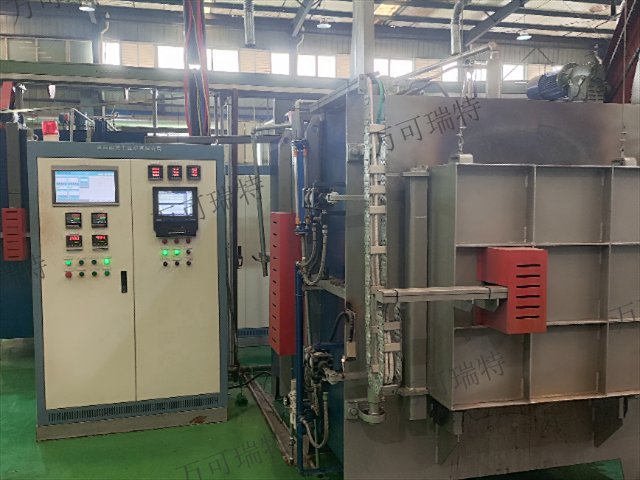
焊接结构件内部会留存量焊接残余应力,如果不做热处理消除,工件后续机加工过程,应力释放会造成工件变形,装配之后使用过程中也存在尺寸变化隐患。成都万可瑞特金属科技有限公司承接焊接构件去应力热处理加工,针对焊接机架、焊接箱体、焊接管路等工件,采用去应力退火工艺,加热到合适温度充分保温之后缓慢冷却,逐步释放焊接产生的内应力。装炉摆放保证工件受力均匀,避免工装夹持给工件引入额外外力。升温降温节奏不能过快,快速升降温会产生新的热应力,削弱去应力热处理效果。技术人员结合工件板材厚度,计算保温时间,厚板构件延长保温周期,保障焊缝以及母材区域应力充分释放。热处理加工完成之后,工件后续开展切削加工,尺寸稳定性得到明显提升,企业为装备制造客户焊接构件提供可靠的去应力热处理配套服务。
很多零部件需要心部保持足够韧性抵御冲击,同时工作面拥有高硬度实现耐磨,单纯依靠整体淬火很难兼顾,表面淬火热处理便可以实现表里性能差异化,只对工件表层实现快速加热淬火,心部依旧保留原本材料韧性。成都万可瑞特金属科技有限公司承接各类工件表面淬火热处理业务,齿轮、轴类、凸轮等交变摩擦载荷零件,非常适配表面淬火工艺。表面淬火加热时间短,只让工件表层发生组织转变,加热层深度需要严格控制,硬化层过薄耐磨寿命不足,硬化层过深工件脆性提升。技术人员结合图纸硬化层深度指标,工件材质,调整加热功率、加热时长以及冷却节奏。工件完成表面淬火之后,配套低温回火工序,消除表层淬火应力,防止工件表层开裂。热处理结束针对工作面检测硬度与硬化层深度,核查工件变形量,企业可以承接中小试样以及批量零部件加工,解决零件既要抗冲击又要耐磨损的热处理加工需求。热处理加工是中国热处理协会会员单位服务。
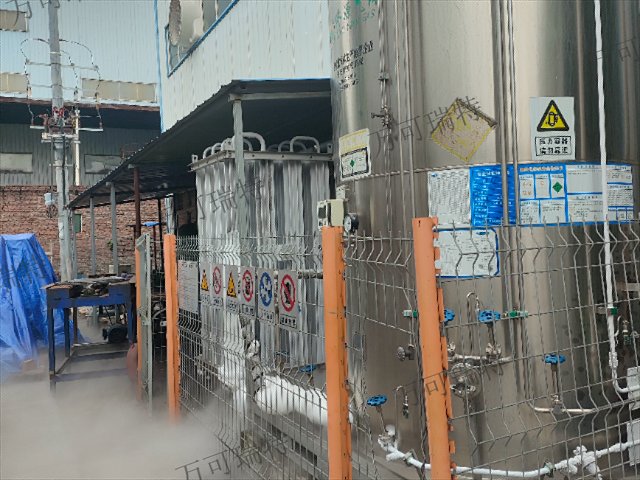
轨道交通配套零部件长期经受振动、交变载荷,部分工况接触潮湿环境,零部件对强度、抗疲劳性能、批次可靠性要求严苛,热处理是保障配件运行安全的关键工序。成都万可瑞特金属科技有限公司承接轨道交通配套零部件热处理加工业务,针对销轴、传动构件、紧固件等工件,严格执行标准化热处理流程。件构件做好装炉支撑,控制热处理变形;批量工件严控同炉性能一致性。依据工件材质和图纸指标设定热处理全套工艺,加工完成抽取试样开展硬度金相检测,留存完整生产检测记录,实现批次可追溯。企业兼顾试样研发与量产热处理订单,以稳定加工品质,服务轨道交通装备制造企业热处理配套。热处理加工延长金属工件使用寿命与稳定性。四川高温合金热处理规格
热处理加工可承接各类金属工件批量处理。西南真空热处理技术
热处理不能只依靠肉眼外观判断加工好坏,工件表面看不出变化,内部金相组织、硬度、残余应力才是评判热处理效果的,完备的检测手段是把控热处理品质的基础保障。成都万可瑞特金属科技有限公司配备硬度计、金相显微镜全套检测设备,工件热处理加工完成,不会直接出货,按照批次开展抽样检测。硬度检测选取工件关键工作面,多点位采集数据,核对是否匹配图纸硬度指标;对于厚壁件,会针对不同截面位置取样,兼顾表层和芯部性能;借助金相试样观测,查看钢材内部晶粒、组织转变情况,确认热处理组织达标。遇到齿轮、带孔复杂工件,针对齿根、内孔等重点位置开展检测,不单单检测工件外表面。检测记录完整存档,做到批次信息可追溯,不管是单件试样,还是批量热处理订单,全部落实检测管控,以实测数据作为交付依据,杜绝凭经验判定工件品质。西南真空热处理技术