商机详情 -
苏州不锈钢氮化处理方法
在模具制造领域,氮化处理是提升模具性能的关键工艺之一,模具在使用过程中需承受较大的压力、磨损和腐蚀,易出现磨损、变形、开裂等问题,影响模具的使用寿命和产品成型质量。通过氮化处理,可在模具表面形成高硬度、高耐磨性的氮化物层,减少模具使用过程中的磨损,同时提升模具的抗腐蚀性能,延长模具的使用寿命,降低企业的模具更换成本。此外,氮化处理后的模具表面光洁度较高,可减少模具与工件的摩擦,提升产品的成型精度和表面质量。成都万可欣科技有限公司拥有众多模具类客户,熟悉不同类型模具的氮化处理需求,可针对性制定工艺方案,依托专业的设备和技术,为模具制造企业提供可靠的氮化处理服务,成都万可欣科技有限公司可为客户提供多方面支持。火锅底料款式丰富多样,满足不同场景食用需求。苏州不锈钢氮化处理方法
木工机械行业的各类切削刀具、锯片、刨刀、主轴、齿轮等零件,长期处于高速切削、连续运转的工况下,需要承受木材的频繁摩擦、冲击,同时还会接触木材中的水分、树脂等腐蚀性物质,容易出现磨损、崩刃、锈蚀等问题,影响木工加工的精度与效率,氮化处理能够有效提升这类零件的综合性能。成都万可瑞特金属科技有限公司针对木工机械的使用特点,提供专业的氮化处理服务,针对木工机械的各类刀具、零件,定制专属的氮化处理方案。经过氮化处理的木工机械零件,表面形成高硬度的硬化层,硬度、耐磨性、耐腐蚀性与抗冲击性能得到明显提升,能够有效减少零件在使用过程中的磨损、崩刃、锈蚀问题,延长零件的使用寿命,提升木工加工的精度与表面光洁度,减少换刀、停机维护的次数,提升木工生产的效率。公司能够适配不同材质、不同规格的木工刀具与零件的加工需求,保障处理效果稳定可靠。苏州钢件氮化处理措施氮化处理技术实力雄厚,深耕热处理加工领域。
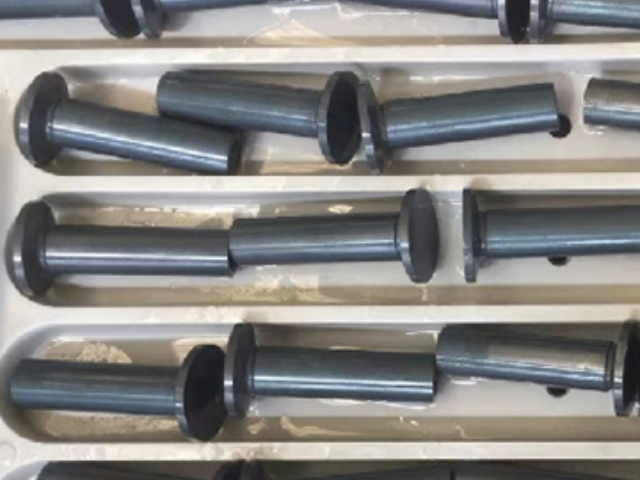
针对高精密零件的氮化处理,关键难点在于在提升零件表面性能的同时,严格控制零件的变形量,保障零件的尺寸精度与形位公差,成都万可瑞特金属科技有限公司深耕高精密零件氮化处理领域多年,拥有成熟的精密氮化处理工艺体系,能够为各类高精密零件提供专业的氮化处理服务。公司通过更准控制氮化处理的工艺温度、升降温速率、炉内气氛、处理时间等关键参数,采用低温氮化、分段控温等先进工艺,更大程度地减少零件在氮化处理过程中的热变形,保障零件的尺寸精度与形位公差,处理后的零件无需进行二次精加工,大幅降低加工成本。经过精密氮化处理的零件,表面硬化层均匀致密,硬度、耐磨性、耐腐蚀性与抗疲劳性能稳定,能够很好地适配精密仪器、航空航天、电子制造等领域的高精度零件加工需求,帮助企业提升产品的精度保持性与使用寿命。
为保障氮化处理的质量,需要对处理后的零件实施严格的质量检测与控制,常用检测方法包括硬度检测、金相检验、氮化层深度测量、耐磨性测试和耐腐蚀性测试等。硬度检测是较为基础的质量检测方法,通过硬度计测量零件表面硬度,可判断氮化处理是否达到预期的硬度标准;金相检验则是利用显微镜观察零件表面的微观结构,检查氮化层的组织形态、氮化物分布情况等,以此评估氮化层质量;氮化层深度测量可采用金相法、硬度法或化学分析法等方式,准确测定氮化层厚度,确保其符合设计要求;耐磨性测试和耐腐蚀性测试,则分别通过模拟实际工况下的摩擦和腐蚀环境,对零件的相关性能进行评估,验证氮化处理的实际效果。在生产过程中,还需严格把控氮化温度、时间、气体流量等工艺参数,保障处理过程的稳定性和重复性,从而维持氮化处理的质量水平。发动机活塞、气门座等耐高温耐磨损构件,均适合采用氮化工艺做表面处理。
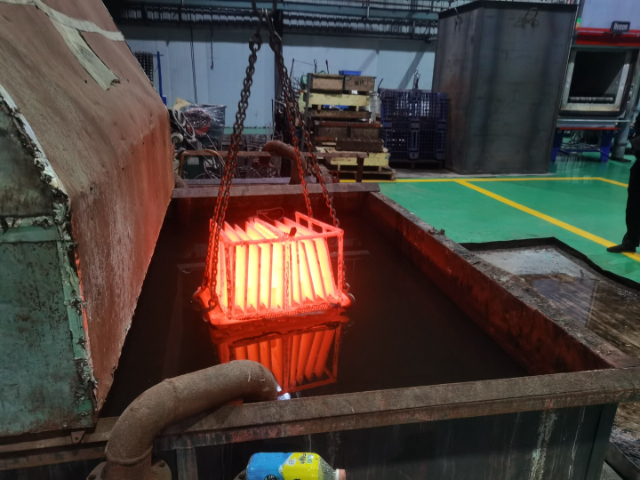
在金属材料的实际应用中,耐磨性是一项重要的性能指标,氮化处理能够提升金属材料的耐磨性。在处理过程中,金属表面形成的氮化物层具备较高硬度,可有效抵御外界物体的磨损;当两个接触表面发生相对运动时,氮化物层能够承受较大摩擦力而不易被磨损,进而对金属基体形成保护。同时,氮化物层的存在还会改变金属表面的摩擦学性能,降低摩擦系数,减少磨损过程中的能量损耗;此外,氮化处理还能增强金属表面的抗咬合能力,有助于避免在高速、重载等恶劣工况下出现粘着磨损问题。经过氮化处理的齿轮、轴类等金属零部件,其使用寿命能够得到大幅延长。氮化处理满足汽车零部件耐磨抗疲劳性能要求。杭州真空淬火氮化处理
金属零件经过氮化工艺改性,可有效提升在各类复杂作业工况中的运行可靠度。苏州不锈钢氮化处理方法
气体氮化处理的工艺过程主要分为预处理、装炉、升温、保温氮化和冷却等阶段。预处理阶段主要是对金属零件开展清洗、除油、去锈等操作,确保零件表面洁净,为氮原子渗入创造有利条件;装炉时需对零件进行合理摆放,避免零件之间相互遮挡,保证氮气能够均匀接触每个零件的表面;升温过程中要严格把控升温速度,防止零件因热应力过大而出现变形或裂纹;当温度达到预设数值后,通入氨气并进入保温氮化阶段,氮化的时间和温度需根据零件的材料和性能需求确定;氮化结束后,则需要让零件缓慢冷却,避免因急冷导致内部产生过大热应力而影响使用性能。苏州不锈钢氮化处理方法