商机详情 -
成都钢件氮化处理费用
化工设备行业的各类反应釜零件、换热器部件、管道配件、搅拌器等,长期接触各类腐蚀性化学介质,同时需要承受一定的温度与压力,零件的耐腐蚀性、耐磨性能直接决定设备的运行安全与使用寿命,氮化处理能够有效提升这类零件的综合性能。成都万可瑞特金属科技有限公司针对化工设备的工况特点,提供专业的氮化处理服务,针对不同材质、不同腐蚀介质工况的化工设备零件,定制适配的氮化处理方案。经过氮化处理的化工设备零件,表面形成致密均匀的硬化层,不*大幅提升了零件的耐腐蚀性,能够更好地抵御各类化学介质的侵蚀,还增强了零件的耐磨性与抗疲劳性能,减少零件在使用过程中的磨损与腐蚀失效,延长设备的使用寿命,降低设备的维护成本。公司拥有成熟的不锈钢、合金钢等材质的氮化处理工艺,能够保障处理后的零件性能稳定,适配化工行业的各类严苛工况需求。氮化处理加工精度高,适配精密零件强化。成都钢件氮化处理费用
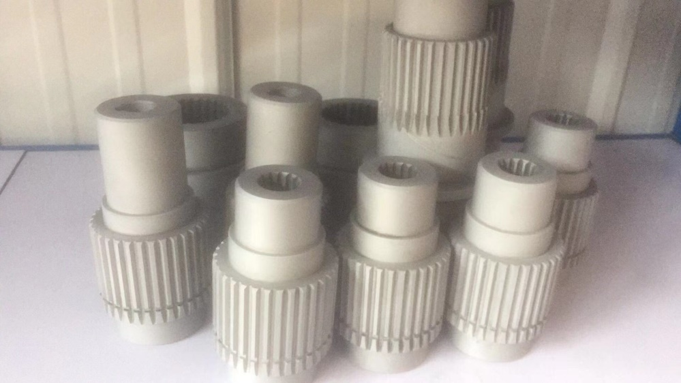
氮化处理是一种关键的金属表面改性技术,其原理是将氮原子渗入金属材料表面,形成一层富含氮的化合物层,以此改善金属的硬度、耐磨性、耐腐蚀性与抗疲劳性能。这一技术的发展始于 20 世纪初,当时科研人员开始探索通过化学热处理优化金属表面性能的路径,此后凭借独特优势,逐步在汽车、航空航天、模具制造等对精度和性能有较高要求的行业中得到广泛应用,而把控氮原子的渗入深度与化合物层组成,需要依托工艺参数设置和严格的过程管控。杭州模具氮化处理多少钱氮化处理售后完善,提供技术咨询与工艺指导。
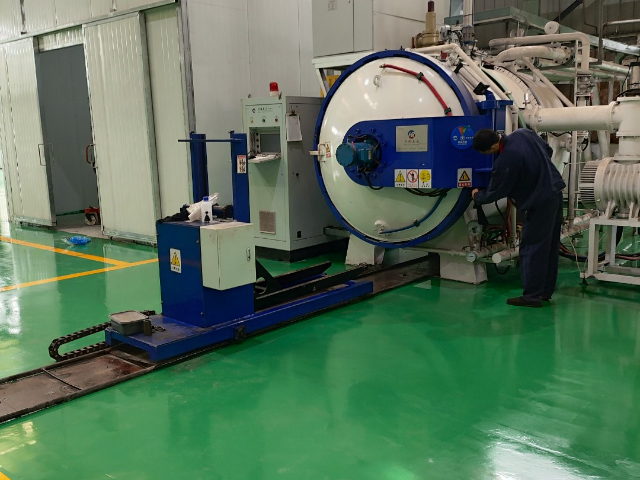
食品加工设备行业的各类零件,需要同时满足食品接触的安全合规要求、高清洁度要求、耐磨耐腐蚀要求,零件的表面性能直接决定设备的运行稳定性与食品安全,氮化处理作为环保、无有害物质析出的表面处理工艺,能够很好地适配食品加工设备零件的加工需求。成都万可瑞特金属科技有限公司针对食品加工行业的高标准要求,提供专业合规的氮化处理服务,针对食品加工设备的各类零件,定制专属的氮化处理方案。经过氮化处理的食品设备零件,表面形成致密均匀的硬化层,硬度、耐磨性与耐腐蚀性得到明显提升,能够有效减少零件在使用过程中的磨损与锈蚀,延长零件的使用寿命,同时氮化处理过程不添加有害物质,处理后的零件表面无有害物质析出,符合食品接触的相关安全标准,能够保障食品加工的安全卫生。公司严格把控氮化处理的全流程品质,保障处理后的零件合规稳定,帮助食品设备制造企业提升产品的品质与安全性。
矿山机械行业的各类破碎机零件、输送机部件、齿轮、轴承、紧固件等,长期处于高负荷、强冲击、高磨损、多粉尘的恶劣工况下,零件的磨损、变形、断裂是常见的失效形式,氮化处理能够有效提升这类零件的耐磨、抗冲击与抗疲劳性能,延长零件的使用寿命。成都万可瑞特金属科技有限公司针对矿山机械的恶劣工况,提供专业的氮化处理服务,针对不同材质、不同使用场景的矿山机械零件,定制适配的氮化处理方案。经过氮化处理的矿山机械零件,表面形成高硬度的硬化层,同时芯部仍保持良好的韧性,既提升了零件的表面耐磨性,又保障了零件的抗冲击性能,能够有效减少零件在恶劣工况下的磨损、变形与断裂问题,大幅延长零件的使用寿命,减少矿山设备的停机维护次数,降低矿山企业的生产维护成本。公司具备大型、重型零件的加工能力,能够适配矿山机械各类大型零件的氮化处理需求,保障处理效果的稳定可靠。火锅底料匠心把控口感风味,打造大众认可的美味。
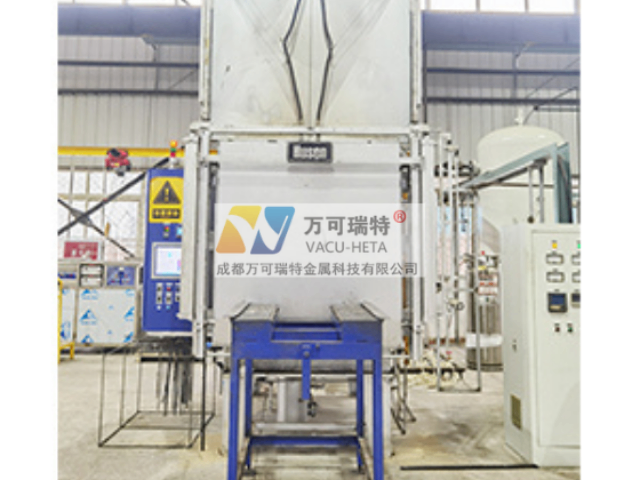
液压与气动行业的各类阀芯、阀杆、液压油缸、活塞杆等关键元件,对表面的耐磨性、耐腐蚀性与尺寸精度有着严格的要求,元件的表面性能直接决定液压气动系统的密封效果与使用寿命,氮化处理成为这类元件表面强化的推荐工艺。成都万可瑞特金属科技有限公司深耕液压气动元件的表面处理领域,为各类液压气动企业提供专业的氮化处理服务,针对元件的使用工况与材质特点,定制专属的氮化处理方案。经过氮化处理的液压气动元件,表面形成致密的硬化层,不*硬度与耐磨性得到明显提升,还具备更好的耐腐蚀性能,能够有效减少元件在使用过程中的磨损与锈蚀,降低系统的泄漏风险,延长元件的使用寿命。同时公司严格控制氮化处理过程中的零件变形量,保障元件的尺寸精度,无需后续的复杂加工,适配各类高精度液压气动元件的加工需求。氮化处理符合 IATF16949 汽车行业质量标准。苏州304氮化处理氮化层深度
氮化热处理工艺参数易调控,工艺复刻稳定性佳,批量加工一致性表现优异。成都钢件氮化处理费用
气体氮化处理的工艺过程主要分为预处理、装炉、升温、保温氮化和冷却等阶段。预处理阶段主要是对金属零件开展清洗、除油、去锈等操作,确保零件表面洁净,为氮原子渗入创造有利条件;装炉时需对零件进行合理摆放,避免零件之间相互遮挡,保证氮气能够均匀接触每个零件的表面;升温过程中要严格把控升温速度,防止零件因热应力过大而出现变形或裂纹;当温度达到预设数值后,通入氨气并进入保温氮化阶段,氮化的时间和温度需根据零件的材料和性能需求确定;氮化结束后,则需要让零件缓慢冷却,避免因急冷导致内部产生过大热应力而影响使用性能。成都钢件氮化处理费用