商机详情 -
盐城高精度压铸模具直销
压铸模具作为神富机械重要制造产品,耐高温、抗疲劳性能突出,适配工厂 24 小时不间断高频量产工况,解决传统模具长期高温压铸易开裂、变形、精度快速衰减的行业痛点。压铸生产中模具反复承受 600℃以上铝液冲击,急冷急热交替极易产生热疲劳裂纹,缩短使用寿命;神富压铸模具基体选用质量热作模具钢,经过多道次回火、氮化强化处理,表层硬度与芯部韧性平衡,抗铝液冲刷、抗龟裂能力大幅提升,单副模具稳定生产十万模次以上,使用寿命较普通模具提升 50%。性能内置全覆盖式循环冷却水路,精细带走压铸产生热量,抑制模具热膨胀,批量生产铸件尺寸长期保持统一;导向部件采用耐磨合金材质,数万次开合模无间隙晃动,铸件无飞边、毛刺;模具排气系统优化,彻底排出型腔内部气体,杜绝气孔、疏松等不良缺陷,铸件一次成型合格率可达 98%。企业重要优势为自有热处理车间,模具钢材加工、热处理、抛光全流程自主把控,品控层层检测;模具出厂经过连续 12 小时冷热循环耐久试模,高温、高频量产工况提前验证,长期量产客户可享受模具定期保养、翻新优惠,大幅降低模具更换采购成本。模具重量适中,安装便捷,节省场地空间。盐城高精度压铸模具直销
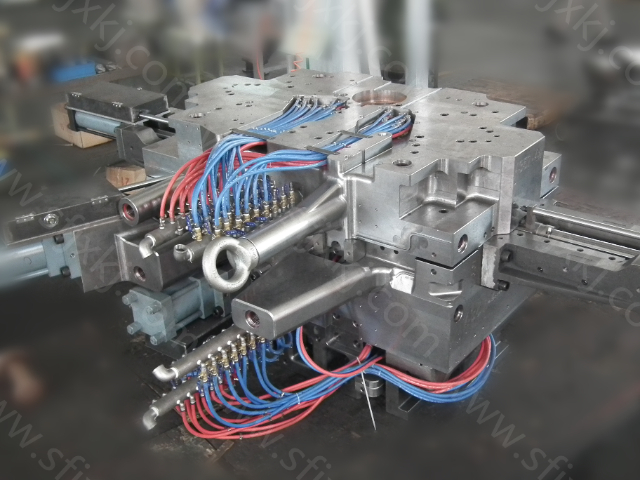
锌合金压铸模具主要面向民用五金、家居配件、小型消费类零部件生产,适合造型复杂、外观要求高的小件压铸件成型。民用品零部件对表面光洁度、细节纹理还原度要求高,锌合金流动性优异,依托压铸模具可以直接成型精细外观结构,后续支持电镀、喷涂等表面工艺处理。模具适配中小型压铸设备,既可用于新品研发试样打版,也适合民用品大批量走量生产。针对锁具配件、装饰五金、小型连接件等产品,模具优化浇口与排气结构,减少压铸件气孔、麻点等外观缺陷,产出毛坯后加工工序少,能够对接自动化压铸单元,缩短民用品零部件整体生产周期,满足消费市场快速迭代的产品开发节奏。苏州高效压铸模具源头厂家精度出众,铸件尺寸误差小,无需额外加工。
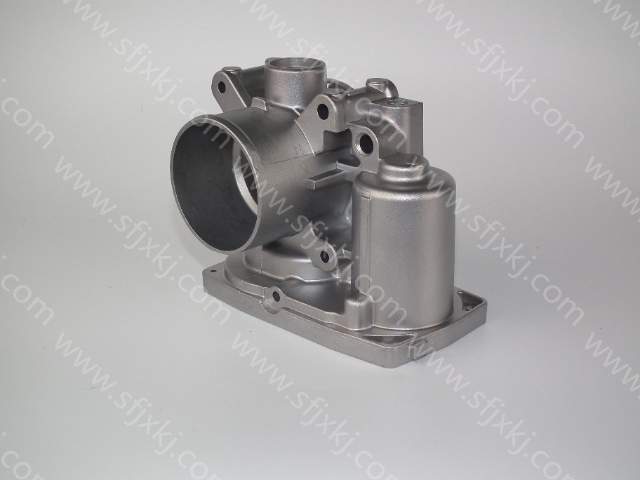
锌合金熔点低、流动性较好、成型性能优异,对应的锌合金压铸模具生产工况相对温和,模具损耗更低、寿命更长。锌合金铸件表面细腻、光洁度高、尺寸精度稳定,适合外观件、精密小件、装饰件批量生产。锌合金具有轻微腐蚀性,模具需要做好表面硬化、抛光、防腐蚀处理,避免长期生产出现表面氧化、麻点、腐蚀坑。锌压铸模具结构简单、成型周期短、生产效率高、披锋少、后处理简单,生产成本更低。因其成型能力强,可制作超薄、复杂花纹、精密纹理结构,适配五金装饰、电子配件、锁具配件生产。锌压铸模具对耐热要求低于铝压铸,但对表面光洁度、脱模顺畅度、纹理还原度要求更高,是精密小件量产的推荐模具类型。
面向汽车零部件的铝合金压铸模具,能够将多个零散零件集成一体化压铸成型,减少后续零部件焊接、组装工序,有效压缩整车零部件综合制造成本。模具经过充分仿真模拟与试模迭代,产出压铸件尺寸稳定,一致性好,能够满足汽车行业严苛装配公差,适配转向壳体、真空泵壳体等安全相关零部件生产。模具模次寿命表现质优,在大批量汽车零部件订单下,减少模具频繁维修停工,保障产线稼动率。支持从样品开发、小批量试产到大批量量产全流程,可对接自动化压铸岛,机器人完成取件、喷雾,降低人工介入,同时模具可根据零部件迭代需求开展改模优化,适配车企产品更新节奏,缩短零部件开发周期。针对模具定制周期长、响应慢痛点,快速定制交付,助力企业抢占市场先机。
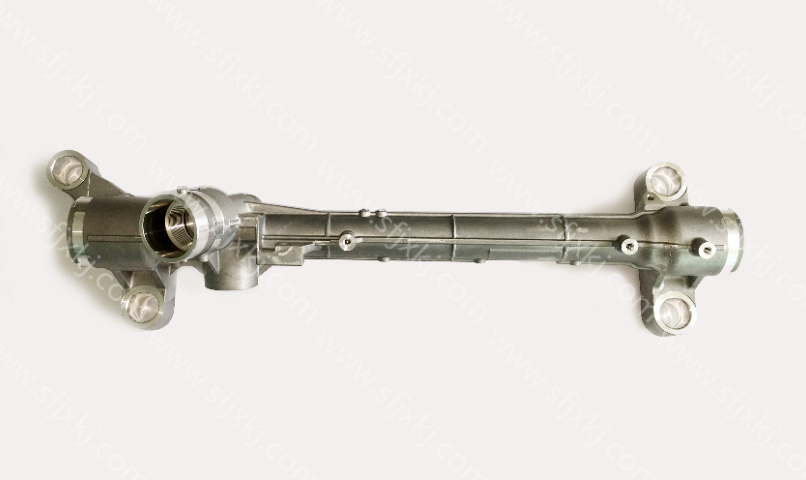
压铸模具的浇铸系统、溢流排气系统直接决定压铸件成型品质,根据零部件结构模拟铝液充型路径,科学布置内浇口、溢流槽、排气槽,规避卷气、冷隔等压铸常见缺陷。针对壳体、支架、阀体不同结构零部件,差异化设计流道布局,复杂倒扣结构配置多组滑块抽芯机构,保障复杂零件顺利脱模。模具型腔采用高精度 CNC 加工、电火花成型工艺,型腔尺寸精度高,复刻零件全部细节特征。冷却水路跟随产品轮廓布置,实现型腔各个区域温度均衡,避免局部过热造成铸件缺陷与模具局部热损伤。整套系统经过多次试模迭代优化,调整浇口大小、溢流位置,平衡充型速度与压力,保障压铸件尺寸一致性,为后续机加工提供合格压铸毛坯。铸件合格率高,有效减少生产损耗。镇江环保型压铸模具批发价
解决模具适配洁净车间难问题,无泄漏设计,符合洁净生产标准。盐城高精度压铸模具直销
针对带有倒扣、侧孔、侧凹槽、异形结构的压铸件,压铸模具必须设计滑块、斜顶、抽芯机构,实现复杂结构顺利脱模。抽芯结构可在开合模过程中自动完成侧向抽离、复位,无需人工辅助,适配自动化连续生产。滑块结构依靠斜导柱、油缸、马达驱动,运动精细、锁模稳固,可承受高压填充冲击力,生产过程不易跑位、漏料、披锋。斜顶结构适合小型倒扣、浅槽、细小侧孔结构,脱模顺畅、顶出均匀,可有效避免顶白、顶塌、拉伤缺陷。所有抽芯机构必须配合精细定位、耐磨块、限位结构,保证长期开合模精度稳定。复杂多面倒扣产品需要多组联动抽芯结构,结构设计精密、配合间隙严苛,是**复杂压铸模具技术含量的**体现。盐城高精度压铸模具直销