商机详情 -
微型压铸模具厂商
全部毛坯尺寸一致性高,为后续精密机加工打好基础。综合应用优势体现在一体集成、批量**、适配后加工三方面。复杂多功能结构可一次压铸成型,替代多个冲压、焊接零件,减少装配工序与焊接缝隙,降低装配成本与渗漏、异响**。适配自动化压铸岛24小时连续量产,年铝料消耗规模充足,大批量订单产能稳定,交付周期可控。毛坯预留精密加工基准面,CNC镗孔、铣密封面、钻孔攻丝工序便捷,成型后可开展喷砂、阳极氧化、钝化等表面处理,满足防腐、耐磨、外观需求。可按客户图纸定制全新铸件,也可对标现有样品复刻优化,从小批量样机到大批量整车配套均可承接,兼顾研发打样与量产供货,适配车企、自动化设备厂商不同阶段采购需求。铝合金压铸件落地细分行业清晰:新能源与燃油汽车底盘、传动、三电外壳,实现整车轻量化;工业伺服、变频、散热壳体解决电子设备散热难题;液压泵阀、气动阀体保障流体密封承压;自动化压铸岛机器人、除渣配套构件支撑智能产线;民用家电、小型器械简化内部结构。铝合金压铸件以轻量化、高导热、复杂一体成型重要优势,成为汽车、工业自动化装备重要基础零部件,持续助力各行业设备轻量化、集成化升级。 压铸模具推荐上海神富机械科技有限公司。微型压铸模具厂商
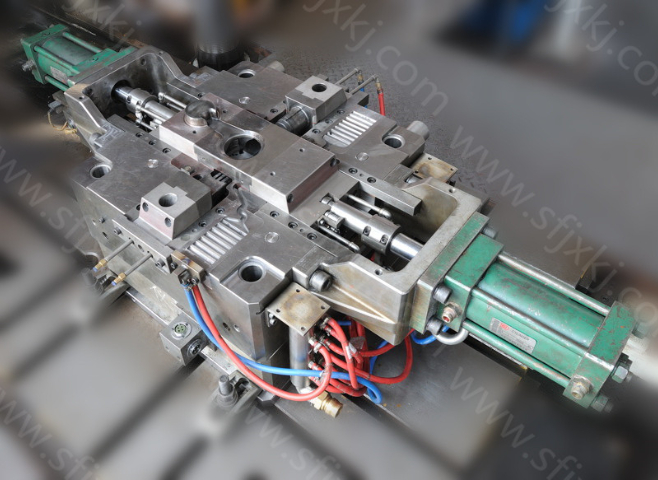
压铸模具冷却系统是稳定模具温度场、控制产品变形、提升生产节拍的关键结构。金属熔液温度高达六百至七百度,瞬间注入模具会造成局部高温聚集,若冷却不均,会导致产品收缩不均、变形翘曲、缩水凹陷、裂纹等缺陷。合理的冷却水道布局需贴近型腔、均匀分布、深浅一致,保证模具整体温度均衡,实现快速、均匀散热。水道间距、孔径、水路走向经过精密计算,避免局部热点与温差过大,有效稳定成型尺寸与外观品质。精细温控可大幅缩短冷却时间,提升生产效率,同时减少模具冷热疲劳损伤,延缓模具龟裂老化。**压铸模具还配备点冷、针冷、异形水路结构,针对厚骨位、厚胶位重点降温,彻底解决厚位缩水、气泡难题。江西高精度压铸模具供应商解决模具适配大型结构件难问题,重载型设计,支撑大型压铸件一次性成型。
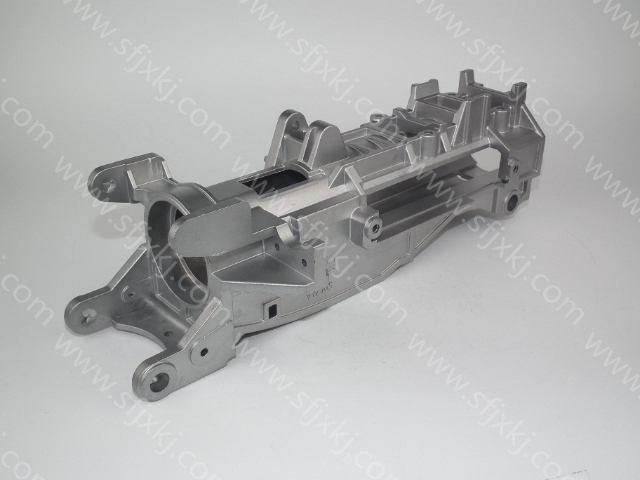
新模试模是验证模具结构、尺寸、成型性、稳定性的关键工序,直接决定后期量产效果。试模前需检查模具装配、水路、油路、开合模状态,确认无装配问题、无干涉卡顿。试模过程逐步调整压铸压力、速度、温度、喷涂时间、冷却时间,观察填充状态、排气效果、产品成型情况。技术员重点检测产品尺寸、变形、气孔、流纹、缩水、披锋、拉伤等缺陷,记录全套工艺参数。根据试模结果针对性优化浇道、排气、冷却、顶出、脱模角度等结构,反复调试修模,直至产品外观、尺寸、性能全部达标。试模合格后固化标准工艺参数,出具试模报告、参数表、检测数据,为后期批量量产、复制生产提供标准化依据。
随着**精密压铸件需求爆发,压铸模具加工工艺持续迭代升级,朝着超高精度、超长寿命、免打磨、零缺陷方向发展。传统粗放加工逐步被五轴精铣、镜面火花、慢走丝、超精磨、深冷定型等精密工艺替代,模具加工精度、表面品质、配合精度大幅提升。模具设计依托CAE流道模拟、填充分析、温度场模拟、应力分析,提前预判气孔、变形、积气缺陷,从源头优化模具结构。新型模具钢材、新型表面硬化工艺不断普及,模具耐热、耐磨、抗疲劳性能持续提升,模次寿命大幅突破。同时模具标准化、模块化程度越来越高,大幅缩短开模周期、降低修模成本。压铸模具工艺升级,***支撑新能源汽车、5G通讯、智能家居**精密零部件国产化量产。解决模具运输不便、易损坏问题,加固包装设计,保障运输安全。
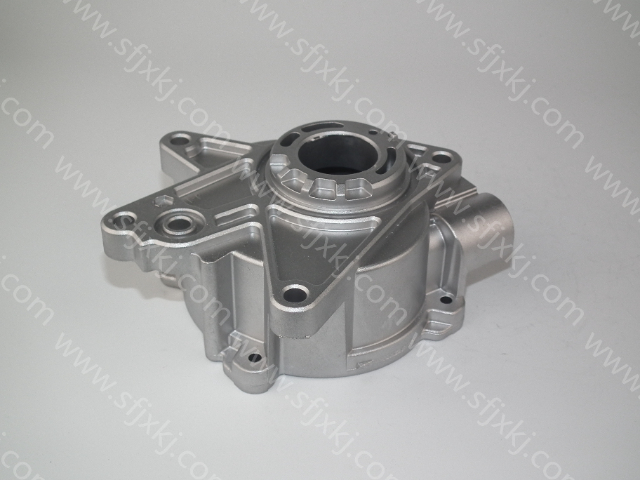
压铸模具的浇铸系统、溢流排气系统直接决定压铸件成型品质,根据零部件结构模拟铝液充型路径,科学布置内浇口、溢流槽、排气槽,规避卷气、冷隔等压铸常见缺陷。针对壳体、支架、阀体不同结构零部件,差异化设计流道布局,复杂倒扣结构配置多组滑块抽芯机构,保障复杂零件顺利脱模。模具型腔采用高精度 CNC 加工、电火花成型工艺,型腔尺寸精度高,复刻零件全部细节特征。冷却水路跟随产品轮廓布置,实现型腔各个区域温度均衡,避免局部过热造成铸件缺陷与模具局部热损伤。整套系统经过多次试模迭代优化,调整浇口大小、溢流位置,平衡充型速度与压力,保障压铸件尺寸一致性,为后续机加工提供合格压铸毛坯。解决模具采购成本高、性价比低问题,平价,降低企业前期投入成本。扬州高效压铸模具生厂商
针对模具无故障时间短、易停机痛点,严格品控检测,提升模具运行稳定性。微型压铸模具厂商
自动化配套领域为机器人取件、喷涂、除渣包流道等装置提供模具,支撑生产线自动化升级。无论复杂结构件、薄壁件、强度高度壳体,还是高精度阀体,均可通过定制化模具实现稳定成型。在性能表现上,压铸模具具备精度高、寿命长、成型稳、效率高四大重要优势。模具采用质优模具钢制造,经过精密铣削、磨削、热处理与表面氮化处理,型腔尺寸精度控制在±–±,表面硬度达HRC60以上,耐磨、耐高温、抗冲击,可承受高压高速压铸冲击,连续生产不变形、不塌陷。浇注系统与冷却水道经过CAE模拟优化,金属液充型平稳、均匀,有效减少气孔、缩孔、流痕等缺陷,铸件合格率可达99%以上。科学排布的冷却水道贴近型腔,快速均衡散热,成型周期缩短25%,支持24小时连续稳定作业,大幅提升单班产能。模具合模精度高、闭气性好,不溢料、不卡模,配合顺畅的顶出机构,脱模干净、无拉伤,长期使用故障率极低。产品重要优势在于定制化强、全链条服务、品质稳定、性价比高。拥有专业技术团队,可根据客户产品结构、材质、产量、精度要求量身定制模具方案,从源头优化成型工艺,降低生产难度与成本。具备年产240套模具的制造能力,可生产2000吨级大型模具。 微型压铸模具厂商