商机详情 -
苏州高效压铸模具预算
锌合金压铸模具主要面向民用五金、家居配件、小型消费类零部件生产,适合造型复杂、外观要求高的小件压铸件成型。民用品零部件对表面光洁度、细节纹理还原度要求高,锌合金流动性优异,依托压铸模具可以直接成型精细外观结构,后续支持电镀、喷涂等表面工艺处理。模具适配中小型压铸设备,既可用于新品研发试样打版,也适合民用品大批量走量生产。针对锁具配件、装饰五金、小型连接件等产品,模具优化浇口与排气结构,减少压铸件气孔、麻点等外观缺陷,产出毛坯后加工工序少,能够对接自动化压铸单元,缩短民用品零部件整体生产周期,满足消费市场快速迭代的产品开发节奏。针对模具冷却差、成型慢痛点,优化冷却系统,缩短周期,降低企业生产能耗。苏州高效压铸模具预算
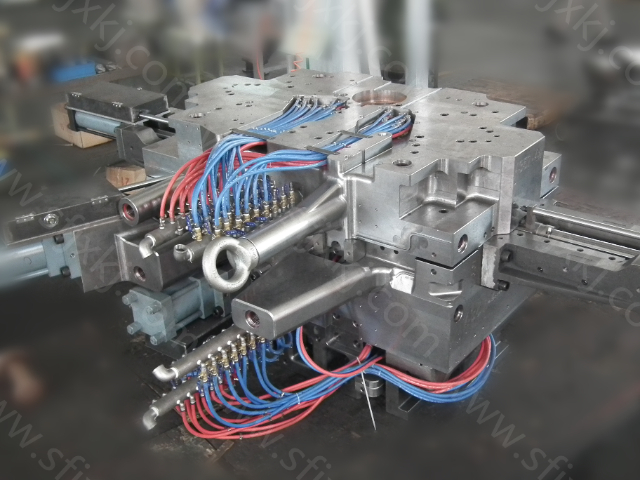
压铸模具使用寿命受钢材品质、热处理、结构设计、表面工艺、生产工况、日常维护六大**因素共同影响。质量热作模具钢材质均匀、杂质少、耐热抗冲,是长寿命基础;规范热处理可稳定金相组织,杜绝早期开裂变形。合理的浇道、排气、冷却结构设计,能减少模具局部高温集中与应力疲劳,延缓模具老化。氮化、抛光等表面处理提升抗粘模、抗冲刷能力,减少模具损耗。生产过程中压铸温度、压力、速度、喷涂参数是否合理,直接影响模具冷热疲劳速度。同时日常保养、清洁、喷油、防锈、定期检修,可大幅延长模具寿命。**规范制作与养护的压铸模具,铝压铸可稳定达到十万模次以上,普通劣质模具*数千模次即报废。上海低成本压铸模具设备解决模具材质劣质、易老化问题,选用国标模具钢,确保产品长期稳定。
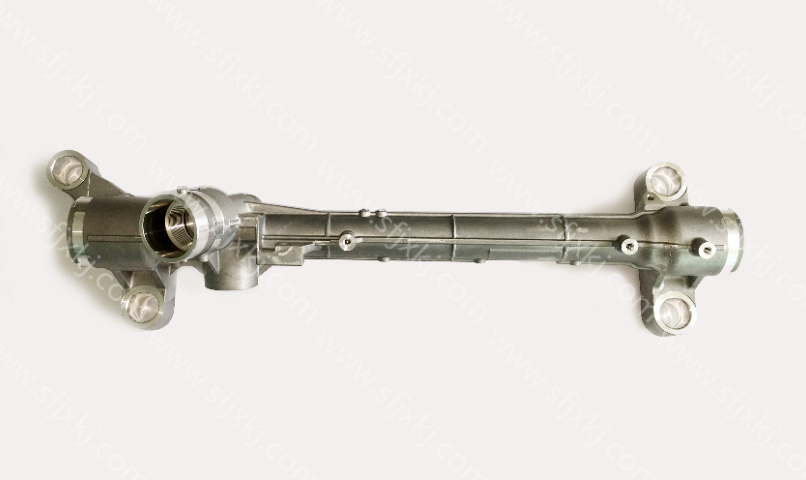
铝合金压铸模具长期承受 680‑720℃熔融铝液反复冲击,需要具备抗热疲劳、抗热龟裂、抗冲蚀性能,在反复加热‑冷却交变循环工况维持型腔尺寸稳定。模具经过完整热处理工艺,保证型腔表面硬度,抵御铝液冲刷腐蚀,减少型腔表面热裂纹产生,延长模具有效模次寿命。内部集成循环冷却水路,实现型腔快速均匀降温,控制压铸件凝固速度,改善铸件内部组织,降低气孔、缩孔缺陷概率。模具滑块、抽芯机构加工精度高,开合模运动顺滑,锁模状态下分型面贴合严密,防止跑铝飞边。整套模具出厂完成试模验证,核对压铸件尺寸、外观、内部质量,校验冷却、排气系统实际工作效果,保障连续批量生产状态下性能稳定。
锌合金压铸模具适配锌合金低熔点、高流动性材料特性,型腔表面光洁度高,压铸成型之后铸件表面质量优良,减少打磨工作量,便于后续电镀、烤漆等后处理工艺。模具热负荷相比铝合金模具更低,热疲劳损伤速度慢,有效生产模次高,适合民用品小件大规模量产。模具浇口设计适配锌合金充型特点,控制金属液充填速度,降低卷气风险;排气槽参数匹配锌合金压铸工艺,减少铸件气孔缺陷。滑块、抽芯机构动作灵活,能够成型各类细小卡扣、复杂装饰纹理结构。模具试模阶段重点验证铸件外观、细节复刻效果,调整工艺参数,保障大批量生产中外观品质稳定,满足消费类零部件严苛外观验收标准。通过ISO9001认证,品质管控严格规范。
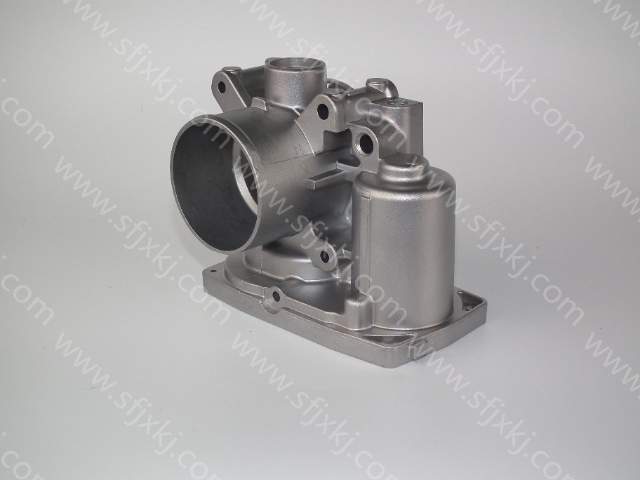
随着**精密压铸件需求爆发,压铸模具加工工艺持续迭代升级,朝着超高精度、超长寿命、免打磨、零缺陷方向发展。传统粗放加工逐步被五轴精铣、镜面火花、慢走丝、超精磨、深冷定型等精密工艺替代,模具加工精度、表面品质、配合精度大幅提升。模具设计依托CAE流道模拟、填充分析、温度场模拟、应力分析,提前预判气孔、变形、积气缺陷,从源头优化模具结构。新型模具钢材、新型表面硬化工艺不断普及,模具耐热、耐磨、抗疲劳性能持续提升,模次寿命大幅突破。同时模具标准化、模块化程度越来越高,大幅缩短开模周期、降低修模成本。压铸模具工艺升级,***支撑新能源汽车、5G通讯、智能家居**精密零部件国产化量产。镁合金轻量化部件需压铸模具。南京铝合金压铸模具报价
解决模具使用寿命短、更换频繁问题,强化重要部件,延长模具服役周期。苏州高效压铸模具预算
压铸模具结构精密复杂,主要由定模、动模、浇注系统、溢流排气系统、冷却系统、顶出系统、导向定位系统、抽芯机构八大模块组成,各系统协同完成完整压铸成型流程。定模与动模构成产品型腔,决定零件外形尺寸;浇注系统包含料嘴、分流锥、浇道、内浇口,负责金属液平稳高速填充型腔。溢流槽与排气槽用于收纳冷料、杂质与腔内气体,有效减少气孔、冷隔、缺料缺陷。冷却水道均匀分布在型腔周围,平衡模具温度场,防止局部过热变形、粘模拉伤。顶出机构由顶针、推板、复位杆组成,确保产品平稳脱模不变形。导柱导套负责开合模精细定位,杜绝错位飞边。复杂异形产品还配备滑块、斜顶、抽芯结构,实现倒扣结构顺利脱模,整套结构保障压铸生产稳定、高效、高精度运行。苏州高效压铸模具预算