商机详情 -
电器焊接技术服务公司
焊接工艺评定是承接业务前的必要准备步骤。针对不同母材组合、板厚范围及焊接位置,承接方应按照相应规范进行工艺试验,记录焊接参数如电流、电压、行进速度、气体流量及预热温度。通过力学性能试验及无损检测结果,验证所选工艺能够满足设计要求的强度与韧性指标。评定合格的工艺文件需整理归档,作为现场施焊的操作依据,同时为后续同类工程提供可重复使用的工艺数据库,减少重复试验投入。焊工资质管理是焊接工程承接中的重要环节。承接方需保存每位焊工的持证项目、有效期限及日常操作记录,确保上岗人员所持证书覆盖实际施焊的母材类型、焊接位置和接头形式。在项目启动前,应组织技能演示或模拟试件考核,以确认焊工对工艺参数的掌握程度及操作稳定性。施工期间,定期观察焊工的操作习惯与焊缝外观质量,及时纠正不规范动作,并将考核结果与绩效关联,促进技能水平的持续保持。企业不具备评定试验条件,可委托焊接工艺评定,再通过劳务派遣引入焊工。电器焊接技术服务公司
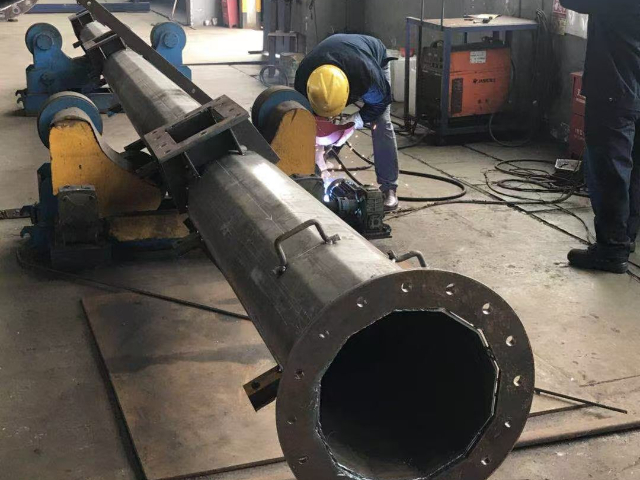
现场焊接作业的组织调度考验承接方的管理能力。承接方需根据工程总量、工期节点及天气条件,合理安排焊工班组的轮班顺序和工作面分配。对于大型构件,可采用分段预制、现场组焊的方式,减少高空作业难度。同时,协调好焊接工序与前道装配、后道热处理及无损检测之间的衔接,避免因工序交叉造成等待或返工。每日收工后,应汇总当日完成焊缝数量及检测结果,动态调整次日计划,保证整体进度可控。焊接过程中的质量控制依赖过程检验与记录。承接方应指派专职检验员,对每道焊缝的坡口清理、组对间隙、预热温度及层间温度进行抽检,并填写过程控制表。对于多层多道焊缝,需注意层间清理及道间温度维持,防止夹渣和未熔合。同时,应保留焊接参数记录仪的数据输出,与工艺卡进行比对,发现参数漂移时及时修正。过程记录文件作为验收资料的一部分,既反映施工合规性,也为质量追溯提供原始依据。东莞焊接工艺规程没有焊接工艺评定,焊缝质量无法佐证,劳务派遣服务配套技术评定支持。
市政配套金属设施加工项目,适合采用焊接劳务外包调配作业人员。路灯支架、防护栏杆、管道支撑件等市政配套构件加工项目,多为阶段性批量订单,项目结束后不再需要大量焊工在岗。劳务机构输送的焊工能够适配户外配套构件的防腐焊接处理要求,熟悉常规低碳钢材焊接操作,可配合厂区完成批量构件加工。合作前期,机构会核验所有外派人员的操作资质,无有效证件人员不安排上岗,降低厂区动火作业安全隐患。项目推进期间,机构定期收集厂区提出的操作优化意见,同步传递给焊工,持续贴合厂区加工标准,厂区不用投入资源搭建长期焊工团队应对短期项目。
江苏全特技术服务有限公司为企业提供焊接体系建设和完善服务,帮助企业建立规范化的焊接质量管理体系。公司凭借在焊接领域的深厚积累,协助企业梳理焊接工艺流程,完善焊接管理制度,建立焊接质量控制节点,推动企业焊接管理向标准化、规范化方向发展。服务内容包括焊接质量手册编制、焊接工艺规程制定、焊工资格管理、焊接设备台账建立、焊接质量数据统计与分析等。通过体系建设的推进,帮助企业提升焊接管理的系统性和科学性,为产品质量的稳定提供制度保障。焊接劳务派遣可提供焊工证件核验,确保人员资质匹配焊接工艺评定范围。
赵连桂先生担任江苏全特技术服务有限公司技术总工,拥有高级工程师职称和焊接高级技师资格。赵总工曾参与多项大型重点工程的焊接技术支持工作,其中包括皖电东送1000kV交流特高压输变电示范工程的建设与评优申报,该工程焊接工程荣获特等奖。赵总工还曾参与电力行业相关标准及电网企业标准的编制和修订工作,在焊接技术领域具有深厚的理论造诣和丰富的实践经验。此外,赵总工曾主持焊工速成班培训工作,为企业培养了大批焊接技术人才。工地临时焊接班组缺口,焊接劳务派遣快速组队,按已评定工艺标准作业。丽水焊接技术服务收费
工艺发生重大变更,必须重做焊接工艺评定,未出新报告前暂停劳务焊工施焊。电器焊接技术服务公司
焊接工程承接服务可适配短期抢修类施工需求,厂区构件开裂、管路焊缝渗漏、支架断裂等突发情况,都可快速安排班组进场处理。抢修项目普遍存在时间限制,需要快速完成修补作业恢复设备、设施正常使用,承接单位接到需求后,短时间内调配具备维修实操经验的工作人员抵达现场。进场后先对破损位置做清理、打磨,结合构件原有材质选用匹配焊接方式,完成修补后检查焊缝牢固程度,确认无隐患再交付甲方使用。抢修施工不受常规工作日限制,可根据场地生产节奏安排错峰作业,避开厂区正常生产时段,降低施工对日常生产运转带来的干扰。电器焊接技术服务公司