商机详情 -
福建喷涂焊接体系建设方案
金属零部件精加工企业选择焊接劳务外包,可优化自身生产环节的人力配置结构。零部件加工对焊缝平整度、焊接尺寸精度有对应要求,零散招聘的临时焊工缺少统一标准培训,容易出现加工次品增多、返工耗时增加的情况。外包合作机构会对储备焊工开展常态化工艺巩固培训,讲解不同精密构件的焊接操作要点,人员入驻厂区后,能快速适配厂区既定加工标准。企业需安排内部技术人员完成图纸交底、成品质检工作,人员招聘、证件年审、技能复训等事务交由合作机构负责。当厂区新增零部件品类、调整焊接工艺时,合作机构可配合开展短期针对性实操讲解,同步按需增减在岗焊工数量,适配产品迭代带来的用工变动,减少企业在人力培养上的各类投入。工地临时焊接班组缺口,焊接劳务派遣快速组队,按已评定工艺标准作业。福建喷涂焊接体系建设方案
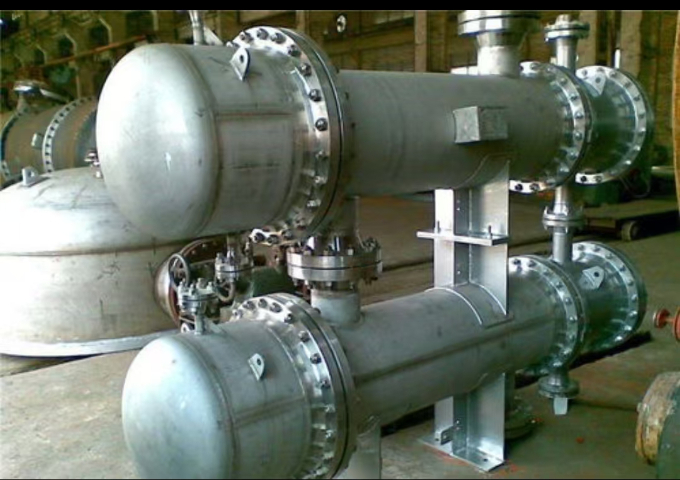
在食品机械设备管道安装与焊接方面,江苏全特具备相应的服务经验。公司曾与江苏百斯特食品有限公司达成合作,承接食品机械设备管道安装和焊接工程,该项目技术要求较高、工期安排紧凑。食品行业对管道焊接的卫生标准和密封性能有特定要求,公司在承接此类项目时,针对食品设备管道的材质特性和使用环境制定相应的焊接工艺方案。此次合作是公司在食品机械领域焊接服务能力的体现,也为后续拓展食品行业客户积累了项目经验。公司自成立以来,服务行业已覆盖冶金设备、化工装备、制冷设备等多个工业领域,食品机械是其中一项应用方向。衢州喷涂焊接工程竣工资料钢结构厂房焊接用工外包,焊接劳务派遣输送熟手,按评定工艺控制成型。
焊接后的热处理是改善接头组织与消除残余应力的常用措施。承接方根据母材厚度、焊接方法及使用工况,确定是否需要实施焊后消氢处理或消除应力退火。热处理时需控制升温速率、保温温度与时间、冷却速度,并采用热电偶及记录仪全程监控。对于大型容器或管道,可采用局部热处理方式,但需保证加热带宽度及保温层覆盖满足规范要求。热处理完成后,应进行硬度检测或金相抽查,以验证处理效果是否达到预期目标。无损检测是验证焊缝内部质量的主要手段。承接方通常具备射线检测、超声检测、磁粉检测及渗透检测等常规方法中的若干种能力,或与专业检测机构建立协作关系。在检测前,需清理焊缝表面至规定光洁度,并标注检测区域。检测结果按标准评定级别后,出具检测报告,对不合格部位明确缺陷位置、性质及尺寸。承接方依据报告制定返修方案,并重新检测直至合格,所有检测记录与底片应随工程文件一并交付。
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。劳务派遣焊工进场前交底焊接工艺评定要点,明确禁止随意更改施焊参数。
江苏全特技术服务有限公司在焊接设备与工装设计优化方面具有丰富的实践经验。公司拥有一支专业的技术团队,能够根据企业的生产特点和焊接工艺要求,进行焊接工装的设计、改造和优化升级。通过引入自动化焊接设备和智能化工装系统,帮助企业提高焊接生产效率,降低人工操作强度,提升焊缝质量的一致性。公司还提供焊接设备的维护与维修技术服务,确保设备处于良好的运行状态,减少因设备故障导致的停产损失,为企业的生产连续性提供保障。企业焊工缺口波动大,焊接劳务派遣弹性供给,工艺评定服务持续兜底质量。盐城电器焊接技术服务公司
焊接工艺评定规避焊接裂纹、气孔缺陷,让劳务派遣焊工的焊缝一次性过检。福建喷涂焊接体系建设方案
江苏全特技术服务有限公司提供的焊接劳务外包服务,涵盖铆工、焊工、电工、油漆工、钳工及数控操作工等多种技术工种的派遣与外包。公司拥有数百名持有专业资格的技术工人,可根据客户项目的实际需求灵活调配人员,有效缓解企业在生产高峰期用工紧张的问题。通过专业化的劳务管理,公司帮助客户降低人力资源管理成本,同时保障焊接施工的质量和进度。公司建立了完善的员工培训和管理制度,确保每一位派出的技术人员都能胜任岗位要求,为客户创造更大的价值。福建喷涂焊接体系建设方案