商机详情 -
东莞电器焊接体系建设
不少金属加工、工程搭建类企业会选用焊接劳务外包模式调配作业人力,这类合作形式能够灵活匹配企业阶段性用工需求。企业自有焊工团队人数固定,面对短期加急订单、厂区改造焊接施工、新项目试产加工等场景时,自有人员规模很难同步跟上生产节奏,临时零散招工易出现人员操作水平参差不齐、资质核验耗时较长等问题。提供外包服务的合作方会储备多名长期从事焊接工作的人员,提前完成基础安全培训、操作资质核验,接到企业用工需求后,可按约定时间输送对应数量人员入驻厂区开展作业。作业过程中,合作方负责跟进人员日常在岗状态、基础操作行为规范,厂区负责提供焊接设备、母材、防护耗材以及现场技术交底,双方分工清晰,减少企业在人员后勤、人事手续上投入的时间,适配周期浮动较大的生产经营场景。提供高效焊接体系建设,优化企业流程。东莞电器焊接体系建设
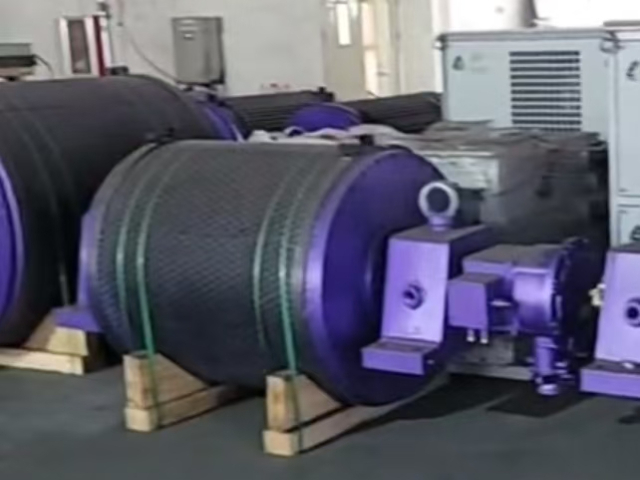
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。湖州电器焊接工艺熟练操作焊接工艺评定流程,用高效服务做焊接技术支持后盾,完善焊接体系建设。
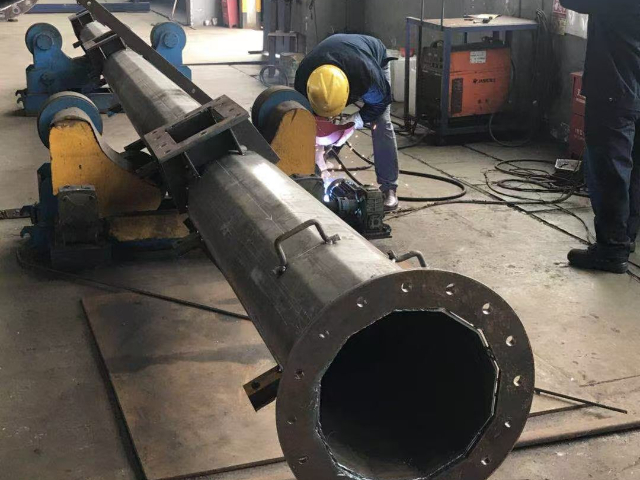
工程机械配套构件焊接工程可交由承接团队落地施工,这类工件板材厚度偏大,异形构件占比偏高,对多层焊接、焊缝填充处理有对应的操作要求。承接团队工作人员接触过各类机械支架、配重构件、连接底座的焊接作业,能够把控厚板焊接时的升温、冷却节奏,减少焊缝开裂、变形等情况出现。合作初期双方实地核对构件加工总量、交付批次、存放场地条件,确定分阶段施工方案。施工阶段承接方自主管理作业人员的在岗时长、轮岗安排,甲方负责提供构件原材料、吊装器械与场地空间。每一批次构件完工后,配合甲方开展外观查验,针对焊缝凹凸、漏焊位置统一补焊修整,分批次交付成品构件,缓解甲方自有加工团队的施工负荷。
农业机械配套钢架焊接工程拥有稳定的承接需求,农机车架、防护框架、施肥设备支架等构件,多为户外使用金属件,焊接成型后需要适配后续防腐喷涂工序。承接班组控制焊缝表面平整程度,减少喷涂前打磨工作量,提升后续加工环节效率。订单存在季节性波动,农忙前期订单量上升,可增派施工班组同步加工,淡季缩减现场施工人员,灵活匹配甲方加工节奏。施工完成的构件分类堆叠存放,做好简单防护避免磕碰划伤焊缝,交付时搭配完工明细清单,方便甲方清点入库。班组可配合甲方短期加急订单调整每日作业时长,保障农机构件按期交付组装。脉冲焊接技术减少热影响区,适配精密仪器、医疗器械等高精度焊接场景。
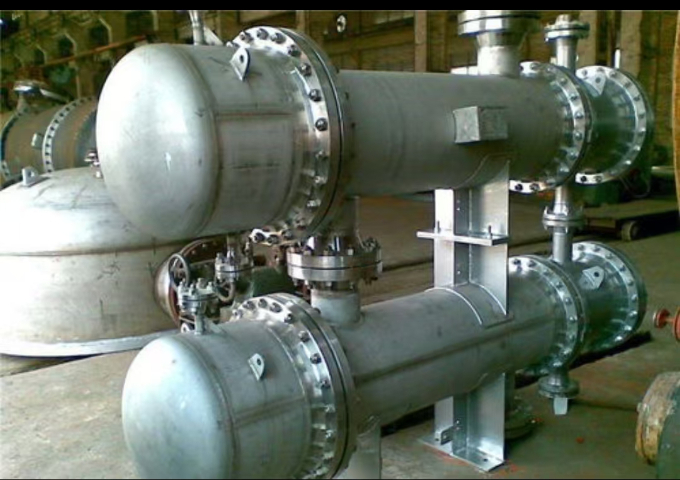
冷链设备、环保设备壳体加工企业,会依托焊接劳务外包平衡不同产线的人力分配。设备壳体多为不锈钢板材,焊接操作有对应的外观与密封要求,对焊工实操经验存在一定要求。企业多条产线同步运转时,常会出现部分产线焊工短缺、部分产线人力闲置的情况,自主调配自有人员很难平衡各产线用工缺口。劳务机构可根据各产线每日加工计划,动态调配外派焊工流转至缺口产线,统一按照各产线标准完成焊接作业。人员相关保险、技能学习全部由机构承担办理,企业不用为多产线人力调配增设管理岗位,简化内部生产统筹工作。激光焊接技术评定,验证激光参数对焊缝质量的影响,提供优化建议。福建电器焊接技术服务收费
焊接体系建设,为企业打造标准化流程。东莞电器焊接体系建设
焊接劳务外包服务会配套基础人员管控服务,保障厂区焊接工序稳定开展。劳务机构在人员上岗前,统一开展动火作业防护、焊渣处理、设备基础养护等内容讲解,降低现场操作失误带来的隐患;人员在岗期间,机构对接人员定期到访厂区,记录人员作业状态,收集厂区反馈的各类调整需求。如果厂区新增特殊材质工件焊接需求,机构可从储备人员中筛选有对应实操经验的焊工进场,不用企业重新大范围招聘人员。人员出现临时生病、家中急事需要离岗的情况,机构会快速协调替补人员到岗,避免加工产线因人员空缺暂停生产,维持整体加工节奏稳定。东莞电器焊接体系建设