商机详情 -
汕头喷涂焊接工装
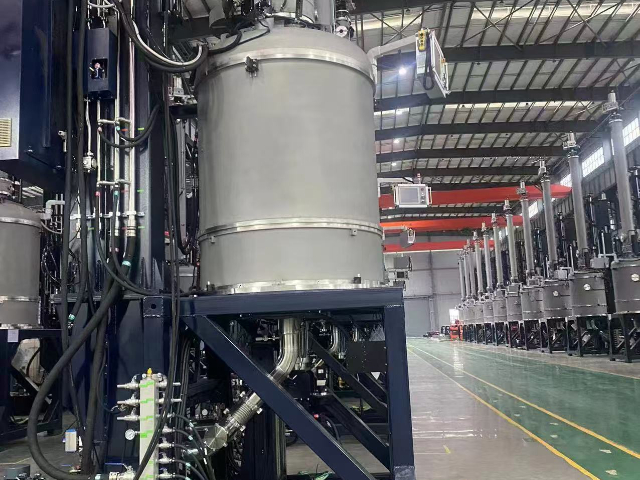
小型压力容器配套焊接工程可对接承接团队开展施工,容器构件焊接需要控制焊缝均匀程度,减少形变问题,保障容器后续使用过程的稳定状态。承接团队工作人员持有对应操作资质,熟悉容器板材焊接前后的处理流程,施工前对板材拼接位置做打磨找平,焊接过程控制单次熔敷厚度,避免板材受热变形。施工场地做好隔离防护,划分板材存放、焊接操作、成品静置分区,防止高温焊渣划伤完工构件。甲方只需安排技术人员对接图纸标准、完成完工查验,人员排班、现场安全管控、耗材规整等事务全部由承接班组自主处理,减少甲方内部人员的管理工作量。着力抓好焊接工艺评定,凭借专业优势提供有力焊接技术支持,搭建高效焊接体系。汕头喷涂焊接工装
江苏全特技术服务有限公司的焊接体系建设具备强大的异种材料焊接能力,能够满足客户在复杂材料组合下的焊接需求。在现代制造业中,随着产品设计的复杂化和高性能要求,异种材料的连接成为了一个重要的技术难题。我们的技术团队通过多年的研发和实践,掌握了多种异种材料焊接技术,能够实现钢、铝、铜等不同金属材料的高质量连接。例如,在新能源汽车制造中,铝合金与高强度钢的焊接是关键工艺之一,我们通过优化焊接工艺参数和选择合适的焊接材料,成功解决了这一难题。此外,公司还提供异种材料焊接的工艺咨询和定制化服务,帮助客户在产品设计和生产过程中克服材料连接的挑战。凭借强大的异种材料焊接能力,江苏全特技术服务有限公司能够为客户提供更具竞争力的焊接解决方案,助力客户在制造领域取得突破。广州电器焊接技术服务焊接工艺评定,为企业提供质量保障。
金属模具、设备机架焊接工程可交由承接团队处理,模具机架板材厚度偏高,存在大量异形拼接点位,施工时需要把控整体结构平整度。承接工作人员熟悉厚板多层焊接操作,能够逐层填充焊缝,减少机架整体形变,完工后降低打磨校正的工时投入。甲方提供模具设计图纸、钢板原材料与加工场地,承接班组自主完成切割辅助、点焊固定、满焊加固、基础打磨全套工序。订单规模扩大时可增加班组人数同步加工,订单减少后缩减现场施工人员,施工费用依照实际完工构件数量核算,结算单据清晰完整,便于甲方财务统计施工支出。
仓储检修平台、登高梯焊接工程属于常规承接项目,平台与梯架承载有对应标准,焊缝填充饱满度会影响后期使用状态。承接班组施工时加厚受力点位焊缝填充量,减少长期承重出现开裂的可能,完工后对焊缝凸起位置打磨平整,避免使用过程划伤人员。施工前核对平台承重相关图纸标注,调整不同受力位置焊接操作方式,区分主支撑与辅助支架施工标准。场地施工时划分单独作业区域,避开仓储货物堆放区域,做好防火隔离,每日完工后清理现场杂物,不影响仓库正常货物存取工作。定制化焊接外包服务,根据客户产品需求优化工艺,适配多行业焊接场景。
现场焊接作业的组织调度考验承接方的管理能力。承接方需根据工程总量、工期节点及天气条件,合理安排焊工班组的轮班顺序和工作面分配。对于大型构件,可采用分段预制、现场组焊的方式,减少高空作业难度。同时,协调好焊接工序与前道装配、后道热处理及无损检测之间的衔接,避免因工序交叉造成等待或返工。每日收工后,应汇总当日完成焊缝数量及检测结果,动态调整次日计划,保证整体进度可控。焊接过程中的质量控制依赖过程检验与记录。承接方应指派专职检验员,对每道焊缝的坡口清理、组对间隙、预热温度及层间温度进行抽检,并填写过程控制表。对于多层多道焊缝,需注意层间清理及道间温度维持,防止夹渣和未熔合。同时,应保留焊接参数记录仪的数据输出,与工艺卡进行比对,发现参数漂移时及时修正。过程记录文件作为验收资料的一部分,既反映施工合规性,也为质量追溯提供原始依据。定制化焊接服务根据客户图纸要求,提供从工艺设计到成品交付的一站式支持。汕头喷涂焊接工装
深度挖掘焊接工艺评定潜力,用先进技术提供创新焊接技术支持,升级焊接体系。汕头喷涂焊接工装
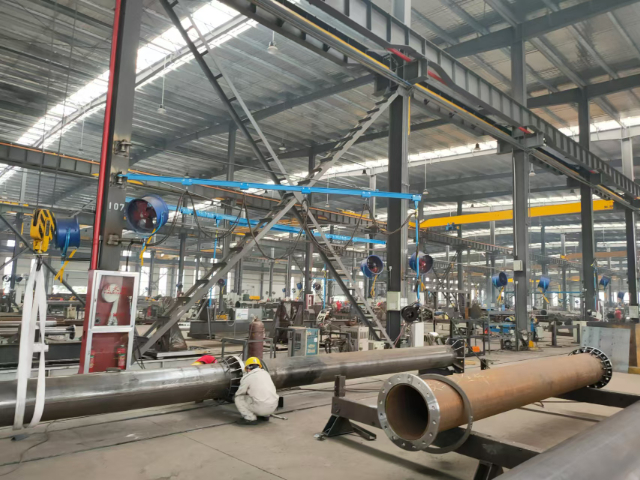
管道类焊接工程是承接业务中的重要板块,涵盖给排水管道、工艺流体输送管道、钢结构支撑管道等不同品类管路施工,管路焊接对缝隙密封性有对应的查验要求。承接团队会按照管路材质匹配适配焊接工艺,薄壁管路选用气体保护焊,厚壁工业管路采用多层满焊操作,施工前清理管路接口锈蚀、油污等杂质,减少焊接成型后的渗漏隐患。场地分为车间预制焊接与现场管路拼接两种形式,车间内完成大部分管路预制,再转运至施工场地完成对接作业,提升整体施工效率。施工完成后配合甲方开展基础渗漏测试,出现密封不达标的位置重新拆解补焊,测试达标后再推进下一阶段管路铺设工作。汕头喷涂焊接工装